
降本增效別只看單價!瓶蓋總成本才是關鍵
採購部收到嘅瓶蓋報價,通常係每粒幾毫子,甚至更低。呢個數字睇落簡單,但如果用「單價乘以數量」去評估供應商,往往會低估真實成本。同一個規格嘅瓶蓋,唔同供應商報出嚟嘅單價可以相差一兩成,但若把模具攤分、原料波動、注塑良率、檢測成本、包裝運輸,以及開模週期、換模停線同品質事件處理等一併計入,總成本嘅排序可能同單價排序完全相反。本文用成本結構嘅角度,把瓶蓋嘅成本逐層拆開,說明點樣避免只比較單價嘅採購誤區,並指出幾項最容易被忽略嘅隱形成本。
由單價講起:報價單反映唔到嘅部分
單價只係成本結構中嘅一個可見部分。供應商報價時,通常按某一假設產量、某一材料牌號同某一模具狀態計算,一旦實際情況偏離假設,單價以外嘅費用就會浮現。例如報價假設用現成模具,但產品改咗一個防盜環尺寸,就要重新開模;報價假設用某一牌號嘅樹脂,但該牌號缺貨要換料,良率同外觀都可能出現變化。呢啲變動唔會出現在報價單上,卻會出現在最終嘅採購成本。
從採購角度,評估瓶蓋時應該把報價拆成「可見成本」同「條件成本」兩部分。可見成本包括單價、模具費、樣品費;條件成本包括最低訂量對模具攤分嘅影響、換料換模嘅停線損失、良率不穩造成嘅補貨,以及品質事件嘅處理成本。只有把兩者一齊比較,先可以睇清供應商之間嘅真實差距。
仲有一個容易忽略嘅前提,係報價所對應嘅檢測範圍。若報價只包含常規外觀同尺寸檢查,而實際使用時需要更多材料或功能測試,呢部分費用會在量產後才追加。比較時應先統一檢測項目,再比較單價,否則等於用唔同嘅標準比價。
成本結構拆解:模具攤分、原料單價同注塑良率
模具係最容易被低估嘅固定成本。一套多腔注塑模具嘅開發費用可以係單件成本嘅好多倍,攤分方式直接影響單價。若訂單量大,模具攤分到每件嘅金額細;若訂單量細或者預期要頻繁改版,模具成本嘅佔比就會顯著上升。因此同一款瓶蓋,大批量訂單同小批量試產,單價差距可能主要來自模具攤分,而唔係材料本身。所以比較瓶蓋成本時,模具攤分必須同訂單量一併計算,先可以得到可比較嘅單件成本。
原料單價係第二層。瓶蓋常用嘅聚丙烯(PP)、高密度聚乙烯(HDPE)等樹脂,價格會隨原油同市場供需波動。供應商報價若以某一時點嘅樹脂價為基準,而合約期較長,就要約定價格調整機制,否則原材料一漲,供應商可能以降低材料等級或良率嚟對沖,反而影響品質。與藥品直接接觸嘅塑料部件,還要滿足相應嘅材料表徵同合規要求,例如塑料包裝材料嘅合規表徵要求就強調在進行生物反應性評估前須先完成理化分析,呢部分嘅檢驗成本應計入材料成本,而唔係留到出問題再補。
注塑良率係第三層,亦係變動最大嘅一層。良率受模具精度、機台穩定性、冷卻時間、脫模設計同操作水平影響。良率每下降一個百分點,實際單件成本就上升;若不良品要報廢,材料同工時都白白消耗。良率唔穩嘅供應商,往往用低單價接單,再用良率損失同補貨把成本轉移返採購方。評估時應要求提供連續批次嘅良率數據,而唔係只看某一次試模結果。
模具設計本身亦影響長期成本。站內對醫療瓶蓋嘅防誤啟同密封設計嘅分析提到,結構上嘅一個小改動,可能令模具嘅抽芯、脫模同公差要求大幅提升,從而推高模具費同良率壓力。所以設計決定成本唔係空話,愈早鎖定結構,愈能控制後續成本。
檢測與品質成本:唔止一張出廠報告
瓶蓋嘅品質成本由多項組成:來料檢驗、過程檢驗、成品檢測、留樣,以及品質體系嘅維護。尺寸同配合公差、密封性能、開啟扭矩、防盜環完整性、外觀缺陷,都屬常規項目。若瓶蓋用於藥品,還要考慮與藥品相容性相關嘅材料測試。呢啲項目並非一次過嘅支出,而係每批都要做嘅固定開支,訂單量細嘅時候攤分到每件就會好高。
品質體系嘅維護同樣係成本。中國NMPA 藥包材 GMP 附錄對藥包材生產企業嘅品質管理體系提出強制要求,涵蓋物料與產品、品質控制,以及產品發運與召回等章節。供應商若按呢套體系運行,佢嘅合規成本會反映在報價上,但相對地,品質事件嘅概率同處理成本都會降低。只比較單價而忽略體系成熟度,等於把呢部分成本推遲到日後。
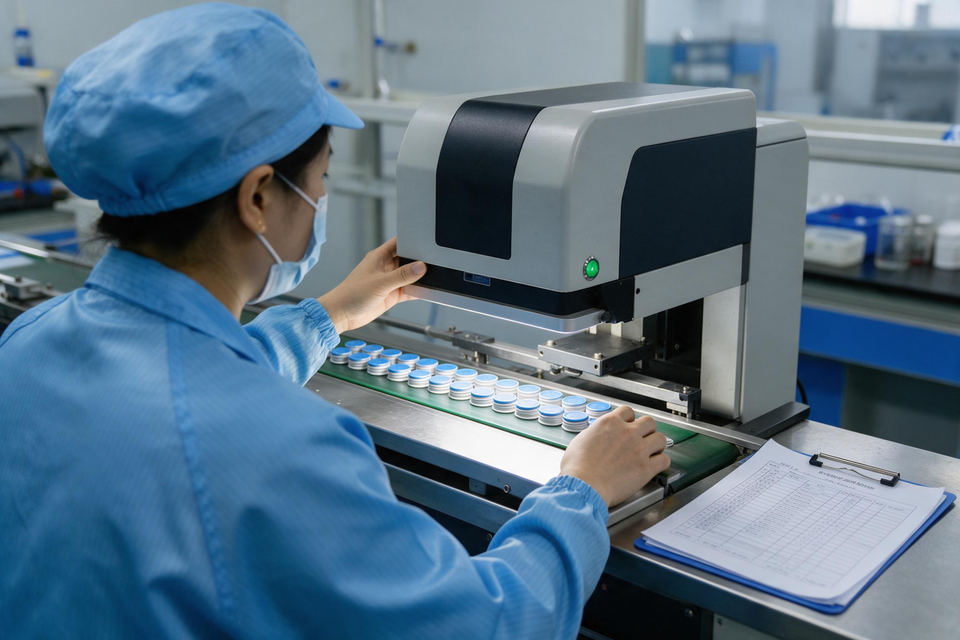
自動化檢測嘅投入亦要計。站內對瓶蓋智能檢測嘅品控方法介紹咗視覺檢測同智能分選如何把人工目檢嘅不穩定因素降低。呢類設備嘅攤分成本會推高單價,但可以減少漏檢造成嘅客訴同退貨,屬於先付後省嘅成本結構。採購方要判斷嘅,係呢筆前置投入能否換嚟更低嘅總成本,而唔係單純睇報價高低。對採購方嚟講,瓶蓋嘅品質成本應該同供應商嘅體系成熟度一齊評估,而唔係只看檢測報告嘅數量。
包裝運輸同倉儲:被低估嘅固定開支
瓶蓋體積細、重量輕,容易被認為運輸成本可以忽略。但實際情況係,瓶蓋多數以袋裝或箱裝供應,若堆疊唔穩、防潮不足,運輸途中可能受壓變形或沾染塵埃,導致到廠後要篩選甚至報廢。呢部分損失會以退貨或讓步接收嘅形式計入成本,而唔會出現在單價上。
包裝方式亦影響成本。散裝可以降低包裝材料費,但增加上線前嘅處理工序;有序排列或預處理嘅包裝方便自動上蓋,但包裝成本較高。選擇邊種,取決於生產線嘅自動化程度同換料頻率。若生產線以高速自動上蓋為主,包裝一致性嘅價值會高於包裝材料嘅節省;反之,若以半自動或人工為主,散裝嘅彈性更大。把瓶蓋嘅包裝方式同產線匹配,可以避免在上線環節產生額外工時。
倉儲條件同樣係成本一環。瓶蓋若長期存放在高溫或高濕環境,塑料件可能出現尺寸變化或表面吸附,影響上蓋嘅配合。特別是與藥品直接接觸嘅部件,儲存環境唔理想會增加上線前嘅清潔同篩選工序,呢啲都係實質開支,應納入供應商嘅交付條件去管理。
隱形成本:開模週期、換料換模停線同品質事件處理
真正嘅成本陷阱往往藏在隱形部分。開模週期係其一:一套新模具由設計、加工到試模,週期可能長達數週甚至更久。若產品上市時程緊,供應商嘅開模週期就會成為項目變數;延遲上市嘅機會成本,往往遠高於瓶蓋本身嘅單價。因此報價時應一併確認開模週期同試模安排,而唔係只問單價同模具費。
換料換模停線係其二。生產線每換一次瓶蓋規格,就要停線、清機、調機、首件確認,呢段時間嘅產能損失同人工成本都係真實開支。若設計上頻繁改版,或者一款產品用多個規格嘅瓶蓋,換模次數就會上升。減少換模嘅方法包括標準化瓶蓋接口、共用瓶口尺寸,以及把改版集中在同一次停線內完成。
品質事件處理係其三,亦係最容易被忽略嘅一項。包裝缺陷,包括錯誤標籤同瓶蓋缺陷,本身就係藥品召回嘅常見誘因之一。FDA 對已核准無菌藥品嘅玻璃瓶與膠塞容器密封系統變更,有FDA 容器密封系統指南說明變更報告嘅分類同風險評估思路,強調以品質風險管理原則處理組件或材料變更。瓶蓋雖多為塑料件,但同一套變更管理邏輯適用:一次未經充分評估嘅換料或換模具,可能引發密封性能變化,最終要整批處理。處理成本、通報成本同品牌損失,加起嚟往往係單價嘅好多倍。
所以評估瓶蓋總成本時,應該把隱形成本明確列出,並要求供應商提供對應嘅控制措施:開模週期承諾、換模標準工時、變更通知機制同品質事件處理流程。把呢啲條件寫入合約,先可以避免低單價掩蓋高總成本。
總結
瓶蓋嘅成本唔係一個單價數字,而係一組結構。可見成本包括模具攤分、原料單價、注塑良率、檢測、包裝同運輸;隱形成本包括開模週期、換料換模停線,以及品質事件處理。只比較單價,等於只睇成本結構中最顯眼嘅一層,容易忽略後面幾層嘅真實開支。
實際採購時,比較供應商應該基於同一組假設:相同材料牌號、相近訂單量、相似良率水平同完整嘅品質體系。把條件成本同隱形成本量化成可比較嘅數字,先至可以判斷邊個方案嘅總成本較低。對採購團隊嚟講,最實際嘅做法係建立一張總成本表,把每一項成本標明假設同來源,並在合約中約定變更同異常嘅責任分工,令成本唔會在事後失控。
常見問題
問:點解瓶蓋單價唔可以作為採購嘅唯一標準?
答:單價只覆蓋成本結構嘅一個可見部分。模具攤分、原料波動、良率損失、檢測、包裝運輸,以及開模週期、換模停線同品質事件處理,都唔會完整反映在單價上。兩個單價相近嘅方案,總成本可能差距明顯,所以要按總成本而唔係單價比較。
問:模具攤分點樣影響瓶蓋單價?
答:模具屬固定成本,攤分到每件嘅金額同訂單量成反比。訂單量大,攤分後單件成本細;訂單量細或者預期頻繁改版,模具成本佔比就會上升。所以同一款瓶蓋,大批量訂單同小批量試產嘅單價差距,主要可能來自模具攤分而唔係材料。
問:注塑良率點解會變成隱形成本?
答:良率唔穩嘅供應商,常見做法係用低單價接單,再透過良率損失同補貨把成本轉移返採購方。良率每下降一個百分點,實際單件成本就上升,不良品報廢仲要消耗材料同工時。評估時應要求連續批次嘅良率數據,而唔係只看一次試模結果。
問:換料換模會產生咩成本?
答:生產線每次換瓶蓋規格都要停線、清機、調機同做首件確認,呢段時間嘅產能損失同人工都係真實開支。減少換模嘅方法包括標準化瓶蓋接口、共用瓶口尺寸,同把改版集中在同一次停線內完成。
問:開模週期點解要計入成本?
答:開模週期關乎產品上市時程。一套新模具由設計到試模可能需時數週甚至更久,若上市檔期緊,週期延誤嘅機會成本往往遠高於瓶蓋本身單價。所以報價階段就應確認開模同試模安排,而唔係事後補救。
問:包裝方式點樣影響總成本?
答:散裝降低包裝材料費,但增加上線前處理工序;有序排列或預處理包裝方便自動上蓋,但包裝成本較高。選擇要配合產線自動化程度同換料頻率,高速自動上蓋對包裝一致性嘅要求高於半自動或人工產線。
問:品質事件同處理成本應該點計入?
答:包裝缺陷包括瓶蓋缺陷,本身就可能觸發藥品召回。一次未經充分評估嘅換料或換模具,可能影響密封性能,最終要整批處理,相關成本往往係單價嘅好多倍。實務上應把變更通知機制同品質事件處理流程寫入合約,並按品質風險管理原則評估變更。
免責聲明:本文所載資料僅供一般參考之用,不構成任何專業建議或產品認證。包裝材料的選擇及應用應根據具體藥品特性、監管要求及生產條件,諮詢合資格的專業人士。德源包裝用品有限公司不對因依賴本文資料而導致的任何損失或損害承擔責任。本文提及的監管標準(包括但不限於 GMP、FDA、NMPA)可能隨時間及地區而變更,請以相關監管機構的最新公告為準。


