
熔接線防裂秘訣大公開
注塑成型嘅杯、盒、蓋、托盤,脫模嗰刻睇落一切正常,但一做跌落測試,裂紋就由一道幾乎睇唔到嘅細線開始蔓延,嗰條線叫熔接線,係兩股熔體前沿匯合時留低嘅界面。一批藥膏盒蓋,尺寸、重量、外觀全部過關,卻喺運輸模擬之後出現邊緣開裂,追查兩個月先確認問題出喺模具排氣槽被降解物堵塞,熔接線強度只剩正常值嘅六成左右。呢類個案說明,熔接線唔係外觀瑕疵咁簡單,而係結構上嘅薄弱面。本文以醫用塑料容器嘅注塑件為對象,按形成機理、工藝變量、排氣系統設計、驗證方法四步拆解控制流程,最後講一個反直覺嘅結論:把熔接線挪去非受力區,往往比一味提高料溫有效。
熔接線嘅形成機理:兩股前沿匯合之後發生咩事
熔體由澆口進入模腔,遇到型芯、鑲件或者多點澆口嘅分流,就會分成兩股或以上嘅前鋒。前鋒表面喺流動過程中不斷同空氣及低溫模壁接觸,溫度已經降到熔點附近甚至以下;兩股前鋒相遇嗰刻,表面已經形成一層黏度極高、分子鏈伸展不足嘅皮層。匯合之後,壓力雖然會令兩層皮貼埋一齊,但分子鏈之間嘅擴散同纏結遠未完成,界面就成為整件製品強度最低嘅位置。同時,前鋒之間夾住嘅空氣同塑料揮發物如果排唔走,會喺界面留下微孔或者燒焦痕,令有效截面進一步減少。
從斷面睇,熔接線通常呈 V 形槽,槽底係典型嘅應力集中點。呢點解釋咗一個常見現象:裂紋多數由熔接線起裂,而唔係由壁厚最薄處起裂。對醫用塑料容器嚟講,熔接線嘅位置往往同功能區重疊,盒蓋嘅鉸位、杯口嘅密封唇、托盤嘅角位,都係熔體最後匯合嘅地方,亦正正係受力最集中嘅地方。
材料本身亦會放大或縮窄呢個弱面。PP 嘅結晶行為令界面兩側嘅結晶度出現差異,玻纖等填料更會沿流動方向排列,唔會跨越界面形成增強,所以加玻纖嘅牌號,熔接線強度折減通常比純樹脂明顯。脫模劑過量、色母分散不良、乾燥不足帶來嘅水分,都會喺界面形成額外弱點。呢啲因素喺選料階段就要同成型工藝一併考慮,唔應該等到試模先發現。
影響熔接線強度嘅六個工藝變量
頭三個變量同熱歷史有關。料溫提高可以令前鋒降溫減慢、界面擴散改善,但效果有明顯上限,每提高十度嘅邊際收益遞減,而降解、週期延長同飛邊嘅代價卻同時上升。模溫嘅作用更直接,模壁溫度高,前鋒冷卻就慢,界面有更多時間完成纏結;喺熔接線必經嘅位置做局部模溫加熱,係行業常見嘅補救手段。射速則要平衡,太快會產生高剪切同噴射痕,太慢就令前鋒喺到達匯合點之前已經降溫,實務上要確保前鋒喺匯合前仍然保持足夠流速。
匯合角係最容易被忽略嘅幾何變量。兩股前鋒嘅夾角越大,界面嘅結合越充分;夾角細,前鋒之間嘅空氣就難排出,熔接線亦會加深。同一個杯形件,如果型芯佈置令前鋒以銳角相遇,就算工藝參數調得幾好,熔接線質素都會受限。呢個角度亦解釋咗點解同一款塑料容器換咗型芯結構之後,裂紋位置會跟住改變。
排氣同污染係最後兩個變量,亦係本文重點。排氣不順會令匯合處嘅氣體被壓縮,壓力升高之後前鋒被迫繞流,熔接線位置偏離設計、深度增加,嚴重時出現柴油效應式嘅燒焦。潤滑油、脫模劑殘留同前批料嘅降解物,會喺排氣通道積聚,令原本合格嘅模具逐步失效。
呢六個變量唔應該靠師傅手感去穩定,而係要納入工藝驗證體系。ISO 15378 藥品初級包裝材料 GMP 標準要求初級包裝材料嘅設計、製造同供應全鏈條具備可追溯嘅質量管理,具體到注塑環節,就係料溫窗口、模溫曲線、射速曲線同保壓曲線都要有驗證記錄同偏差處理機制。以 PP 為例,可行嘅料溫窗口有時只有二十度左右,窗口以外熔接線強度會急劇下降,所以窗口邊界必須用實驗數據訂定,而唔係沿用舊機台嘅設定。
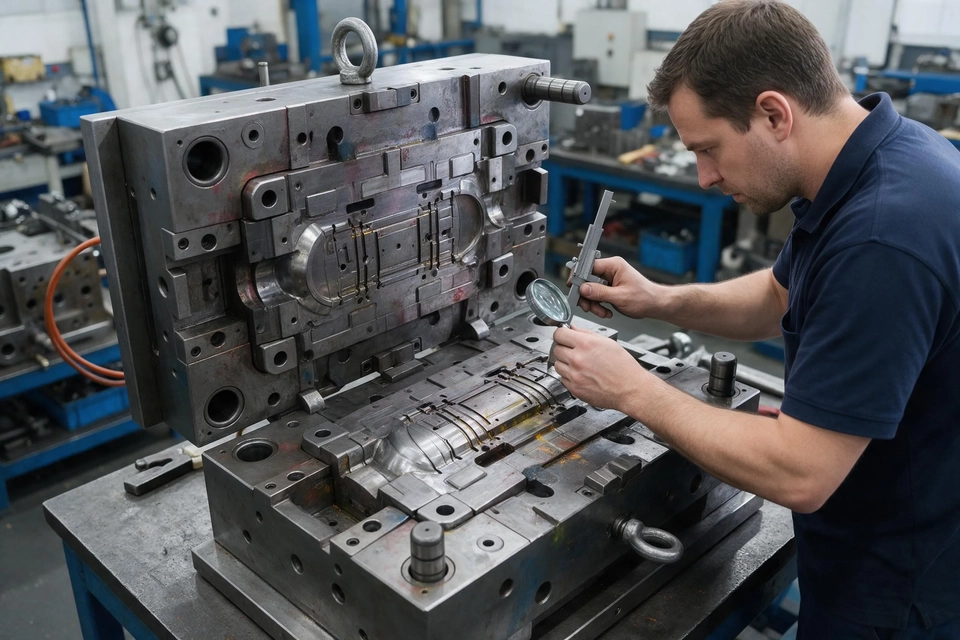
排氣系統設計:由排氣槽到真空排氣
排氣設計嘅起點係位置,而唔係尺寸。氣體會積聚喺模腔最後填充嘅地方,所以排氣槽應該開喺流動末端、熔接線末端、分型面同鑲件接縫。如果排氣槽開喺熔體仍然流經嘅區域,熔體會直接將槽填滿,之後就失去排氣功能,呢種設計失誤喺多腔模具入面相當普遍。
尺寸方面,聚烯烴類材料嘅排氣槽深度一般喺 0.02 至 0.03 毫米之間,寬度三至六毫米,槽底要接通大氣,唔可以做成盲槽或者被頂針板擋住。深度過大會出現飛邊,過淺就等於無排氣;同一個深度對 PP 可行,對黏度較低嘅材料就可能飛邊,所以排氣槽深度要隨材料調整,並喺模具保養記錄入面列明。
當分型面空間不足,可以改用頂針排氣或者滑塊排氣,靠頂針同孔之間嘅配合間隙將氣體引出。呢種方式嘅好處係唔需要額外加工分型面,缺點係間隙會隨磨損擴大,量產一段時間之後就由排氣變成漏料。
對於深腔件同氣體集中區,燒結金屬排氣塊係更徹底嘅方案。燒結塊嘅孔隙一般喺二十至三十微米,氣體可以通過而熔體唔會滲入,適合杯底、盒角呢類氣體難以逸出嘅位置。真空排氣就更進一步,喺填充前將模腔抽至負壓,前鋒唔會被背壓頂住,匯合質量明顯改善;代價係模具結構複雜、密封件損耗快,維護要求比傳統排氣槽高。
無論用邊種方案,排氣系統都需要維護週期。排氣槽會積聚油污、色粉同降解物,量產期間每隔幾千模就要清理同量測深度。我喺二〇二二年見過一間廠,清模週期定得太長,排氣槽堵咗一半,同一套模具、同一批料,熔接線由合格變成不合格,足足困擾咗兩個月。NMPA 藥包材 GMP 附錄將設備管理同生產管理列為強制章節,排氣系統嘅清潔週期理應寫入設備維護程序,並保留清潔同量測記錄,而唔係由班組自行判斷。
驗證方法:由顯微觀察到實際跌落
驗證要由最直接嘅觀察開始。體視顯微鏡喺二十至五十倍之下,可以睇到熔接線嘅位置、V 槽深度同有無燒焦變色;用切片機切取垂直於熔接線嘅薄片,喺金相顯微鏡下就可以量度界面層厚度同微孔分布,偏光觀察更可以判斷界面兩側嘅分子取向差異。呢啲觀察唔需要破壞整批產品,適合做首件確認同模具維修後嘅比對。
力學測試就回答「弱幾多」嘅問題。做法可以喺標準拉伸樣條上設置對接流動,亦可以直接由塑料容器本體裁取試片,量度熔接線位置同非熔接線位置嘅強度比。呢個比值行業慣稱熔接線強度因子,數值低於零點八,通常就意味住設計或者工藝需要調整。爆破測試同頂壓測試更貼近實際受力模式,特別適合盒蓋同托盤呢類以整體變形為主嘅零件。
實際跌落驗證唔可以省略。把樣品灌入實際藥液或者同等密度嘅模擬液,按ASTM D4169 配送環境模擬測試嘅程序做跌落、振動同壓縮,再檢查裂紋起裂位置。如果裂紋全部由熔接線起始,就說明實驗室嘅強度因子雖然過關,實際工況仍然超出界面嘅承受能力。跌落前後各做一次容器密封完整性測試,就可以判斷裂紋有否演變成洩漏通道。至於長期存放之後嘅表現,可以參考塑料樽穩定性考察的技術要點所整理嘅觀察項目,將力學數據同貨架期表現對應起嚟。
反直覺:把熔接線挪走,比提高料溫有效
大部分工廠遇到熔接線開裂,反應都係提高料溫,因為呢個做法即時見效。但料溫嘅作用只係改善界面擴散,熔接線依然喺同一位置,強度因子由零點五升到零點六五已經算唔錯,而受力最集中嘅角落仍然有一條弱面。真正有效嘅做法,係用流動設計把熔接線搬去非受力區。
澆口位置決定熔接線位置,呢個因果關係比任何工藝參數都強。單點澆口設喺杯底中心,前鋒會沿型芯均勻上升,熔接線通常落喺杯壁某一側或者杯底環帶;側澆口就令熔接線固定出現喺澆口對面。把澆口移到受力較低嘅一側,或者改用多點澆口去平衡流程,熔接線就會隨之遷移。更徹底嘅手段係加溢流井,刻意令前鋒喺工件以外匯合,冷卻後將溢流部分切除,工件本體就完全避開界面。
代價要計清楚。溢流井增加廢料同後加工工序,多點澆口會留下澆口痕,需要修整同外觀讓步。所以決策應該喺開模之前用模流分析完成,睇清楚前鋒匯合線嘅走向,再同結構受力分析疊埋一齊,把熔接線安排到低應力區。呢個思路對所有注塑塑料容器都適用,唔限於蓋同托盤。塑料樽從選材到量產的整體方案亦提到,材質、結構同成型工藝三者要同步決定,事後補救嘅空間相當有限。
總結
熔接線唔係隨機出現嘅缺陷,而係流動設計嘅必然結果,位置由澆口同型芯決定,深度由排氣同熱歷史決定,強度就由界面嘅分子纏結程度決定。控制流程可以拆成四步:先喺設計階段用模流分析安排熔接線位置,再喺模具階段把排氣槽、頂針排氣或者燒結塊放到真正嘅氣體積聚點,然後喺量產階段把料溫、模溫、射速鎖入驗證窗口並定期清理排氣,最後用顯微觀察、強度因子同實際跌落三層驗證確認效果。
四步之中,最容易被跳過嘅係排氣維護,因為佢唔涉及參數調整,只涉及紀律。而最容易做錯嘅係用提高料溫去掩蓋設計問題,短期良率上升,長期卻令週期、飛邊同降解風險一齊增加。對藥廠嚟講,審核包材供應商嗰陣,與其只睇首件報告,不如要求對方展示熔接線位置嘅模流預測、排氣槽嘅保養記錄,以及跌落測試後嘅起裂位置分析,呢三份資料比任何口頭承諾都更能反映真實工藝能力。把呢套邏輯套用到每一款新開發嘅塑料容器,開模前嘅一次評審,往往就省卻落貨後嘅反覆試模。
常見問題
問:熔接線係唔係一定避免唔到?
答:注塑件只要有分流或者繞過型芯,就必然有匯合面,所以熔接線本身唔可能完全消除。可控嘅係佢嘅位置同深度:把熔接線安排到低應力區、把排氣做順、把工藝窗口收窄,就可以令佢唔再成為起裂點。與其追求消失,不如追求「唔喺受力區」。
問:點解同一套模具,換咗料之後熔接線就變差?
答:唔同材料嘅黏度曲線同結晶行為差異很大,前鋒降溫速度、匯合時嘅熔體壓力都唔同。玻纖等填料更會令界面強度折減加劇。換料之後應該重新做熔接線強度因子測試,而唔係沿用舊參數,排氣槽深度亦可能要一併調整。
問:排氣槽深度點解要控制在百分之一毫米以內?
答:排氣槽要夠窄,先可以讓氣體通過而阻止熔體滲入。聚烯烴常用零點零二至零點零三毫米,太深會飛邊,太淺就排唔切氣。深度亦要隨材料黏度調整,並寫入模具保養規格,每次清模之後量測確認。
問:燒結金屬排氣塊同真空排氣,應該點揀?
答:燒結塊結構簡單、維護成本低,適合杯底同盒角呢類局部氣體積聚區。真空排氣效果更徹底,但模具改造幅度大、密封件損耗快,通常用喺外觀同強度要求都好高嘅件。多數情況可以先試燒結塊,未達標才考慮真空方案。
問:熔接線強度因子要去到幾多先算穩妥?
答:行業上普遍以零點八作為參考下限,但呢個數值要配合實際工況。如果零件喺運輸同堆疊中承受較大衝擊,就算因子達到零點八,仍然要通過跌落驗證確認。數值只係篩選工具,唔可以代替整機模擬。量測時亦要注意試片方向,試片長軸要同熔接線垂直,否則得出嘅數字會偏高,容易造成錯判。
問:跌落測試應該用空瓶定係灌液做?
答:灌液或者用同等密度嘅模擬液更接近實際,因為質量同慣性會改變衝擊時嘅應力分布。空瓶測試容易高估表現。測試之後要記錄起裂位置,如果裂紋集中喺熔接線,就說明問題喺成型工藝而唔係結構設計。
問:模具保養週期應該點定?
答:唔應該用固定模數一刀切,而要按材料、色粉用量同排氣槽實測深度去定。建議每次清模都量測槽深並記錄趨勢,當深度減少超過兩成就縮短週期。呢啲記錄亦係供應商審核時嘅客觀證據。如果同一套模具同時生產唔同顏色嘅件,深色料嘅積聚速度通常較快,週期要相應調整。
免責聲明:本文所載資料僅供一般參考之用,不構成任何專業建議或產品認證。包裝材料的選擇及應用應根據具體藥品特性、監管要求及生產條件,諮詢合資格的專業人士。德源包裝用品有限公司不對因依賴本文資料而導致的任何損失或損害承擔責任。本文提及的監管標準(包括但不限於 GMP、FDA、NMPA)可能隨時間及地區而變更,請以相關監管機構的最新公告為準。
您可能喜歡

藥用自適應透氣包裝技術大公開
一文看懂新興包裝技術如何保護藥品穩定性

4種透明藥用塑料分析,助你正確選材
解析光學性能差異,拆解藥包透明度與光保護的設計權衡

如何準確測藥品塑料容器透氧透濕率?
拆解主流測試方法,建立準確判斷框架