
如何解決擠壓瓶出藥量時多時少?
護士示範一次,家屬就照住做:握住樽身,用力一擠,藥液由樽口流出。擠壓式(squeeze)給藥喺口服液、外用凝膠同漱口製劑之中相當常見,門檻低,唔需要量杯亦唔需要針筒。但用落一段時間,唔少照顧者都會察覺,同一支塑料樽擠出嘅份量並唔穩定:有時一下就好多,有時要連擠兩三下才夠;換另一個人揸手,份量又再唔同。呢個現象唔係錯覺,亦唔單純係手法問題,而係瓶身回彈性、壁厚分佈、出液口徑同瓶內負壓回復速度共同作用嘅結果。本文由呢個日常現象出發,逐層拆解每次出藥量嘅來源,再交代擠壓瓶喺密封同回彈疲勞方面應該點樣驗證。
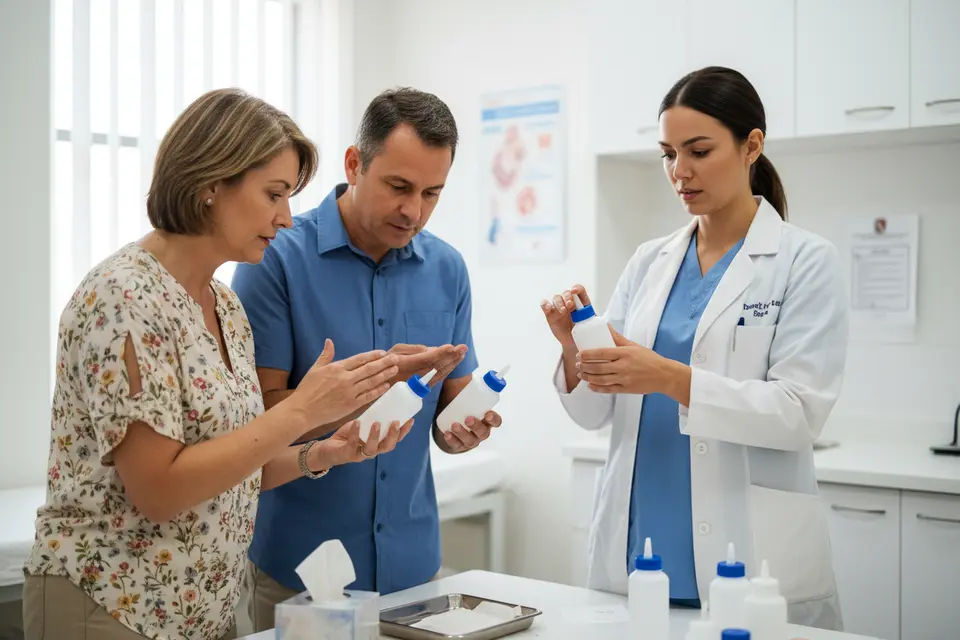
出藥量忽多忽少嘅特殊現象
擠壓瓶嘅出藥量問題有一個特別規律:偏差並非隨機分佈,而係同使用節奏高度相關。使用者連續擠壓時,頭一兩下嘅出液量通常偏低,到第三下之後趨向穩定;若中途停手靜置十幾秒再擠,頭一下又會偏少。糖漿、凝膠同洗劑都出現同一規律,只係幅度唔同。
第二個規律係操作者之間嘅差異,往往大過同批樽與樽之間嘅差異。同一支樽交畀三位照顧者輪流操作,單次出液量差距可以達到兩成以上;隨機抽十支同批樽用固定壓力裝置測試,差距通常只有單位數百分比。測試裝置施加恆定壓力同固定位移,人手則同時受握力上限、手指位置同擠壓速度影響。
筆者從事藥品包裝法規事務二十八年,喺設計評審會上見過唔少類似個案:實驗室各項指標合格,落到使用者手上卻出現「點擠都唔夠」嘅反饋。問題多數唔喺材料本身,而係設計假設同實際場景脫節。其中一個場景係兒科糖漿:照顧者單手抱住小朋友,另一隻手只能用三隻手指擠壓,握力遠低於成年人平均水平,被壓縮嘅樽身體積自然大幅減少。理解咗規律,就可以逐個變數拆解。對擠壓式塑料樽嚟講,首要變數係樽身材質。
瓶身回彈性:LDPE 同 HDPE 嘅彈性模量差異
擠壓瓶嘅出藥原理相當直接:擠壓時樽身內腔體積減少,推動液體由出液口離開。假設液體不可壓縮、樽內亦無多餘空氣,理論出液量就等於樽身被壓縮嘅體積,材料回彈性因此直接決定同樣握力可以換到幾多出液量。
主流材料係低密度聚乙烯(LDPE),彈性模量通常喺零點一至零點三吉帕之間,屬柔軟嘅聚烯烴;高密度聚乙烯(HDPE)約為零點六至一點二吉帕,明顯較硬。同一握力之下,LDPE 樽身容易出現大範圍彈性變形,所需握力較低;HDPE 樽身變形幅度小、回復快,但要更大握力先得到相同出液量。其他材料如線性低密度聚乙烯混合料同聚丙烯亦有應用,對應唔同嘅剛性同阻隔需求。
反直覺嘅一點在於:樽身越硬,並唔代表出藥量越穩定。硬質樽身需要接近握力上限嘅力量,而人手喺接近極限時嘅控制精度明顯下降;硬質材料嘅變形又集中喺手指按壓嘅局部區域,令有效壓縮體積對手指位置更敏感。更關鍵嘅係回復能力,材料長期處於高應力狀態會出現壓縮永久變形,樽身局部凹陷未必完全回復,可用壓縮體積逐次下降。柔軟材料嘅優勢在於回復率高,一般喺百分之九十五以上;缺點係尺寸穩定性同堆疊強度較弱,需要喺設計階段另行補償。材料層面嘅取捨,喺塑料樽選型階段就應該同製劑黏度一併考慮。
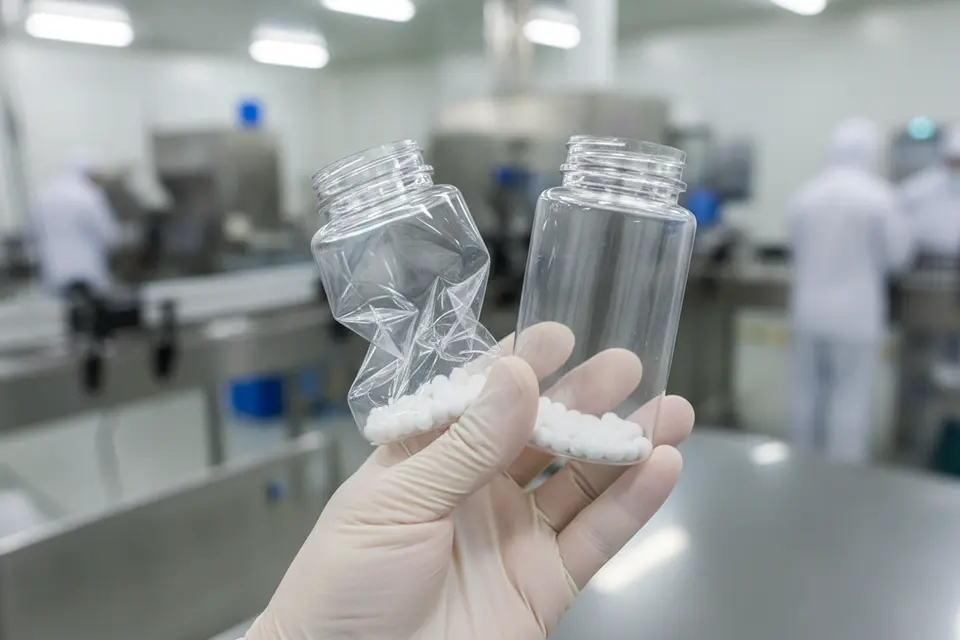
壁厚分佈、負壓回復同出液口徑嘅相互牽制
材料決定最多可以擠出幾多,壁厚分佈就決定實際上擠出幾多。吹塑成型嘅樽身壁厚天生唔均勻,肩部、身部同底部厚度可以相差接近一倍,標稱零點八毫米嘅樽身實測波動正負零點一五毫米屬常見。壁厚較薄嘅位置係最先塌陷嘅區域,變形會集中喺該處;若薄點位置隨機分佈,每次擠壓嘅有效壓縮體積就會唔同。
第二個變數係負壓回復速度。放手之後樽身靠彈性回復原狀,樽內形成低於大氣壓嘅負壓,空氣必須經出液口回流,樽身才可以完全復位。呢個回流過程受三個條件限制:出液口嘅有效孔徑、製劑嘅黏度,以及樽內液面同出液口之間嘅距離。黏稠製劑會喺孔口形成液膜甚至液栓,空氣回流阻力大幅上升。
第三個變數係出液口徑,佢同時係液體出口同空氣入口,設計上因此存在兩難。孔徑偏細,單次出液量細、滴量控制較好,但空氣回流慢,黏稠製劑嘅回復時間可以延長到數秒,連續擠壓時後續幾下嘅出液量明顯偏低。孔徑偏大,出液快、回復快,但單次出液量難以控制,容易超出量取要求。實務做法係先按製劑黏度範圍定出孔徑區間,再用實際擠壓節奏測試回復時間,兩者一齊決定。
溫度係容易被忽略嘅第四個變數。低溫令製劑黏度上升,同時令聚乙烯材料嘅柔韌性下降,兩個效果都指向同一結果:回復變慢、出藥量下降。所以同一支塑料樽喺室溫表現正常,放進雪櫃之後就可能完全唔同,測試條件必須覆蓋實際儲存溫度。
擠壓回彈疲勞同密封性能嘅驗證要點
回彈疲勞測試係擠壓瓶驗證之中最容易被簡化嘅一環。單次測試只能反映初始狀態,反覆使用之後嘅表現才同患者體驗最接近。測試設計上要明確幾個參數:擠壓力或擠壓位移、擠壓頻率、每次擠壓之間嘅停頓時間、環境溫度,以及總循環次數。五千次循環已覆蓋多數療程嘅使用次數;長期使用嘅製劑以一萬次為設定。
量測項目包括剩餘回復率、壓縮永久變形,以及每次出液量嘅中位數同變異係數。實用嘅內部判據可設定為:循環完成後出液量中位數變化唔超過一成,變異係數唔超過百分之八。量測以稱重法最直接,將擠出液體收集稱重再換算體積,同時記錄樽身高度嘅殘餘變化。
密封測試同回彈測試需要一齊做,因為擠壓時樽內會產生正壓,壓力經樽身傳到樽口同瓶蓋,密封面承受遠高於靜置狀態嘅應力。測試應包含三個情境:靜置倒置、擠壓狀態下倒置,以及反覆開關後嘅再密封。瓶蓋嘅密封力依靠墊片嘅回彈壓力,反覆開關之後墊片壓縮永久變形累積,扭矩同密封力一齊衰減。
呢類測試並非一次性驗證,而係工藝控制嘅一部分。ISO 15378:2017 藥品初級包裝材料 GMP 標準要求關鍵工藝參數經過確認與驗證,並將變更納入評估,因此壁厚、樽口尺寸、出液口徑同材料批次嘅任何調整,都應該重新檢視上述疲勞同密封數據,而唔係沿用原有報告。擠壓式塑料樽嘅模具磨損、原料批次更換同供應商轉換,都屬於需要觸發再驗證嘅變更。
材料表徵同相容性:擠壓瓶要交咩數據
擠壓瓶嘅材料數據有兩層意義:機械性能用嚟預測出藥行為;化學合規用嚟證明材料同製劑接觸之後唔會帶來不可接受嘅風險。機械性能數據包括密度、熔融流動速率、彈性模量、拉伸強度、壓縮永久變形同低溫脆化表現;化學合規則需要完整配方聲明、添加劑清單(抗氧劑、爽滑劑、色母)同相關遷移或萃取數據。
測試次序同樣有要求。材料嘅理化特性表徵應該先於生物反應性測試完成,因為只有確認咗物理化學組成,先可以判斷後續測試需要覆蓋邊些物質。藥用塑料包裝材料嘅更新版理化要求就整理咗呢套次序,強調塑料材料喺進入生物反應性評估之前,必須先完成理化分析。對擠壓瓶嚟講,呢點尤其重要,柔軟材料通常含有較高比例嘅添加劑,種類同用量直接影響回彈性同遷移行為。
配方取捨需要提早講清楚。提升柔軟度嘅助劑可以令出藥更容易,但可能增加遷移風險;提高硬度嘅填料改善尺寸穩定性,卻會削弱使用體驗。兩者應該喺材料選擇階段同製劑穩定性研究一併考慮,而唔係等到包裝測試階段才發現方向衝突。
包裝完整性、使用指示同批次一致性
擠壓瓶雖然多數用於非無菌製劑,包裝完整性同樣需要證據支持:樽口密封若出現微漏,微生物同水氣就有機會進入。包裝完整性嘅評估方法可以分為概率性同確定性兩類,前者包括染料滲透同微生物挑戰,後者包括真空衰減、雷射氣體分析等。USP <1207> 無菌產品包裝完整性評估對兩類方法嘅適用範圍同局限有系統整理,並提到方法選擇應配合包裝形式同檢出目標,而唔可以單靠一種方法覆蓋所有缺陷類型。對擠壓瓶嚟講,樽口同出液口係兩個需要分別評估嘅位置。
使用指示係另一個成本低而有效嘅手段。標籤若寫明建議擠壓次數、擠壓後嘅停頓時間同量取方式,就可以收窄使用者之間嘅操作差異。呢類指示應該同實際測試掛鈎:測試顯示連續擠壓第三下之後出液量才穩定,標籤就應該引導使用者按呢個節奏操作。製劑樽身同量取環節嘅配合,可以參考口服糖漿製劑嘅樽身安全要點嘅整理,而整體安全管控流程則可對照醫藥級樽身安全管控嘅分步流程。
批次一致性嘅控制點相對明確:樽重、壁厚、樽口內徑、出液口徑同瓶蓋扭矩應納入例行檢驗,並以統計方法監控趨勢,而唔係只判斷合格與否。當某項參數接近規格上下限,出藥量嘅變異通常同步上升,及早發現就可以避免整批產品喺使用端出現體驗落差。
總結
擠壓瓶出藥量時多時少,本質上係一個系統問題:材料回彈性決定可用嘅壓縮體積,壁厚分佈決定變形集中喺邊個位置,出液口徑同時調節液體流出同空氣回流,而使用者嘅握力同操作節奏則係最後一道變數。
實務上有三個方向值得優先處理:設計階段用接近真實握力嘅測試方法,包括較低握力情境;驗證階段將回彈疲勞、密封同出藥量一致性三組數據一併檢視,並喺循環測試之後重新量測;量產階段將壁厚、樽口尺寸同出液口徑納入趨勢監控。當上述條件都滿足,剩低差異就可以靠清晰嘅使用指示處理。選擇合適嘅塑料樽同配套出液口,係呢套控制邏輯嘅起點。
常見問題
問:同一支擠壓瓶出藥量時多時少,係唔係代表樽嘅質量有問題?
答:唔一定。擠壓式給藥本身受握力同節奏影響,同一支樽交畀唔同人操作,出液量有差異屬於正常範圍。判斷關鍵在於差異有冇超出可接受水平,以及同批樽之間嘅表現係唔係穩定。如果同一人按同一節奏操作,出液量仍然大幅波動,就應該檢查壁厚分佈、出液口徑同材料回彈性,並做定量測試比對。
問:樽身越硬,係唔係出藥量越穩定?
答:唔係。硬質樽身需要接近握力上限嘅力量才可以擠出足夠藥量,長者、兒童或者指力不足嘅使用者難以穩定操作;硬質材料嘅變形又集中喺手指位置,對手指擺位更敏感。硬質材料嘅優勢在於尺寸穩定同堆疊強度,唔係出藥量嘅一致性。
問:點解連續擠壓時,頭幾下出藥量會偏少?
答:因為樽內負壓未回復。放手之後空氣要經出液口回流,樽身才完全復位;若使用者快速連續擠壓,上一周期嘅空氣仍未補足,可用壓縮體積就會減少。黏稠製劑同較細嘅出液口徑會令回復時間更長,頭幾下偏少嘅情況更加明顯。
問:出液口徑大啲,係唔係比較好?
答:需要按製劑黏度決定。孔徑大嘅好處係出液同空氣回流都快,但單次出液量難控制,容易超出量取要求。孔徑細就相反,滴量控制好但回復慢。實務做法係先鎖定製劑黏度範圍,再按實際擠壓節奏測試回復時間,兩者一齊決定。
問:回彈疲勞測試應該做幾多次循環?
答:視療程長度而定。五千次循環已覆蓋多數短期療程嘅總使用次數,長期使用嘅製劑建議以一萬次為設定。重點唔只係循環次數,仲要同時記錄剩餘回復率、壓縮永久變形同每次出液量嘅變異係數,並喺循環前後用同一方法量測。
問:擠壓瓶需要做密封測試嗎?
答:需要。擠壓時樽內會產生正壓,密封面承受嘅應力遠高於靜置狀態。測試應覆蓋靜置倒置、擠壓狀態下倒置同反覆開關後嘅再密封三個情境,並留意瓶蓋墊片嘅壓縮永久變形會令扭矩同密封力一齊衰減。
問:使用者可以點樣減少每次出藥量嘅差異?
答:可以跟隨標籤指示,先擠一下讓樽身回彈,停一至兩秒再擠出所需份量;擠壓時握住樽身中段而唔係樽肩,避免手指位置每次都唔同;黏稠製劑喺低溫下回復較慢,使用前可以讓藥品回復至室溫。呢啲做法唔可以消除差異,但可以明顯收窄。
免責聲明:本文所載資料僅供一般參考之用,不構成任何專業建議或產品認證。包裝材料的選擇及應用應根據具體藥品特性、監管要求及生產條件,諮詢合資格的專業人士。德源包裝用品有限公司不對因依賴本文資料而導致的任何損失或損害承擔責任。本文提及的監管標準(包括但不限於 GMP、FDA、NMPA)可能隨時間及地區而變更,請以相關監管機構的最新公告為準。


