
全包覆套標如何讓我成為回收難題
走進保健品店,貨架上大部分維生素同魚油都用同一種視覺語言:標籤由樽肩一直包到樽底,圖案連續、無接縫、無邊界,摸上去與樽身融為一體。呢種效果多數來自收縮套標,一條印刷好嘅塑料薄膜套上樽身,經蒸汽或熱風收縮之後貼合曲面。對品牌而言,全包覆帶來最大嘅設計自由度,亦令貨架上的辨識度大幅提升。但當呢支塑料樽進入回收廠,同一層薄膜就由賣點變成障礙:密度大於水嘅膜會跟樽片一齊沉底,全包覆結構遮住樽身,近紅外設備讀到嘅係膜而唔係樽,鹼洗環節亦要多花力氣才能剝離。本文由四種裝飾方案講起,逐層拆解膜材、工藝同回收端嘅實際影響,最後整理一套可按市場條件套用嘅決策框架。
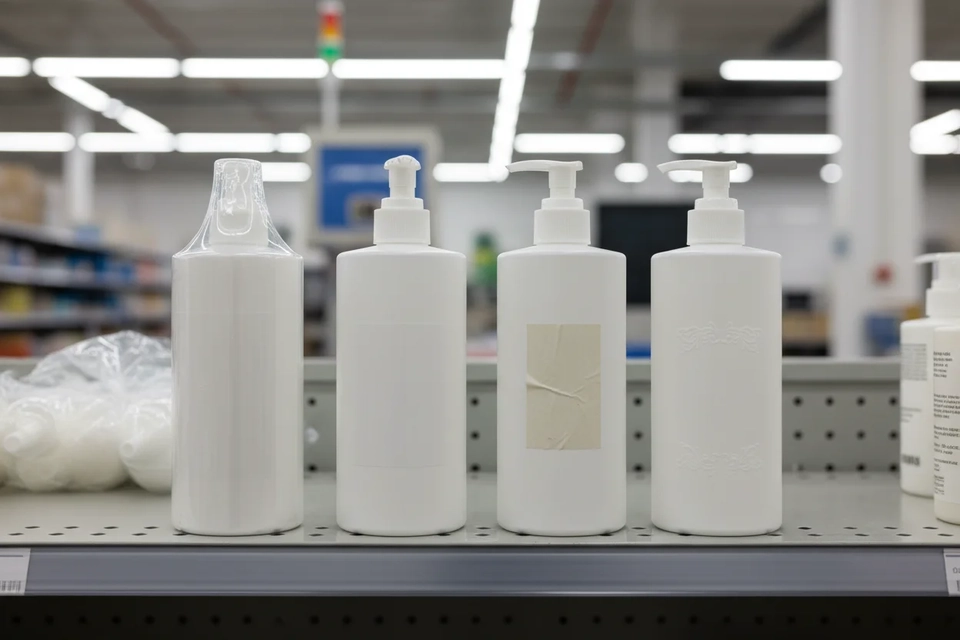
四種裝飾方案,喺五個維度上各有勝負
市場上塑料樽嘅裝飾方式主要有四條路線,各自嘅成本結構同回收表現差異很大。
收縮套標嘅優勢在於外觀。薄膜可以 360 度包覆整個樽身,包括錐形肩部同複雜曲面,設計上幾乎無限制;全息膜、變色油墨、隱藏圖案、易撕線都可以整合在同一條膜上,防偽層次較高。耐濕性方面,聚酯類膜本身唔吸水,浴室或冷藏環境下唔會出現紙標翹邊嘅情況。代價係材料用量大,一條全包覆膜嘅面積往往超過樽身表面積,而且需要專用套標設備。
模內標籤(IML)把印刷好嘅標籤放入模具,吹塑或注塑時與樽身熔為一體。優點係標籤唔會翹邊、唔會剝落,耐磨性極高,而且可以選用與樽身相同嘅材料,回收時無需分離。限制在於模具投資大、換版周期長,複雜曲面嘅貼合效果不如套標。
傳統不乾膠貼標成本最低、換版最快,適合多品種小批量。但紙質或薄膜標籤嘅邊緣容易在潮濕環境翹起,膠黏劑在回收鹼洗環節會形成黏性殘留,污染洗液同設備。直接印刷(絲印、移印或柔印)完全省略標籤材料,回收兼容性最高,但色彩層次同金屬效果有限,曲面多色套印嘅難度高,耐磨性取決於油墨同固化質量。
把五個維度並排看,會發現一個規律:外觀表現同回收兼容性大致呈反向關係。套標在外觀同防偽上得分最高,回收端卻最麻煩;直接印刷外觀受限,回收端最省事;IML 同不乾膠落在中間。呢個取捨唔係技術缺陷,而係結構決定嘅結果,理解之後才能按產品定位作出選擇。
耐濕耐磨嘅驗證,不能只看實驗室嘅擦拭測試。實際物流過程中嘅振動、堆碼同溫濕度循環,會令標籤邊緣反覆受力。業界普遍採用配送環境模擬測試標準設計振動、跌落同壓縮序列,再把完成測試嘅樣品做外觀評級,這樣得到嘅耐磨結論才接近真實。
套標材料:收縮率、印刷適性同密度嘅三角關係
套標膜嘅選擇,本質上係三個參數之間嘅平衡:收縮率決定能否貼合異形曲面,印刷適性決定圖案精細度,密度決定回收時沉底還是浮起。三者往往互相牽制。
聚氯乙烯膜係最成熟嘅選擇,縱向收縮率約五成至六成,收縮力大、貼合性好,印刷適性穩定,成本較低。密度約一點三五至一點四五,明顯大於水,破碎後與聚對苯二甲酸乙二醇酯樽片一齊沉底。含氯材料在回收體系中屬敏感項,部分市場嘅分選設備會把含氯物料整批剔除。
聚對苯二甲酸乙二醇酯改性膜(PETG)收縮率更高,可達七成以上,適合造型複雜嘅樽身,印刷效果接近聚氯乙烯而唔含氯。密度約一點二七至一點三三,仍然大於水。它與樽身嘅聚對苯二甲酸乙二醇酯化學結構相近,在再造過程中若混入比例過高,會影響熔體黏度同色澤。
定向聚苯乙烯膜收縮率約六成至七成,剛性好、成本低,密度約一點零四,接近水而略微下沉,浮選分離嘅效果不穩定。市場上亦有以聚烯烴為主體嘅可浮選膜,密度約零點九,能穩定浮於水面,破碎後可與聚烯烴料流共存,亦較易在鹼洗中整片剝離。代價係原料單價較高,收縮率調整範圍較窄,印刷前需要做表面處理以改善油墨附著。
密度之外,收縮率同印刷適性之間亦有矛盾。高收縮率膜在收縮過程中會拉伸油墨層,若油墨韌性不足,圖案會出現細微裂紋,尤其在深色實地同金屬油墨上更明顯。低收縮率膜雖然油墨穩定,但貼合錐面同凹槽時容易出現鬆邊。選膜時應該用實際樽型做收縮測試,而唔係只看供應商提供嘅平面樣板,亦要同步核對塑料樽本身嘅材質同壁厚,因為兩者嘅收縮行為會互相影響。
材料申報方面,套標膜同油墨都屬包裝組件,須納入理化表徵範圍。塑料包裝材料的理化表徵要求說明,更新後嘅藥典章節要求先完成材料嘅物理化學分析,再做生物反應性測試,並且取消舊有嘅豁免安排。
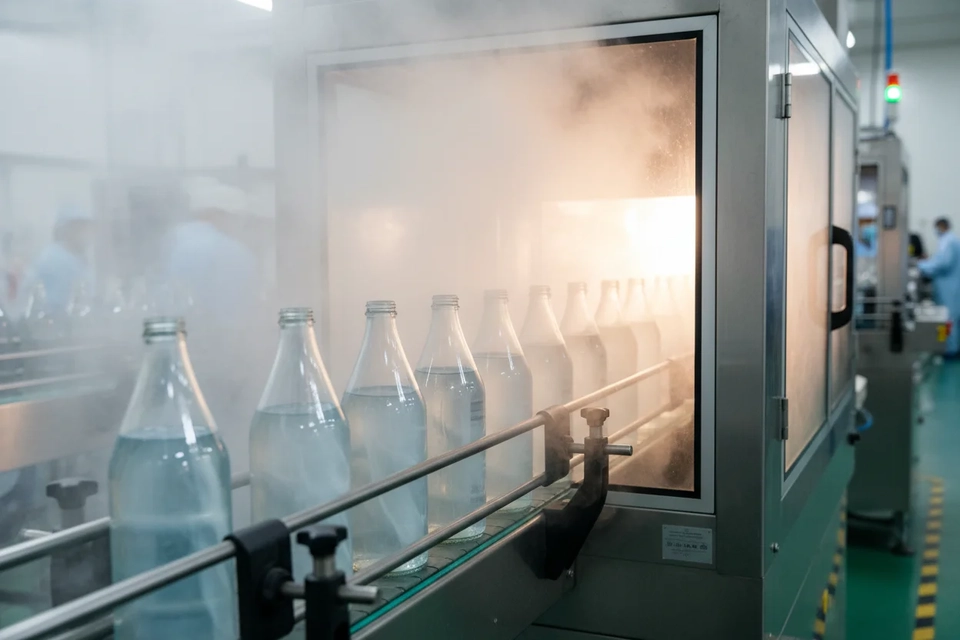
套標工藝:定位精度同溫度曲線決定成敗
套標嘅工藝流程看似簡單:卷膜放卷、切斷、以撐膜桿張開、套入樽身、進入收縮隧道、冷卻定型。每一個環節嘅偏差,都會在成品上放大成可見缺陷。
定位精度係主要控制點。套入深度通常要求控制在一毫米以內,偏差過大會令圖案在樽肩錯位,或者底部收縮不足而露出樽身。高速線每分鐘處理數百支樽,樽身尺寸嘅批次差異、輸送帶嘅同步誤差、撐膜桿嘅磨損都會累積成偏移。實務上會用視覺定位配合伺服補償,並在換批時做首件確認。
收縮方式有兩條路線。蒸汽隧道傳熱均勻、熱容量大,適合薄型膜同複雜造型,收縮後表面較平滑;熱風隧道升溫快、設備簡單,適合較厚膜同局部收縮,但溫度分佈較難控制,容易出現一側過度收縮。隧道一般分預熱、主收縮、定型三段,溫度過高會令膜面起皺、油墨開裂,過低則收縮不足、邊緣鬆散。
常見缺陷包括皺褶、偏移、接縫開裂同底部收縮不足。皺褶多數源於溫度曲線唔匹配或膜嘅收縮率分佈不均;偏移來自定位或輸送同步;接縫開裂則與溶劑殘留同熱封參數有關。呢啲缺陷唔止影響外觀,亦會令套標在回收鹼洗時更難整片剝離。
油墨同黏合劑嘅選擇,亦受法規約束。印刷油墨中嘅顏料、溶劑同助劑,若殘留並遷移至內容物,就屬間接添加劑範疇,須符合美國聯邦法規中間接添加劑嘅一般規定所訂立嘅生產規範同物質准用框架。
回收端:密度、識別同鹼洗三道關卡
當一支全包覆套標嘅塑料樽進入回收線,會連續遇到三道關卡,每一道都把可回收性往下拉。
密度係首要問題。聚對苯二甲酸乙二醇酯樽片密度約一點三三至一點四零,聚氯乙烯膜一點三五以上,改性聚酯膜一點二七以上,三者都大於水。破碎之後,膜碎片與樽片在浮沉槽中一齊沉底,無法用密度差分離。可浮選聚烯烴膜之所以被推廣,正因為它在這一點上改變了結果:膜片浮起,樽片下沉,兩者可以分開處理。
識別係另一道關卡。近紅外分選依賴表面反射光譜,探測深度只有數十微米。全包覆套標把樽身完全遮住,設備讀到嘅係膜材,若膜材被判為聚對苯二甲酸乙二醇酯,碎片就會連同樽片進入同一料流;若被判為聚氯乙烯或聚苯乙烯,整批物料可能被降級或拒收。更麻煩嘅係,樽底嘅樹脂識別碼同回收標識通常印在樽身,被套標覆蓋之後,人手核對亦失去依據。
鹼洗係最後一道關卡。再生聚對苯二甲酸乙二醇酯嘅清洗一般採用八十至九十度、百分之一至二氫氧化鈉溶液,配合機械攪拌。套標膜若在鹼液中只軟化而唔整片剝離,就會碎裂成細片,附著在樽片表面或混入洗液;含氯膜在鹼洗中會釋放氯離子,加速設備腐蝕;油墨則會令洗液濁度上升,增加廢水處理負荷。
呢三道關卡疊加之後,會出現一個反直覺結果:套標包得越完整、越靚,整支樽越可能被判定為不可回收。原因唔在於塑料本身,而在於分選設備無法看穿一層完整嘅膜。回收體系嘅現實瓶頸,本站嘅塑料樽回收流程與落地障礙有更具體嘅拆解;而品牌端嘅永續轉型路線,藥用塑料樽嘅永續包裝方向亦提供咗框架層面嘅參考。
決策框架:按市場、產量同回收承諾排優先
四種方案各有適用場景,關鍵係先把約束條件排清楚,再選裝飾方式,而唔係先定視覺方案再想辦法補救。
若產品主要出口歐盟,生產者責任延伸制度下嘅費用會按包裝可回收表現調整,回收兼容性就唔再係形象問題,而係直接成本。呢類項目應該優先考慮可浮選聚烯烴套標、與樽身同材質嘅模內標籤,或者直接印刷。若品牌堅持全包覆視覺,則要確認膜材密度、鹼洗剝離性能同分選識別率三項數據。
若產量大、設計生命周期長,模內標籤嘅模具投資可以攤薄,回收表現亦較穩定。若屬多品種小批量、促銷版頻繁更換,不乾膠或套標嘅換版靈活性無可替代,此時可以用可浮選膜配合易剝離結構,把回收影響降到較低水平。
若產品以極簡包裝為定位,直接印刷係合理選擇,但要在設計階段接受色彩層次嘅限制,並透過表面處理同油墨固化提升耐磨性。無論選邊條路線,都建議做一次完整嘅拆解測試:把成品按回收廠嘅實際流程破碎、浮選、鹼洗,量度膜片殘留率同樽片純度。
還有一個容易被忽略嘅環節:標識。若套標覆蓋樽身,應該把樹脂識別碼同回收指示轉印到套標表面,或者保留局部透明窗口,令分選同人手核對仍有依據。選擇塑料樽同配套裝飾方案時,把呢一項寫入規格,比事後補救實際得多。
總結
收縮套標嘅問題,唔在於它用咗塑料,而在於它用一層完整嘅膜把樽身資訊遮住,並且在密度上與樽片同沉。當分選設備只能讀到表面,全包覆就由視覺優勢變成識別障礙;當鹼洗只能靠藥液滲透,膜嘅耐化學性就由耐用變成難處理。
選擇塑料樽嘅裝飾方案時,值得把回收端嘅三道關卡提前納入設計評審:膜材密度是否低於水、套標是否可整片剝離、樽身標識是否仍然可讀。呢三項條件滿足得越多,套標就越接近可回收而唔止可丟棄。視覺效果同回收兼容之間並非無解,但需要喺設計階段就作出取捨。
常見問題
問:全包覆套標係咪一定令塑料樽唔可回收?
答:唔一定。關鍵在膜材密度同剝離性能。若使用密度低於水嘅可浮選聚烯烴膜,並具備鹼洗整片剝離能力,樽片仍可在浮選同清洗環節分離。若用聚氯乙烯或改性聚酯膜且無剝離設計,實際回收價值會大幅下降。
問:聚氯乙烯膜同改性聚酯膜,喺回收上邊種問題較大?
答:聚氯乙烯含氯,在分選同焚化環節都屬敏感項,部分地區會整批剔除;改性聚酯膜不含氯,與樽身化學結構相近,混入比例較低時影響較小。兩者密度都大於水,同樣會在浮選時沉底。
問:套標越厚就越耐磨嗎?
答:厚度與耐磨表現之間並無必然嘅正比關係。影響成品嘅因素仲包括表面順滑程度、油墨固化是否充分,以及薄膜本身嘅韌性。當膜身過厚,收縮階段往往需要較高溫度,結果更易出現皺褶,或導致印刷油墨開裂,最終外觀質素同使用壽命同時受損。
問:蒸汽收縮同熱風收縮,應該點揀?
答:蒸汽傳熱均勻,適合薄膜同複雜樽型,收縮後表面較平滑;熱風升溫快、設備簡單,適合較厚膜或局部收縮。若產品造型有明顯錐面或凹槽,蒸汽隧道通常較易控制;若線速很高且膜較厚,熱風配合分段溫控亦可行。
問:套標遮住樽身,回收廠點樣識別材質?
答:多數靠近紅外讀取表面訊號,因此讀到嘅係膜材而唔係樽身。可行做法包括在套標上印樹脂識別碼、保留局部透明窗口,或改用可浮選膜令破碎後能按密度分離。完全依賴設備穿透膜層並不現實。
問:鹼洗可以完全去除套標嗎?
答:視膜材同鹼洗條件而定。部分膜在鹼液中會整片收縮剝離,部分則碎裂成細片附著在樽片表面。採購時應要求供應商提供鹼洗剝離測試數據,並在規格中列明殘留上限同測試方法。
問:模內標籤係咪一定比套標環保?
答:在回收兼容性上通常較好,因為標籤與樽身同材質,無需分離。但模具投資大、換版慢,小批量生產嘅資源消耗可能抵銷優勢。是否較環保,應以整個生命周期嘅材料用量同能耗計算,而唔係單看回收一項。
問:品牌想保留全包覆效果,又可以做啲咩?
答:可考慮改用可浮選聚烯烴膜、在膜面加印識別碼、設計易剝離接縫,並在套標底部預留撕裂起始點。同時應與回收商確認當地設備嘅實際識別能力,把測試報告作為設計驗證嘅一部分。
免責聲明:本文所載資料僅供一般參考之用,不構成任何專業建議或產品認證。包裝材料的選擇及應用應根據具體藥品特性、監管要求及生產條件,諮詢合資格的專業人士。德源包裝用品有限公司不對因依賴本文資料而導致的任何損失或損害承擔責任。本文提及的監管標準(包括但不限於 GMP、FDA、NMPA)可能隨時間及地區而變更,請以相關監管機構的最新公告為準。
您可能喜歡

塑料樽封口:熱封還是超聲波焊接
解析三種封口技術特性,為藥品塑料樽封口選型提供決策參考

打破迷思「烘料越耐越好」真的對嗎?
拆解藥用塑料粒料乾燥的常見工藝迷思

為什麼藥用塑料樽總企不穩?
一文拆解藥品塑料樽瓶底設計的學問