
為什麼塑料樽跌落測試全部通過,運到目的地樽蓋卻鬆脫?問題就出在這5個振動與共振關鍵
一批五百毫升高密度聚乙烯止咳糖漿塑料樽由香港出貨往成都。出廠前的跌落測試做得完整:一點二米,六面三稜一角,每種姿態三支,全部通過,瓶身無破裂,封口無滲漏,鎖蓋扭矩一點三至一點五牛頓米。三天之後收貨,抽檢二十支,開啟扭矩中位數只剩零點六牛頓米,三支用手輕扭就開,防盜環未斷,卻被拉出一道白痕。
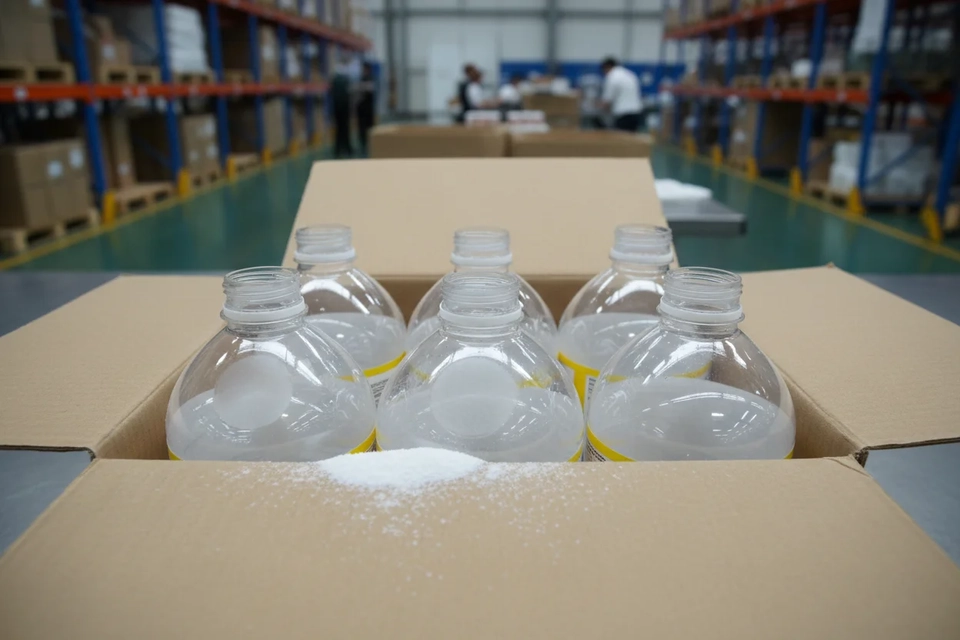
廠方判斷是鎖蓋機跑偏,要求調高扭矩上限。倉庫把原箱打開逐層看:瓶肩有一圈霧狀磨痕,位置固定在與隔板接觸的一側;標籤邊緣起毛,油墨在轉角處輕微轉移;箱內壁積了一層白色粉末,是瓶身摩擦磨下來的聚乙烯。這些痕跡不會出現在跌落樣品上,因為跌落接觸時間只有十幾毫秒,而這批貨在車上待了六十多個小時。同一批貨在實驗室承受了一次巨大衝擊,卻在公路上經歷了幾百萬次微小推力。二十八年來覆核的運輸投訴,這類個案不少。
跌落測試量嘅係峰值,振動測試量嘅係累積
兩種測試的物理量完全不同。跌落是一次週期極短的高加速度事件,峰值常在五十至一百五十倍重力,持續五至二十毫秒,考的是瓶壁抗變形能力與封口在瞬間擠壓下會不會被推開。振動是長時間的低加速度反覆加載,量級通常零點五至三倍重力,累積次數可達十的六次方以上,考的是材料疲勞、緊固件鬆脫與接觸面磨損。
打個不嚴謹的比喻:跌落是看一個人跌倒一次會不會骨折,振動是看同一個人跑完馬拉松之後鞋帶還在不在。兩者失效機制沒有交集,所以跌落過關只說明包裝能承受一次粗暴裝卸,不能說明它長途運輸之後仍然鎖得住、封得密。
這個區別在驗證計劃裡經常被抹平,不少工廠把運輸驗證等同於一次跌落,理由是投訴多數是摔破。但真正佔多數的是外觀與功能的小幅退化:蓋子鬆、標籤花、瓶身霧化。這些退化不會令整批貨報廢,卻會換來一張偏差報告。設計輸入如果只寫「通過跌落測試」,等於只覆蓋了運輸環境的一個側面。ISO 15378 藥品初級包裝材料質量管理體系要求設計開發把實際流通條件納入輸入,而不是只對單一試驗項目負責。
共振:三層系統,三個唔同嘅危險頻率
一個裝箱的塑料樽不是整體,而是三層彈性系統串聯:瓶身是薄壁殼體,瓶蓋與瓶口是螺紋加墊片的預緊連接,整箱貨物在托盤與車廂之間又構成質量彈簧系統。三層各有固有頻率,也各有失效模式。
瓶身的頻率取決於壁厚、直徑與材料模量。五百毫升高密度聚乙烯瓶,空瓶一階頻率約八十至二百赫茲,裝液後質量增加,降到五十至一百二十赫茲。瓶蓋與瓶口的連接頻率更高,約二百至四百赫茲,因為螺紋嚙合剛度大、參與振動的質量小。整箱連托盤的頻率最低,落在三至十五赫茲,剛好與運輸工具的激勵重疊。
公路的激勵來自路面與懸架,鋼板彈簧車廂的垂直能量集中在二至七赫茲,車架模態在八至十五赫茲。鐵路的轉向架與鋼軌接縫衝擊覆蓋一至二十赫茲,還疊加縱向制動。航空的寬頻能量延伸到幾百赫茲,但時間短、量級低。海運以低頻橫搖為主,容易造成堆碼失穩而非螺紋鬆脫。
危險在於重疊。整箱系統與車廂激勵都落在三至八赫茲時,振幅放大倍數取決於阻尼,常見三至十倍。箱體大幅起伏,上層貨物的重量時而加載、時而卸載,底部紙箱的受力由穩態變成脈動。
瓶身共振的後果不同。頻率掃過一階模態時,瓶壁出現呼吸式徑向變形,肩部與底部轉角是應變集中處,聚乙烯長時間受此應力會發白,形成霧狀帶,正是這批貨的磨痕來源。變形又帶動標籤滑移,膠層在反覆剪切下失去部分黏性。至於蓋與口的連接,共振時螺紋接觸面的相對運動只有幾微米,次數夠多,預緊力就會被一點一點吃掉。
螺紋自鬆:預緊力係會自己走掉嘅
鎖蓋扭矩不是固定的鎖定狀態,而是預緊力的初始值。扭矩換算成軸向夾緊力要除以升角與摩擦係數,一點三牛頓米在二十八毫米口徑上約對應三百至五百牛頓。這個力壓縮墊片形成密封,也壓緊牙面形成防鬆的摩擦阻力。
振動從三個途徑削弱它。其一為應力鬆弛,聚乙烯與墊片在持續壓力下潛變,出廠後二十四至四十八小時內扭矩下降百分之十至二十,這部分與振動無關,但把基線拉低了。其二為微動磨損,橫向振動令牙面產生微米級往復滑移,微凸體被磨平,摩擦係數下降。其三為熱循環,瓶與蓋的線膨脹係數不同,溫度起伏改變嚙合干涉量,反覆之後累積鬆動。
三者之中,橫向振動最容易引發自鬆。緊固件工程有經典曲線可對照:橫向位移只要達到螺紋直徑的千分之幾,幾百個循環後預緊力就快速跌落。運輸中的橫向分量來自轉彎、變道、軌道橫向不平與船舶橫搖,恰好最難避免。
站內關於塑料樽穩定性與貨架期嘅評估框架把密封系統放在時間軸上看,這一點同樣適用於振動:扭矩衰減是與儲存時間、溫度循環、運輸暴露疊加的過程。出廠只取規格下限的貨,經四十八小時鬆弛再疊加六十小時公路運輸,剩餘扭矩可能低於開啟所需。對塑料樽供應商來說,扭矩規格該是一條帶上下限的區間。
碰撞、磨損同堆碼:三種傷害同時發生
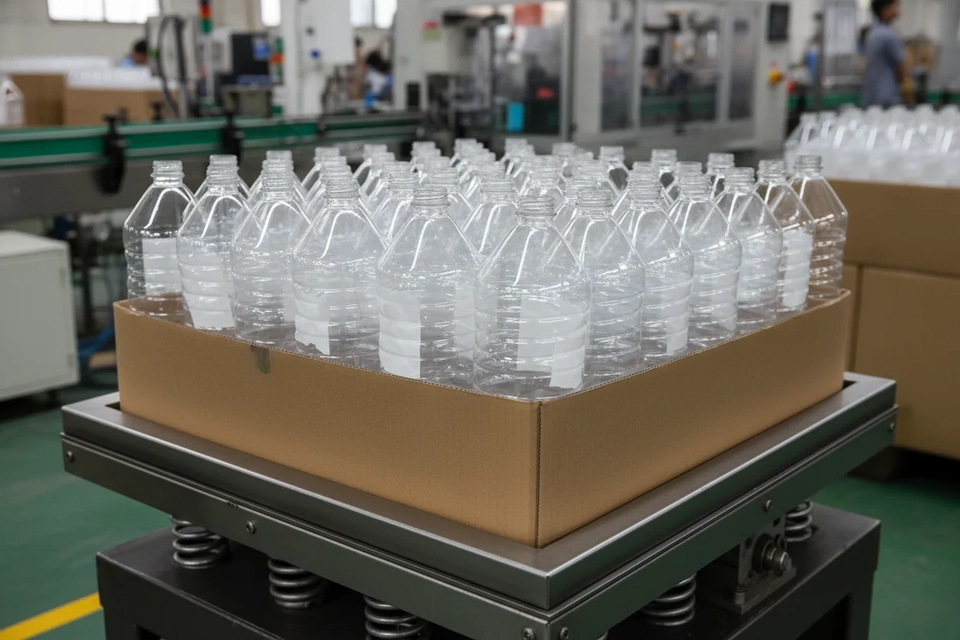
振動不會單獨作用。貨物同時承受週期慣性力、路面衝擊的隨機峰值、以及堆碼的持續壓力,三者疊加後的應力遠高於任何單一工況。
堆碼的影響容易被低估。一板堆八層,最底層紙箱要承受上面七層,若每箱十二支五百毫升瓶、單箱約七公斤,底部長期載荷接近五十公斤。紙箱在持續壓力下潛變,堆垛傾斜,原本由紙箱承擔的載荷部分轉移到瓶身。聚乙烯瓶的抗壓強度隨時間下降,長時間受壓後瓶身橢圓化,瓶口平面度變差。振動令瓦楞芯紙反覆受壓回彈,抗壓強度在幾十小時內可損失兩成以上,瓶與瓶之間亦產生位移碰撞,肩部與轉角出現需側光才看得見的微裂。
外觀損傷同樣有成本。標籤磨損、油墨轉移、瓶身霧化,單獨看都是小問題,合起來會令收貨方質疑整批貨的存放條件。香港衛生署藥物辦公室的優良運銷規範把運輸過程的溫度、震動防護與包裝完整性納入批發商管理範圍,這一點提醒我們,運輸損傷不只是包裝工程問題,也是流通環節的合規問題。站內另一篇關於塑料樽安全設計嘅實務要點討論瓶身剛性與開啟力的平衡,與振動防護其實是同一組參數的兩端。
點樣驗:定頻、掃頻與隨機振動
定頻振動把振動台固定在一個頻率上持續一段時間,考核特定共振點的耐受能力。做法是先用低量級正弦掃頻找出共振頻率,再在該頻率上以較高量級停留十五至六十分鐘,適合比較設計變更。
掃頻振動讓頻率由低到高連續變化,常用速率每分鐘一個倍頻程,往復兩個循環。它的作用不是考核耐久,而是搜尋共振點與觀察非線性行為。掃得太快會漏掉窄帶共振,太慢則試驗過長;阻尼小的薄壁瓶宜用較慢速率,並在響應峰值附近加密取樣。
隨機振動最接近實際運輸,用功率譜密度描述能量分佈,測試時間按運輸距離折算。ASTM D4169 配送模擬測試標準把運輸鏈拆成若干段,按指定的Assurance Level給出振動量級與持續時間,亦規定跌落、壓縮、振動的順序。先振動後跌落與先跌落後振動的失效模式不同,前者更容易暴露已經疲勞的瓶身。ISTA 3A針對包裹、3E 針對單位負載;醫藥包裝多數引用D4169,因為它的週期分類便於寫進規格書與審計對照。
樣品必須帶實際的內包裝、標籤與外箱,只測空瓶沒有意義,因為共振頻率與阻尼由整個系統決定。量測亦要講究:加速度計貼在台面只得到輸入譜,要判斷瓶身是否共振,須在瓶肩、瓶底與蓋頂各貼一枚,比較響應與輸入的比值。響應出現峰值的頻率就是共振點。這一步在許多工廠被省略,結果是測試做了,卻不知道測到什麼。對塑料樽的驗證計劃來說,測試順序本身就是設計參數。
設計對策:由螺紋到箱型
對策按系統層級排,最靠近失效點的是螺紋與墊片,其次是瓶身剛性,最後是內托與外箱。
螺紋參數裡,影響防鬆最直接的是升角與嚙合長度。二十八毫米口徑、螺距三點一八毫米對應升角約兩度,屬於自鎖範圍,但自鎖只在靜態有效。嚙合圈數宜不少於二點五圈,太少則接觸應力高、牙面磨損快。
墊片是預緊力的儲能元件。發泡聚乙烯墊片的壓縮回彈率通常百分之四十以上,壓縮率取百分之二十五至三十五,既能補償瓶口平面公差,又能在微量分離時維持接觸壓力。太薄則溫度下降收縮即失去接觸,太厚則回彈力不足。
瓶身加強筋放在應變最大的肩部過渡與底部轉角,筋深零點八至一點二毫米。太深會在吹塑時造成流動不均與內應力,太淺起不到約束作用。環形筋抗徑向變形,縱向筋抗堆碼軸壓,兩者可以組合,但要避開標籤覆蓋區。內托則限制瓶與瓶的相對位移,紙漿托緩衝好但吸濕後剛度下降,發泡聚乙烯托曲線穩定,托與瓶的間隙宜二至三毫米。外箱單邊餘量取二至三毫米,並加頂部襯板,讓堆碼載荷由襯板分散。塑料樽的蓋頂通常是整個包裝最薄的位置,直接受壓時蓋頂下凹,密封面跟著變形。
總結
跌落與振動回答兩個不同問題。前者問包裝能否承受一次粗暴對待,後者問它能否在幾十小時反覆加載後仍保持功能。失效機制沒有交集,所以跌落全過而扭矩掉一半,在工程上完全合理。
處理順序是:先確認失效模式,是螺紋鬆、墊片塌、瓶身疲勞還是標籤磨損;再量共振頻率,找出放大區間;然後按流通鏈的實際暴露設計振動譜,把振動與跌落按正確順序串起來;最後才動結構。把扭矩調高是最容易做的一步,也是最先失效的一步。塑料樽的運輸可靠性本質上是系統匹配問題,瓶、蓋、墊、托、箱五個環節的剛度與阻尼要互相配合。
常見問題
問:跌落測試全部通過,為什麼還要再做振動測試?
答:兩者考核的失效機制不同。跌落是一次高加速度衝擊,時間十幾毫秒,主要暴露瓶壁破裂與封口瞬間失效;振動是長時間低加速度反覆加載,主要暴露螺紋鬆脫、墊片鬆弛、材料疲勞與表面磨損。包裝可以通過跌落卻在振動後失去密封,這是常見情況,不是測試出錯。
問:怎麼知道瓶身的共振頻率是多少?
答:用低量級正弦掃頻測量。在瓶肩、瓶底與蓋頂各貼一枚加速度計,振動台由五赫茲掃到二百赫茲,速率每分鐘一個倍頻程,記錄響應與輸入的比值,出現峰值的頻率就是共振點。空瓶與裝液後的頻率不同,必須用實際灌裝狀態測試。
問:公路運輸的振動主要在哪個頻率範圍?
答:鋼板彈簧懸架的車廂,垂直能量集中在二至七赫茲;車架與貨廂模態在八至十五赫茲;路面隨機激勵延伸到幾百赫茲,但量級隨頻率上升而下降。整箱貨物的共振多數落在三至八赫茲,正好與車廂激勵重疊。
問:鎖蓋扭矩出廠時應訂在規格的中間還是上限?
答:建議中間偏上。扭矩過高令墊片過壓,壓縮率超出彈性範圍,回彈能力下降,振動後更容易喪失接觸壓力。以一點二至一點六牛頓米的規格為例,出廠控制在一點三五至一點五之間比較穩妥。
問:加了加強筋,為什麼振動測試反而更差?
答:筋的位置或深度不當,會把應變集中轉移到筋的根部,也可能改變瓶身一階頻率,使它更接近車廂激勵的主頻。另一種情況是筋太深,吹塑時該處壁厚減薄,局部剛度反而下降。改筋之後必須重測共振頻率。
問:內托用紙漿還是發泡材料比較好?
答:看流通條件。紙漿托緩衝好、可回收,但吸濕後剛度下降,適合乾燥環境與中短途;發泡聚乙烯曲線穩定,受濕度影響小,適合長途與多次轉運。托與瓶的間隙控制在二至三毫米,並且要做帶內托的整箱試驗。
問:標籤磨損算不算質量問題?
答:算。標籤是藥品資訊的載體,磨損到影響可讀性就涉及標示的完整性。實務上可把標籤耐磨納入運輸驗證的觀察項目,測試前後各拍一組標準光源照片,用灰階或色差儀量化。若磨損集中在固定位置,多數是箱內餘量過大。
免責聲明:本文所載資料僅供一般參考之用,不構成任何專業建議或產品認證。包裝材料的選擇及應用應根據具體藥品特性、監管要求及生產條件,諮詢合資格的專業人士。德源包裝用品有限公司不對因依賴本文資料而導致的任何損失或損害承擔責任。本文提及的監管標準(包括但不限於 GMP、FDA、NMPA)可能隨時間及地區而變更,請以相關監管機構的最新公告為準。


