
滅菌不是終點,別讓屏障破防!
一支預灌裝滴眼液、一瓶無菌口服溶液、一個即用型噴鼻劑,出廠之前都要經過滅菌確認,微生物限度符合規定先可以放行。但滅菌只係一個時間點嘅結果。由滅菌完成到病人實際使用之間,容器仲要經歷冷卻、貼標、裝箱、倉儲、運輸、開封、反覆取用等一連串環節,任何一環嘅屏障出現缺口,外部微生物同微粒都有機會重新進入。所以無菌製劑所用嘅塑料容器,技術門檻唔在於「滅得夠唔夠徹底」,而在於成個無菌屏障系統(sterile barrier system,SBS)能否喺整個生命週期保持完整。以下按設計流程逐步拆解:先理解屏障嘅生命週期角色,再進入組件界面密封、透氣同壓力平衡、無菌轉移接口,然後講完整性驗證方法嘅取捨,最後落到滅菌後到使用前嘅屏障維持。
滅菌只解決一個時間點:屏障系統嘅全生命週期視角
滅菌同無菌屏障係兩件事。滅菌係一個製程,用熱力、輻射或者化學方式把容器內外嘅微生物殺滅到規定水平;屏障則係一個結構系統,由容器本體、蓋、塞、墊片以及佢哋之間嘅密封界面組成,負責喺滅菌之後繼續阻止微生物同微粒進入。一個容器可以滅得好徹底,但如果螺紋配合鬆動、墊片壓縮不足,或者儲運期間受壓變形,屏障就會失效,之前嘅滅菌成果一併抵銷。無菌製劑用嘅塑料容器之所以設計複雜,正因為要同時兼顧滅菌耐受性同長期阻隔能力。
監管框架亦係按呢個思路設計。美國 FDA 對已核准無菌藥品嘅容器密封系統變更發出專門指南,FDA 容器密封系統變更指南以玻璃瓶配合膠塞嘅已核准產品為切入點,要求持有人在變更組件或供應商之前提交報告分類資料,並建議按 ICH Q9(R1) 嘅品質風險管理原則評估影響。指南雖然以玻璃瓶為例,但背後嘅邏輯,即把容器、密封件同密封工藝視為一個整體去評估,同樣適用於塑料容器系統。換句話講,唔應該單獨問「呢個瓶夠唔夠結實」,而要問「呢個瓶配呢個蓋、呢條密封線,喺成個貨架期內係唔係一直守得住」。
由生命週期角度睇,屏障要面對四個階段嘅挑戰。滅菌階段係高溫高壓或者輻射引起嘅材料老化同應力釋放;儲運階段係溫度循環、低氣壓、振動同堆碼負載;開封階段係人為操作造成嘅密封面破壞;使用階段則係反覆取用帶來嘅持續磨損。四個階段嘅主導風險唔同,設計時要逐段識別,唔可以只針對滅菌做優化。
工序細節:容器本體與蓋、塞、墊片嘅界面密封
密封界面係整個屏障最脆弱亦最容易被忽略嘅位置。呢類塑料容器常見三種密封原理。端面密封依靠瓶口平面同墊片之間嘅軸向壓力,常見於藥瓶同保健品瓶;徑向密封依靠塞體或塞柱同瓶頸內壁嘅過盈配合,常見於滴眼液瓶同部分無菌瓶;螺紋干涉則利用螺紋牙側面嘅擠壓提供輔助密封,通常同前兩者並用。
工藝上,影響密封成敗嘅細節比材料本身更直接。瓶口平面度係其中一項,注塑冷卻不均會令瓶口出現輕微翹曲,肉眼睇唔出,但墊片受壓之後應力分佈就會不均,局部形成滲漏通道。瓶口邊緣嘅毛邊同飛邊同樣棘手,一條薄薄嘅毛邊足以令墊片無法貼合。螺紋方面,牙型角、牙距同起牙位置要同瓶蓋匹配,起牙位置偏差會令鎖蓋時受力偏向一側,長期儲存就容易沿受力側出現變形。
墊片壓縮量係另一條關鍵參數。壓縮量太低,密封面壓力不足;太高則會令墊片永久變形,開蓋後無法回彈,多劑量容器反覆開合時密封力迅速衰減。實務上會按墊片材料嘅硬度同回彈特性設定一個壓縮率窗口,再用鎖蓋扭矩去控制,扭矩範圍要同瓶體嘅抗扭強度一齊考慮,避免為了密封而扭裂瓶口。呢啲參數唔止係自家生產線嘅事,組件供應商亦要處於受控體系之下,ISO 15378 藥品初級包裝材料 GMP 標準把 ISO 9001 同 GMP 要求融合,涵蓋初級包裝材料嘅設計、製造同供應全鏈條,係審核組件公差同變更控制時嘅國際依據。
透氣、壓力平衡與無菌轉移接口
密封同透氣係一對矛盾。完全唔透氣嘅容器,喺滅菌完成冷卻時會形成負壓,把外界空氣經任何微小缺口吸入;空運時貨艙氣壓下降,瓶內相對正壓又會把液體或者氣溶膠推向外;堆碼同溫度變化亦會令內外壓差反覆出現。因此部分無菌塑料容器會設計壓力平衡結構,例如在瓶蓋內置疏水透氣膜,孔徑做到 0.2 微米,容許氣體通過但阻擋微生物同液滴。
透氣結構嘅設計重點係膜嘅完整性同安裝可靠性。膜若喺焊接或熱封工序出現摺皺、偏移或者過熱穿孔,屏障即告失效,而外觀檢查往往睇唔出,要靠完整性測試把關。膜嘅疏水性亦要同製劑特性匹配,含表面活性劑嘅製劑可能令液體潤濕膜面,改變透氣表現,甚至把膜變成液體通道。設計時宜用實際配方而非純水做潤濕測試。
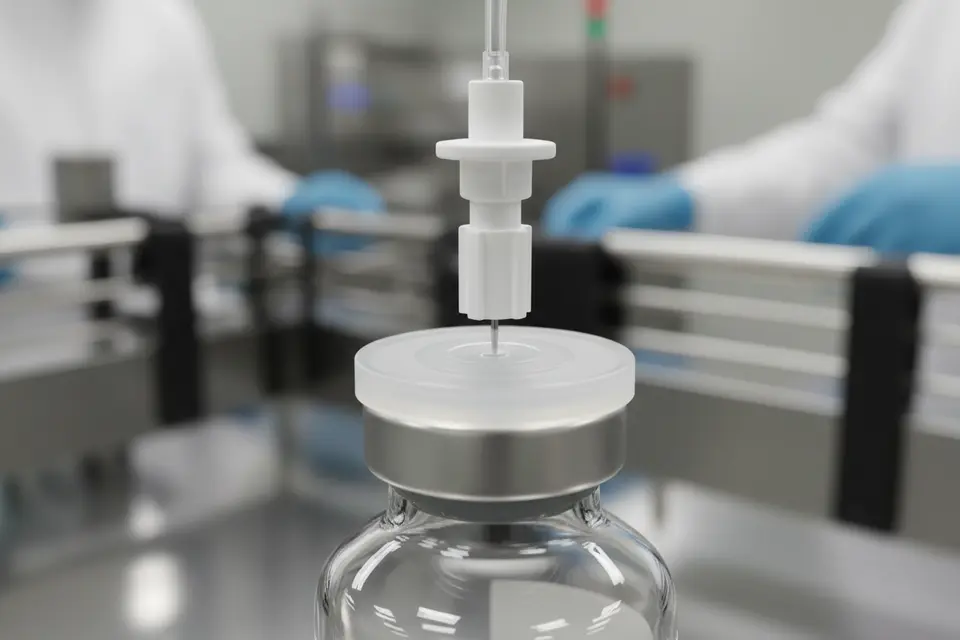
無菌轉移接口係另一個設計節點。預灌裝系統常用穿刺墊配合無針接頭,取用時針頭或接頭穿過墊片進入容器。接口設計要考慮三件事:穿刺力要穩定,避免落屑;穿刺後嘅自封性能要好,拔出之後針孔要及時閉合;接口表面要容易消毒,擦拭時唔會把污染物推入縫隙。接口周邊嘅死腔同樣要控制,否則消毒液殘留或者污染物積聚,反而成為風險來源。
屏障完整性驗證:方法選擇同取捨
屏障設計得再好,都要有測試證明佢守得住。容器密封完整性(container closure integrity,CCI)測試分兩大類。概率性方法包括水浴法、染料滲透法同微生物挑戰法,操作直接、成本較低,但結果受操作者判斷影響,靈敏度亦有限。確定性方法包括真空衰減法、雷射氣體分析法同高壓放電法,利用物理訊號量度漏孔,靈敏度同重複性較好,亦較容易自動化。
為塑料容器選擇方法時,要考慮四項因素:容器同密封形式、內容物性質、需要檢出嘅孔徑範圍,以及測試係在線抑或離線、破壞性抑或非破壞性。真空衰減法適合檢測液體產品嘅整體密封性;雷射氣體分析需要在頂空注入示蹤氣體,適合含氣頂空嘅容器;含液體但無頂空嘅容器,則可能要改用其他技術。單一方法未必覆蓋所有漏孔尺寸,穩妥做法是用多種方法互補,並用標準漏孔做陽性對照。
驗證框架上,USP <1207> 無菌產品包裝完整性評估把包裝設計、密封工藝同貨架期串連,要求先確定包裝系統嘅關鍵位置,再選擇合適嘅檢測技術,並用最惡劣條件挑戰驗證。實際執行時,陽性對照嘅設定往往係最考功夫嘅一步:標準漏孔要做得準確,孔徑要覆蓋目標檢出下限,又要確保注氣同量測條件一致,否則測試結果嘅可信度會被質疑。
滅菌後到使用前:屏障維持與多劑量容器嘅反覆穿刺
屏障喺實驗室通過測試,唔等於喺現實中守得住。運輸環節嘅振動、跌落同堆碼負載會令瓶蓋鬆動、瓶體變形,包裝系統嘅驗證應配合配送模擬測試一併做,覆蓋跌落、振動、壓縮同溫濕度循環等條件。倉儲方面,高溫會加速墊片老化同材料應力釋放,低濕環境則可能令部分材料變脆。呢啲條件要喺穩定性研究中一齊考慮,唔可以假設出廠狀態可以一直維持。
開封係另一個轉折點。封口膜一旦破壞,屏障就由完全阻隔變成有限防護。多劑量容器尤其明顯:每次取用都要穿刺墊片,穿刺次數越多,針孔累積、落屑同密封力衰減就越嚴重。設計時要明確標示開封後使用期,並用實際取用次數做驗證,例如模擬全程穿刺,再在末期重新做完整性測試。穿刺落屑數量亦應納入規格,因為碎片一旦進入製劑,就唔再係包裝問題咁簡單。
如果產品本身對無菌要求更高,容器材質嘅選擇會進一步收窄,站內整理嘅生物製劑用玻璃與聚合物容器比較涵蓋兩類材料喺阻隔性、相容性同成本上嘅差異,可以作為選材起點。至於塑料容器喺安全性同管控流程上嘅完整步驟,醫藥塑料樽安全管控要點有較系統嘅說明,適合喺制定驗證計劃時一併參考。
總結
把整條設計流程壓縮成一份操作清單:先釐清屏障嘅生命週期角色,唔好把滅菌當成終點;再逐項確定密封界面嘅公差,包括瓶口平面度、螺紋配合、墊片壓縮量同鎖蓋扭矩;接著處理透氣與壓力平衡,確保平衡結構本身唔會成為新缺口;然後按容器同內容物特性選擇 CCI 方法,並用標準漏孔做陽性對照;最後把儲運、開封同反覆穿刺嘅影響納入驗證範圍。整個過程嘅核心係同一件事:屏障嘅價值在於持續,而唔在於某一次量測合格。當團隊選用塑料容器時,宜把上述項目寫入技術規格同供應商變更通知條款,讓屏障完整性有制度層面嘅保障。相關法規同標準持續更新,實際執行之前應以監管機構最新公告為準。
常見問題
問:已經完成滅菌,係唔係就代表容器一直無菌?
答:唔係。滅菌只係單一時間點嘅處理,屏障系統要喺儲運、開封同使用期間持續阻止微生物進入。滅菌後嘅冷卻、運輸壓力變化、開封同反覆取用都係屏障考驗,任何一環失效都會令之前嘅成果白費,所以必須由生命週期角度整體評估。
問:塑料容器嘅密封界面,最容易出問題係邊個位?
答:多數個案集中在瓶口平面度同墊片壓縮量。瓶口輕微翹曲或毛邊,肉眼難察覺但會令墊片受力不均;壓縮量設定失當,就會出現密封力不足或墊片永久變形。螺紋起牙位置偏差亦常引發鎖蓋偏心,逐步破壞密封面。
問:疏水透氣膜既然可以透氣,會唔會影響無菌屏障?
答:設計正確嘅膜孔徑約 0.2 微米,氣體可以通過但微生物同液滴被阻擋,唔會破壞屏障。風險反而在於安裝工序:熱封過熱、摺皺或偏移都會造成穿孔或密封不良,所以要靠完整性測試而非外觀檢查把關。
問:概率性同確定性 CCI 方法應該點揀?
答:先看容器有無頂空、內容物係液體抑或粉體,再定需要檢出嘅孔徑範圍。概率性方法成本較低但靈敏度有限;確定性方法重複性較好、易於自動化。實務上多以確定性方法為主,配合陽性對照,需要時再用另一種方法互證。
問:多劑量容器嘅開封後使用期係點定?
答:開封後使用期要結合穿刺次數、墊片自封性能同製劑防腐體系一齊評估。通常會模擬全程取用次數,並在末期做完整性測試同微生物挑戰,取最差結果作為標示依據,而唔係單純按日數推定。
問:空運同高原運輸對屏障有咩特別要求?
答:外部氣壓下降會令瓶內形成相對正壓,液體或氣溶膠可能被推向密封面。設計上要考慮壓力平衡結構,驗證時則應加入低氣壓條件,並在測試後確認密封面無變形、無滲漏。
問:組件供應商更換模具,需要重做驗證嗎?
答:要看變更性質。模具更新若影響瓶口尺寸、螺紋牙型或墊片結構,屬實質變更,應重做密封相關測試並提供可比性資料;若只涉及生產地遷移而同規格文件可比,可用文件審查配合少量驗證收結。無論哪一級,都應留下書面記錄。
免責聲明:本文所載資料僅供一般參考之用,不構成任何專業建議或產品認證。包裝材料的選擇及應用應根據具體藥品特性、監管要求及生產條件,諮詢合資格的專業人士。德源包裝用品有限公司不對因依賴本文資料而導致的任何損失或損害承擔責任。本文提及的監管標準(包括但不限於 GMP、FDA、NMPA)可能隨時間及地區而變更,請以相關監管機構的最新公告為準。
您可能喜歡

吹塑工藝如何保障藥品密封安全?
從壁厚控制到完整性驗證,拆解藥用容器密封核心真相

藥品塑料容器合規秘訣大公開
從FMD到DSCSA,拆解全球序列化追溯合規要點

容器尺寸公差如何影響灌裝線效率?
剖析塑料容器公差影響,匹配合理尺寸精度等級