
保健品包裝量產落差?4大控制點穩定出貨
打樣階段嘅樣品幾乎總係令人滿意:尺寸精準、外觀亮麗、密封測試通過,客戶確認之後就進入量產排期。但真正嘅考驗往往喺量產後嘅首個批次出貨先出現,同一套圖紙、同一批模具,成品嘅重量偏差、壁厚分佈、瓶口配合同外觀,都可能同樣品有一段距離。呢個落差唔係偶然,而係由單腔試模走到多腔高速生產嘅必然結果。對保健品包裝嚟講,落差嘅代價特別直接:瓶蓋扭矩唔穩定會影響密封,壁厚偏薄會影響阻隔表現,容量公差過大會影響標示淨含量嘅合規性。本文會按工藝流程逐步拆解由樣品到量產嘅四個環節,講清楚模具放大、材料批次差異、製程窗口收窄同首件確認各自要盯住嘅控制點。
樣品合格但量產走樣嘅四個環節
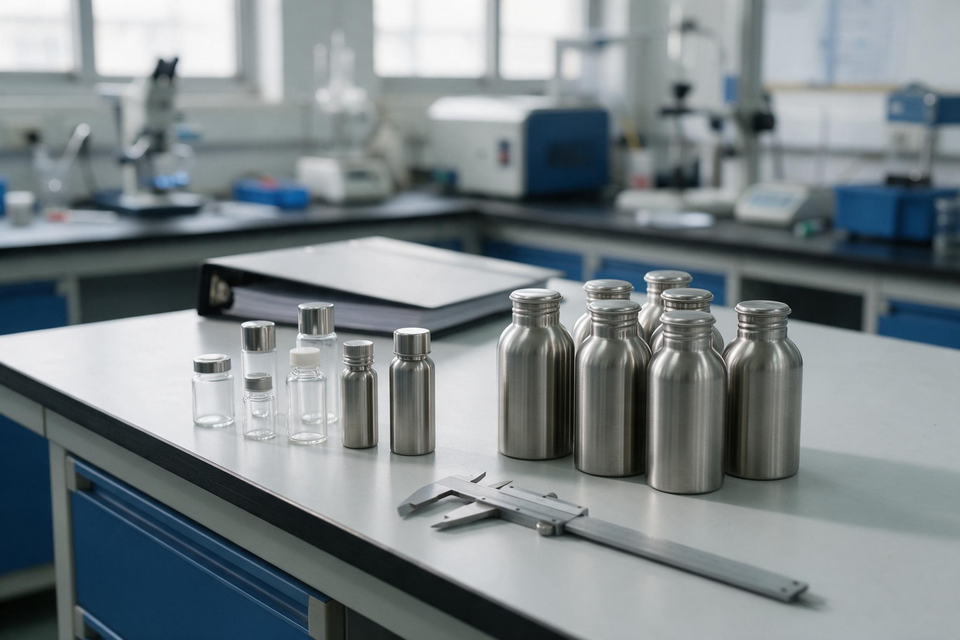
樣品同量產之間嘅差異,主要集中喺四個環節:模具放大、材料批次、製程窗口同確認程序。樣品通常用單腔或者小批量模具,由經驗豐富嘅技術員手動調整機台參數,成型週期可以放慢,冷卻時間可以加長,出現問題可以即時修正。呢種條件下人為介入多、緩衝空間大,品質自然容易達標。量產嘅條件完全相反:模具腔數增加、週期壓縮、機台連續運行,任何局部差異都會被放大成批間波動。
管理呢個落差嘅關鍵,係將樣品階段嘅「結果合格」轉化為量產階段嘅「條件受控」。ISO 15378 藥品初級包裝材料品質管理體系標準由 ISO/TC 76 制定,將設計開發、變更控制同確認與驗證納入同一框架,要求企業喺設計轉移到生產之前,先界定關鍵工藝參數同可接受範圍。實務上,呢個要求意味住打樣報告唔應該只記錄尺寸實測值,仲要記錄當時嘅機台設定、模具狀態、材料牌號同批次,否則量產時就無從判斷差異從何而來,保健品包裝嘅批間一致性亦難以向客戶交代。
模具放大:腔數、冷卻同壁厚分佈
模具由單腔擴展到多腔,最先出現嘅係流道平衡問題。熔體由注嘴進入之後,要經過主流道同分流道分配到每個型腔,如果各支路嘅長度、截面或者轉角唔一致,各腔嘅填充時間同壓力就會有差異。填充較慢嘅腔容易出現缺料或者熔接線強度不足,填充較快嘅腔則可能出現飛邊或者內應力偏高。注塑件嘅尺寸收縮同壓力歷史直接相關,所以各腔之間嘅尺寸偏差通常唔係模具加工精度問題,而係流動平衡問題。
冷卻系統嘅分佈同樣重要。多腔模具嘅冷卻水路難以做到完全均勻,靠近水路進出口嘅腔體冷卻效率較高,處於水路末端嘅腔體冷卻較慢。冷卻速率差異會改變結晶度同收縮行為,令同一模次嘅製品尺寸出現規律性偏差,例如靠近某側嘅樽身外徑略大。吹塑工藝嘅情況類似,型坯溫度分佈同拉伸比會直接影響壁厚分佈,多模頭或者多腔生產時,各腔嘅型坯溫度差異會令瓶身厚薄不均,進而影響阻隔性能同抗壓強度。呢個環節嘅控制手段,係喺模具驗收階段做各腔嘅填充平衡測試同尺寸能力研究,用統計方法確認每一腔嘅能力指標都達到要求,而唔係只檢查其中一腔。呢一步做唔足,保健品包裝喺量產初期嘅尺寸波動就會明顯放大,之後要做能力研究亦失去穩定基準。
材料批次差異:熔融指數、色母同助劑
樹脂嘅批間差異係另一個容易被低估嘅來源。熔融指數反映材料喺特定條件下嘅流動性,即使同一牌號,唔同生產批次嘅熔融指數都可能有一定波動,而流動性改變會直接影響填充行為:流動性偏高容易飛邊同尺寸偏小,偏低則容易缺料同內應力上升。對於壁厚較薄或者結構較複雜嘅製品,呢種波動更加敏感,所以包裝規格應該明確定義熔融指數嘅可接受區間,而唔係只寫材料名稱。
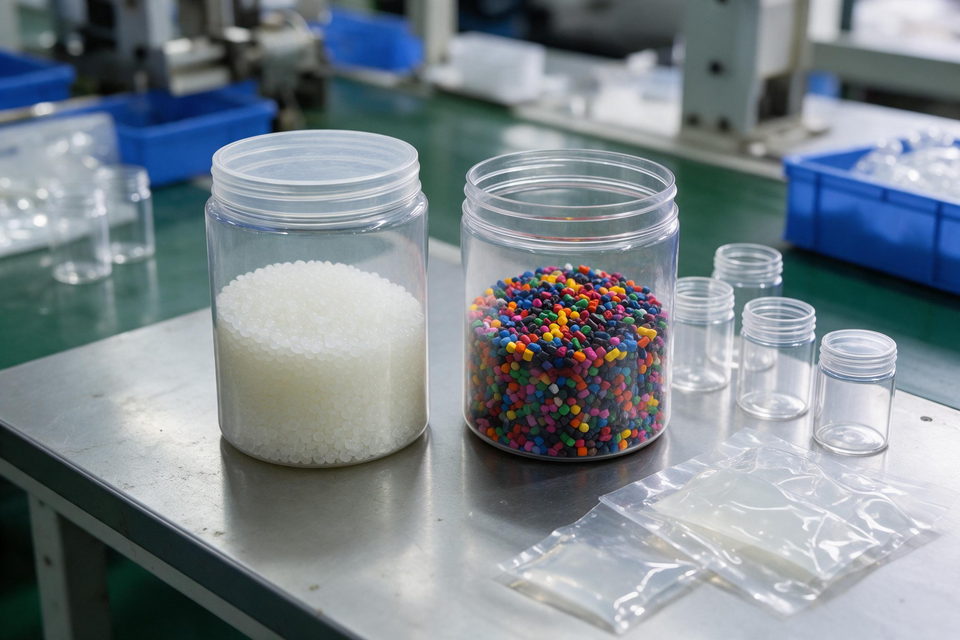
色母同助劑嘅影響同樣具體。色母由顏料同載體樹脂組成,如果載體樹脂同主料唔一致,收縮率就會出現差異,同一套模具喺換色之後可能需要重新微調參數,否則尺寸會系統性偏移。爽滑劑、抗氧化劑等助劑嘅添加比例亦會影響脫模效果同表面質素,部分助劑更可能影響氣味表現或者遷移行為。對保健品包裝呢類直接接觸產品嘅包裝嚟講,材料變更必須納入受控流程。實務上較常見嘅做法,係要求供應商鎖定樹脂牌號同色母配方,並且喺換料前提交樣品做小批量試產確認,確認尺寸、外觀、密封同氣味表現之後先放行量產。想進一步了解包裝方案點樣喺合規框架下取捨,可以參考包裝方案優化嘅合規視角對材料同結構選擇嘅整理。
製程窗口收窄同參數鎖定
樣品階段嘅製程窗口通常相當寬闊,因為週期慢、腔數少,操作員有足夠時間觀察同微調。量產階段嘅窗口會明顯收窄:週期縮短令冷卻時間壓縮,熔體停留時間減少但剪切速率上升,各腔之間嘅差異令單一參數難以同時滿足所有腔體。呢個時候,參數設定嘅目標唔再係追求單件最優,而係令全部腔體都落喺可接受範圍之內。
界定窗口嘅有效方法係設計實驗,將熔體溫度、模溫、注射速度、保壓壓力同保壓時間等關鍵參數作為因子,用統計方法找出影響尺寸同外觀嘅主要因子同交互作用,再劃出穩定區域。窗口界定之後,必須配合參數鎖定同變更控制:機台參數需要權限管理,唔可以任由操作員調整;任何調整都要記錄原因、時間同效果,並喺下一批做首件確認驗證。NMPA 藥包材 GMP 附錄對確認與驗證、生產管理同品質控制等環節提出明確要求,並自二零二六年一月一日起施行,其中對工藝驗證同變更控制嘅規定,正好對應量產階段最需要制度化嘅部分。對保健品包裝項目嚟講,窗口界定同參數鎖定嘅記錄,亦係變更管理同客戶審核時最常被查閱嘅文件。
首件確認要測啲咩
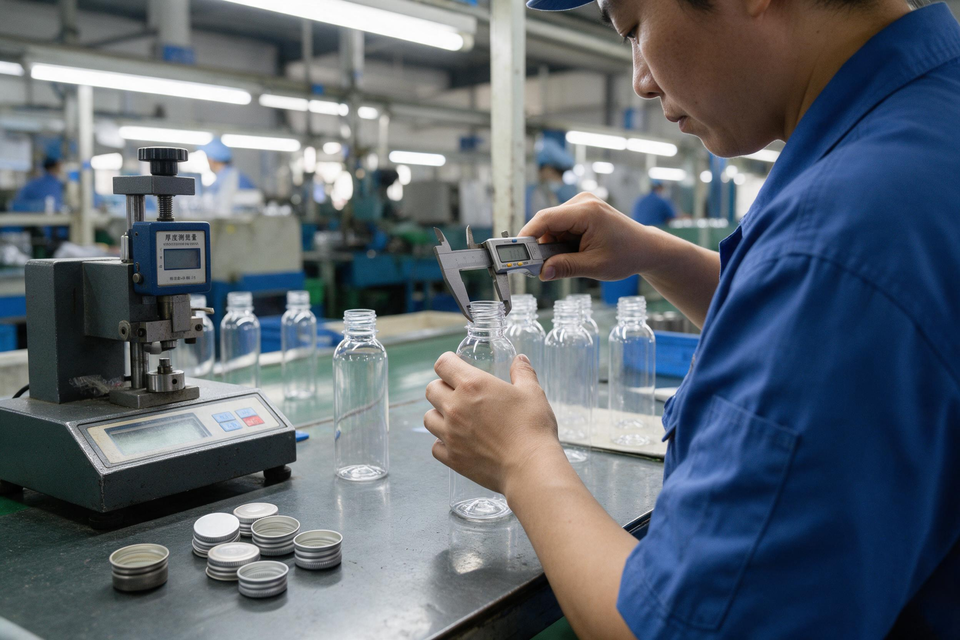
首件確認係量產放行前嘅最後一道關卡,但好多工廠將佢簡化為「睇一睇外觀」。有效嘅首件確認應該覆蓋四類項目。尺寸類包括樽口內徑、螺紋中徑同牙距、樽身高度同外徑、容量同重量,並且要同圖紙公差逐項對照,同時覆蓋多個型腔而唔止一腔。壁厚類包括樽身、肩部同底部嘅厚度分佈,因為壁厚直接影響阻隔性能、抗壓強度同跌落表現。功能類包括瓶蓋配合扭矩、密封性、開啟力同防兒童開啟功能(如適用),呢類項目要以裝配後嘅整體狀態測試。外觀類包括色差、光澤、縮痕、飛邊、熔接線同印刷位置。
首件確認嘅樣本量同判定標準應該預先寫入程序文件,唔可以臨時決定。較穩妥嘅做法係將首件確認分兩級:模具或材料變更後嘅全面確認,以及正常生產嘅例行確認,兩者嘅項目同抽樣量唔同。全部項目通過之後,樣品同測試記錄需要留檔,作為後續批次嘅比對基準。
量產包裝嘅配送驗證同放行
實驗室條件下嘅合格,唔代表包裝可以承受真實配送環境。量產之後嘅包裝要經歷堆疊、振動、跌落、氣壓同溫濕度變化,呢啲條件會令包裝缺陷由潛在變成顯性。行業慣例係引用配送模擬測試標準,透過受控嘅跌落、振動、衝擊同壓縮程序重現運輸環境,包裝系統配送環境模擬測試標準就係常用嘅一套框架,佢涵蓋多種配送條件嘅模擬序列,並被監管審計引用作為包裝運輸驗證嘅依據。驗證樣本應該取自量產首批,而唔係用手工樣品代替,否則測試結果唔反映實際風險。
放行環節亦需要制度化。建議將量產首批列為重點監控批次:加大抽樣、加做穩定性觀察、保留足量留樣,並喺出貨前完成包裝完整性同標籤核對。呢類檢查可以參考包裝檢查方法嘅實務整理提出嘅分項清單,按外觀、尺寸、功能同標示四方面逐項打勾,避免靠記憶判斷。
總結
由樣品到量產嘅品質落差,本質上係控制方式嘅轉變:由依賴人手經驗,轉為依賴受控條件同記錄。模具放大要處理流動與冷卻平衡,材料批次要鎖定牌號同關鍵指標,製程窗口要用實驗方法界定並配合權限管理,首件確認同配送驗證則負責喺放行前後把關。四者環環相扣,任何一項缺失,其他環節嘅努力都會被抵銷。對保健品包裝項目嚟講,較實際嘅做法係喺項目初期就將量產條件納入設計評審,明確列出關鍵工藝參數、材料規格同驗收標準,令打樣報告由一份結果記錄,變成一份可以支撐量產嘅條件文件。
常見問題
問:樣品測試全部合格,點解量產首批仲會出問題?
答:因為樣品同量產嘅成型條件唔同。樣品多用單腔或小批量模具,週期慢、可以人工微調,緩衝空間大;量產係多腔高速生產,週期短、各腔有差異。所以問題通常唔係設計錯,而係製程條件未受控。較務實嘅做法係喺打樣階段同步記錄機台設定同模具狀態,作為量產比對嘅基準。
問:模具由單腔改多腔,尺寸公差點樣先控制得住?
答:重點喺流動平衡同冷卻均勻。要先做各腔嘅填充平衡測試,確認填充時間同壓力分佈一致,再逐腔做尺寸能力研究,用統計方法確認每一腔嘅能力指標達標。如果只檢查其中一腔就放行,其他腔嘅偏差會留到量產先暴露,屆時調整成本更高。
問:樹脂換批次需要重新做確認嗎?
答:視乎規格點寫。如果包裝規格已經定義熔融指數、色母配方同助劑清單,而新批次全部落喺範圍之內,可以按例行抽樣處理;但若涉及牌號、供應商或者配方變更,就應該視為變更,需要做小批量試產確認尺寸、外觀、密封同氣味表現。唔應該只憑供應商口頭聲稱「等同」就放行。
問:首件確認同例行檢驗有咩分別?
答:首件確認係喺模具、材料或者參數變更之後做嘅全面驗證,項目覆蓋尺寸、壁厚、功能同外觀,樣本量較大,而且必須覆蓋多個型腔;例行檢驗則係正常生產期間嘅定期抽檢,項目同抽樣量較精簡。兩者嘅判定標準同記錄要求都應該事先寫入程序文件,唔可以臨時決定。
問:製程窗口收窄之後,係唔係只能靠加嚴公差解決?
答:加嚴公差唔係主要手段,界定同鎖定窗口先係。應該用設計實驗方法找出影響尺寸同外觀嘅主要因子,劃出穩定區域,再配合機台參數權限管理同變更記錄。若窗口本身太窄,就要回頭檢視模具設計或者材料選擇,而唔係期望操作員每次都能夠調到理想狀態。
問:量產包裝嘅運輸測試應該用邊批樣品?
答:應該用實際量產條件生產嘅包裝,並且係首批。用手工樣品或者實驗室製品做測試,結果無法反映量產條件下嘅壁厚分佈同密封表現。測試樣本亦應該取自多個型腔,確保批次內嘅差異都被覆蓋,測試後要保留記錄同照片作為證明。
問:換色母導致尺寸偏移,係唔係一定要改模具?
答:多數情況唔需要改模具。色母載體樹脂同主料唔一致時,收縮率差異會令尺寸出現系統性偏移,此時可以透過調整保壓同冷卻參數補償,或者改用與主料相容嘅色母體系。若偏移幅度超出公差,就應該先檢視色母配方同添加比例,再評估模具修正嘅需要。
免責聲明:本文所載資料僅供一般參考之用,不構成任何專業建議或產品認證。包裝材料的選擇及應用應根據具體藥品特性、監管要求及生產條件,諮詢合資格的專業人士。德源包裝用品有限公司不對因依賴本文資料而導致的任何損失或損害承擔責任。本文提及的監管標準(包括但不限於 GMP、FDA、NMPA)可能隨時間及地區而變更,請以相關監管機構的最新公告為準。
您可能喜歡

如何確保保健品瓶口完美氣密?
拆解RF射頻密封構建保健品氣密防線的核心邏輯

保健品納米包裝功能與安全解析
拆解三大納米技術在保健品包裝的應用現狀與前景

保健品包裝高溫穩定性大公開
拆解高溫對保健食品包裝的影響,解析穩定性設計應對思路