
藥廠QA與包裝驗證人請進:空瓶清洗超標真相
一間做中成藥口服液的廠找我幫手看一份清洗驗證報告。他們外購一百毫升白色高密度聚乙烯瓶,灌裝前有一道清洗工序:去離子水沖洗,再用壓縮空氣吹乾。三批驗證做完,微生物結果不合格,每瓶總需氧菌四十幾個菌落,黴菌與酵母十幾個,而他們的內控限度是每瓶十個以下。廠方的判斷很直接:洗唔乾淨,於是把沖洗時間由二十秒加到四十秒,水壓提高,還加了一段超聲波。重驗之後,結果只降了一點,仍然超標,而且超標的樣本集中在同一類時段。整份報告裡,淋洗水的微粒、電導率、總有機碳全部合格,只有微生物不合格。這個組合本身就說明問題不在水,也不在「洗」。
空瓶清洗驗證之所以容易失效,是因為多數人把它當成一個「洗」的工序來設計,而它其實是一條由沖洗、漂洗、吹乾、存放組成的鏈條。塑料樽在灌裝前的那幾個小時,任何一段出問題,前面的清洗都白做。
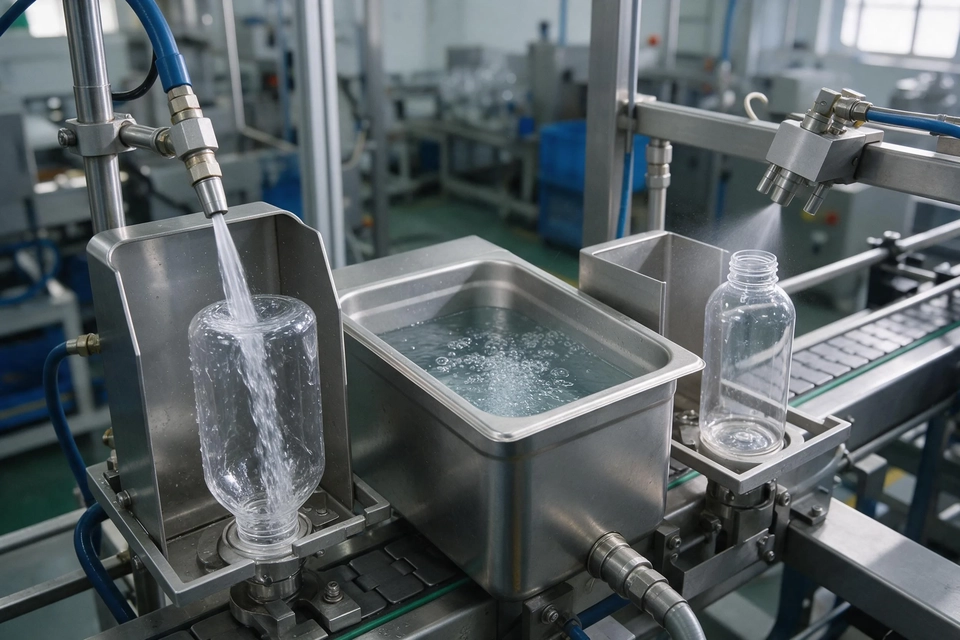
三批驗證,超標都集中喺停線後首班
把三批數據按時間排開,規律就出來了。超標樣本集中在星期一上午與假期後首班,其餘時段多數合格。廠方最初以為是人員操作差異;查了記錄,同一組人、同一組參數,沒有異常。
另一個線索在瓶內壁。微生物不在瓶身中段,而是集中在瓶底中央與瓶底圓角,這兩個位置正是吹乾氣流吹不到的死角。把超標的塑料樽倒置瀝乾,瓶底可以倒出零點二至零點三毫升的水。也就是說,瓶子洗完並不是乾的,只是「看不出濕」。
壓縮空氣則解釋了污染路徑。週末停線兩日,儲氣罐與管路溫度隨環境下降,冷凝水積在罐底與過濾器殼體。星期一開機,排水閥沒有先排,氣流把油水帶到噴嘴,直接吹進瓶內。這一吹,等於把清洗好的瓶重新污染一次,而且污染源是潮濕的壓縮空氣,微生物有了水就有了繁殖條件。
污染物要分清楚:洗嘅對象唔止「污糟」
清洗驗證的前提,是講清楚要洗走什麼。空瓶上的污染物大致四類,清洗機制完全不同。
微粒是最直觀的一類。外購瓶在脫模、裝箱、堆疊、運輸過程中會產生塑膠屑與紙箱紙塵,粒徑由幾微米到幾十微米,附著力靠靜電與范德華力。水沖可以帶走鬆散的部分,附著較緊的需要機械作用或超聲空化。
微生物是第二類。塑料瓶在製造後一般不經滅菌,生物負載可能在每瓶幾個到幾十個菌落之間,潮濕與有機物會令其增長。這一類不是「洗走」,而是「降到可接受水平」,並在清洗後阻止再生。
加工助劑是第三類。潤滑劑、脫模劑、抗靜電劑、色母載體在瓶身形成一層膜,水沖不掉,因為它們多數是非極性的。這一類要靠界面活性、溫度或機械擦洗。美國接觸材料法規體系下,21 CFR Part 174 對間接添加劑嘅一般規定要求這類助劑按良好生產規範使用,用量與殘留要可論證,這也意味着清洗驗證的殘留限度不是隨意訂的數字。
第四類是儲運污染。紙箱紙屑、打包帶碎屑、倉庫粉塵、棧板霉斑、蟲害排泄物。這一類最難預測,因為它取決於供應商的倉儲,而不是瓶子本身的製造質量。實務上要在供應商審計時看倉儲條件,並在清洗前做外觀與包裝完整性檢查。
四種清洗方式嘅實際邊界
壓縮空氣吹掃的長處是乾、快、不引入水分,適合去除鬆散微粒與瓶內浮塵。它的邊界很清楚:對附著微粒與油膜幾乎無效,而且空氣本身如果不潔,吹掃就是污染工序。用壓縮空氣做清洗的最後一步,前提是空氣經過除油、除水與除菌過濾,並且有監測。
去離子水沖洗是主流做法,靠溶解與沖刷帶走水溶性殘留與微粒。效果取決於四個變量:水質、水溫、壓力與噴嘴覆蓋。水質以電導率與總有機碳監控,水溫提高可以改善油脂類殘留的去除,壓力決定沖刷力,噴嘴的噴射角度決定內壁與瓶底有沒有被覆蓋。多數失敗案例不是水不夠乾淨,而是噴嘴沒有對準瓶底圓角。
超聲波靠空化泡崩潰時產生的微射流剝離附著物,對盲孔、螺紋、凹槽特別有效。邊界有兩個:空化會令已剝離的微粒重新沉積在瓶壁,超聲之後一定要漂洗;超聲對油膜效果有限,要配合清洗劑,而清洗劑本身又成為新的殘留來源,要驗證沖洗去除率。
氣水混合是把壓縮空氣與水按脈衝交替送入瓶內,氣流把水膜推成高速液環沖刷內壁,之後再吹乾。這種方式節水、沖刷力強,對窄口瓶的瓶肩與瓶底效果好。限制在於參數窗口窄:氣水比例、脈衝頻率、單次時長都要調,調不好會出現水柱直沖一點、其餘位置沒有覆蓋的情況。四種方式沒有絕對優劣,塑料樽的瓶型、污染類型與產線節拍決定組合。
最差情況要點設定
清洗驗證的分組不是隨便抽三批,而是要把最差條件放進去。最差條件找對了,日常生產才在驗證覆蓋之內。
最難清洗的塑料樽要放進驗證。窄口、深腔、方形瓶的角位、帶刻度的凹槽、瓶肩的弧形過渡,都是水流與氣流難以直達的位置。若一個廠同時生產幾種瓶型,驗證應覆蓋最難洗的一種,並在日後新增瓶型時做評估,判斷是否在已驗證的範圍內。
最長存放時間要放進驗證,這裡有兩個時間軸:瓶由供應商生產到清洗的最長間隔,以及清洗完成到灌裝的最長待灌時間。前者的污染會累積、微生物會增長,後者的潔淨狀態會隨時間衰減。常見的做法是把待灌時間訂在二十四小時以內,並在驗證中取最長的那一端。
最差水質與最差時段要放進驗證。清洗水在循環系統的末端、停機後首杯、更換濾芯之後,水質都可能偏離日常水平。取樣點要設在這些位置,而不是只取最乾淨的出水口。至於時段,停線後首班、假期後開機、換季、空調或除濕故障之後,都屬於要考慮的極端情況。
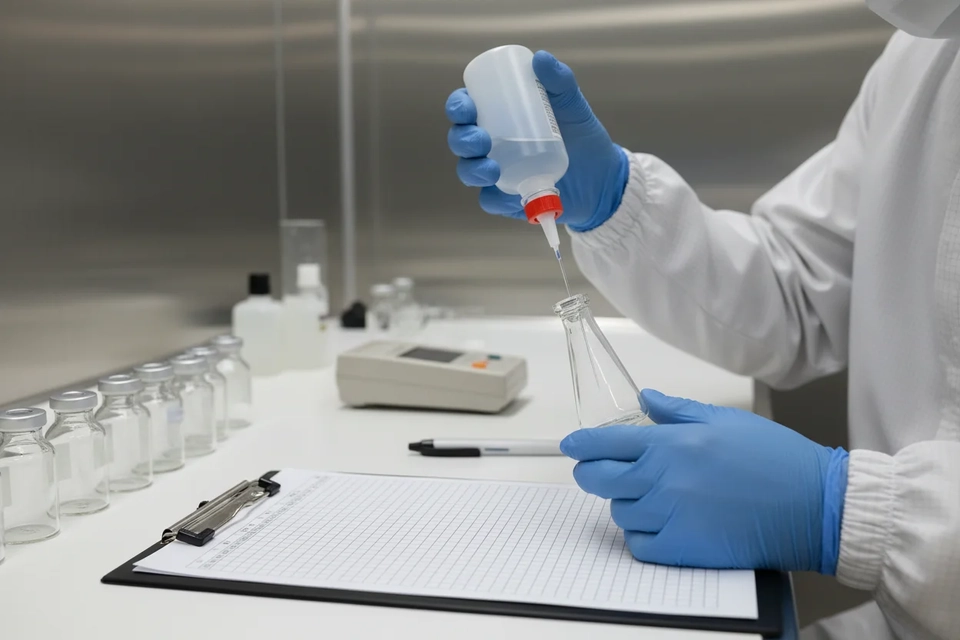
取樣同接受標準:三種方法要互相補位
淋洗水取樣是用定量溶劑(例如一百毫升)淋洗塑料樽內壁,收集後測微粒、電導率、總有機碳與微生物。它的優點是覆蓋整個內表面,缺點是稀釋效應,局部的高濃度殘留會被平均掉。
擦拭取樣針對特定位置,例如瓶底中央、瓶底圓角、瓶肩。它能抓到局部污染,但回收率受擦拭材料、手法與面積影響,要預先做回收率研究。兩種方法不是二選一,而是互補:淋洗水看整體,擦拭看死角。
微粒計數用光阻法,分大於十微米與大於二十五微米兩個通道,取樣時要防止氣泡與容器本身的微粒干擾,並做空白對照。電導率與總有機碳是水質與殘留的綜合指標,前者反映離子性物質,後者反映有機物。微生物則按藥典方法做總需氧菌與黴菌酵母計數,並在驗證中加做陰性對照與環境監控,排除取樣過程的污染。
接受標準要寫成可判定的數字。微粒、電導率、總有機碳可以參考純化水的限度概念,微生物按產品風險訂立每瓶限度。標準訂得太鬆,驗證變成形式;訂得太緊,日常生產天天偏差。這一套思路,站內醫藥級塑料樽嘅安全管控要點由物料、清洗到放行有較完整的梳理。
驗證失敗之後,調查由邊度開始
調查的順序應該是從外到內,先排除取樣與環境,再查設備,最後才動參數。
先看取樣。陰性對照有沒有長菌,培養基與培養條件是否正確,取樣人員的手法是否一致。若陰性對照也長菌,問題在實驗室,不在產線。
再看設備。噴嘴有沒有堵塞或磨損,流量分佈是否均勻,管路有沒有死角與生物膜,換熱器與儲罐的清潔是否在有效期內。噴嘴堵塞不會報警,只會令某幾個位置水量不足,而這些位置正好是超標位置。
然後看水質。停機後首杯水的電導率與總有機碳往往偏高,生物膜在管壁生長後會持續釋放微生物。取樣點要覆蓋末端與回水。
最後才檢視清洗參數。時間、壓力、溫度、清洗劑濃度,逐項做挑戰試驗,確認哪一個參數是關鍵。這個順序的道理很簡單:參數是被人改的,改了會有人知道;設備與水質的變化是靜悄悄的。香港的廠房還要留意藥物辦公室對藥物優良製造規範與廠房環境的要求,清洗與乾燥都屬於會被檢查的範圍。
真正嘅缺口喺乾燥段
回到那個個案。淋洗水合格、擦拭合格、微粒合格,只有微生物不合格,而且集中在瓶底。把乾燥段拆開來看,問題一目了然:壓縮空氣沒有做露點監測,儲氣罐兩日沒有排水,過濾器外殼積水,噴嘴吹出的氣帶油水。瓶子洗完是乾淨的,吹完就不乾淨了。
乾燥段的控制點有四個。露點要壓到零下四十度以下,代表空氣足夠乾燥,不會在瓶內凝結;含油量要控制,油霧會成為微生物附著的載體;過濾器要用疏水型除菌級濾芯,並定期做完整性測試;儲氣罐、管路、接頭要有排水與吹掃的程序,停機復產前必須先排。
殘留水分是另一個指標。瓶底殘留零點二毫升看起來微不足道,但在常溫下放置八小時,足以讓殘存的幾個菌落長成幾十個。乾燥後的瓶要麼在潔淨區存放並限時使用,要麼加一道乾燥保存的措施。把「洗完」當成終點,等於把最脆弱的一段交給時間。
這裡要分清兩個概念:清洗驗證講的是潔淨度,包裝完整性講的是密封屏障,兩者不能互相替代。清洗合格的瓶,封蓋之後仍要做密封性測試;反之,密封測試通過也不代表瓶內乾淨。USP <1207> 包裝完整性評估把包裝完整性的驗證由設計、密封工藝講到貨架期,這一條線與清洗是並行的兩條線,驗證計劃裡要各自成立。
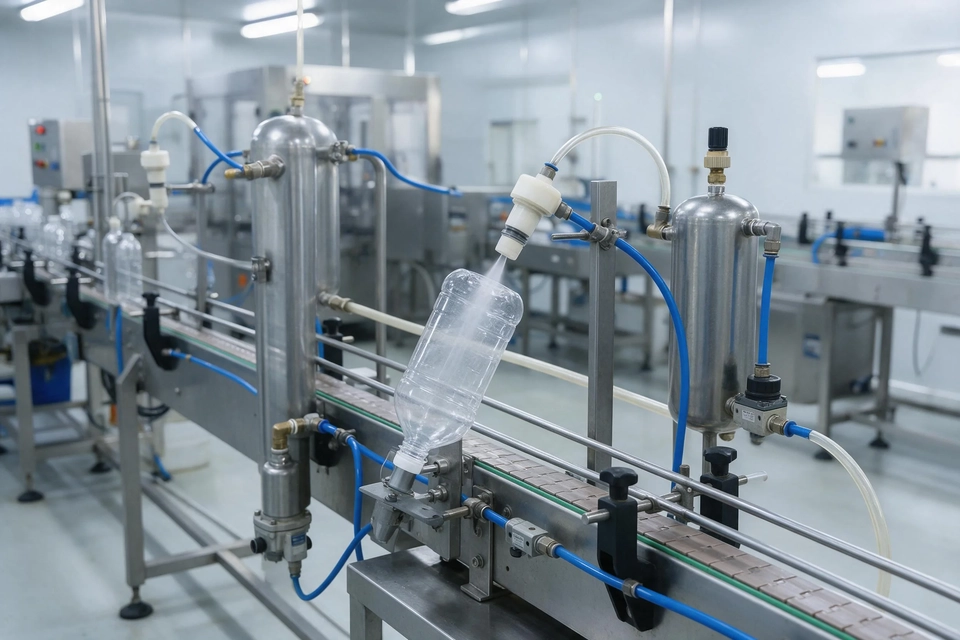
總結
那次驗證最後的處理,不是加長沖洗時間,而是改乾燥段:加裝冷凍式與吸附式兩段乾燥、儲氣罐自動排水、管路加排水點、濾芯定期做完整性測試,並把停機復產前的吹掃寫進作業程序。重驗三批,微生物結果降到每瓶三個菌落以下。
從這一類個案可以抽出幾條通用經驗。清洗驗證的設計要從污染物類型出發,四類污染對應不同機制,一種方式洗不乾淨全部。最差條件要真的放進驗證,包括最難洗的瓶型、最長的兩個時間軸、最差的水質與時段。取樣要淋洗水與擦拭並用,接受標準要寫成可判定的數字。調查要有順序,先排除取樣與環境,再查設備與水質,最後才動參數。至於塑料樽由供應商到灌裝的整體包裝安全評估,包裝安全嘅整體評估框架由材料、密封與使用環節有另一層整理,可以與清洗驗證對照來看。
最容易忽略的從來不是「洗」,而是「乾」。洗乾淨只需要一組夠力的參數,保持乾淨卻需要一整條潔淨空氣鏈的日常維護,而這一條鏈,多數廠房在驗證時才首次認真看它。
常見問題
問:外購的空瓶一定要清洗嗎?
答:視供應商的潔淨度等級與後續工序而定。若供應商在潔淨區生產、有生物負載數據、包裝可確保不受污染,且灌裝屬非無菌工序,可以評估免洗;若產品屬無菌或微生物敏感,通常要清洗並驗證。免洗的決定要有數據支持,不能只憑供應商聲明。
問:淋洗水與擦拭取樣,邊種更可靠?
答:兩者作用不同。淋洗水覆蓋整個內表面,適合評估整體殘留與微粒;擦拭針對死角,能抓到局部高濃度污染。實務上兩者並用,淋洗水看平均,擦拭看最差點,並為擦拭做回收率研究。
問:清洗驗證要做幾批?
答:常規做法是連續三批,並把最差條件放進去。若產品風險高或清洗工序複雜,可以增加批次或做挑戰試驗。三批的意義在於證明工序在受控狀態下可重複,而不是抽三個數字好看。
問:超聲波一定洗得乾淨?
答:不一定。超聲對盲孔與凹槽有效,但剝離的微粒會重新沉積,必須配合漂洗;對油膜類殘留效果有限,要加清洗劑,而清洗劑本身要驗證沖洗去除率。超聲參數(頻率、功率、時間、溫度)也要做窗口研究。
問:乾燥段的壓縮空氣要控制什麼?
答:露點、含油量、微生物與過濾器完整性。露點一般要求零下四十度以下,含油量要低到不形成油霧,終端要用除菌級疏水濾芯並定期測試,儲氣罐與管路要有排水與吹掃程序。這四項缺一項,乾燥段就可能變成污染段。
問:清洗完的瓶可以放幾久才灌裝?
答:要在驗證中訂明並用最長時間做挑戰。常見的做法是二十四小時以內,並在潔淨區存放、有防塵措施。存放環境的溫濕度、瓶口是否加蓋、包裝是否密封,都會影響這個時限,不能一概而論。
問:驗證失敗後,是否一定要重做三批?
答:要,而且要先把原因查清。若只補做一批,等於用一次結果覆蓋一個系統性偏差。重做時應把調查結論轉化為控制點,例如加裝排水、更換濾芯、修改噴嘴,並在報告中說明改動與其驗證方式。
免責聲明:本文所載資料僅供一般參考之用,不構成任何專業建議或產品認證。包裝材料的選擇及應用應根據具體藥品特性、監管要求及生產條件,諮詢合資格的專業人士。德源包裝用品有限公司不對因依賴本文資料而導致的任何損失或損害承擔責任。本文提及的監管標準(包括但不限於 GMP、FDA、NMPA)可能隨時間及地區而變更,請以相關監管機構的最新公告為準。


