
看看你能有多容易掌握瓶蓋精密尺寸測量
一個內徑公差偏大零點零五毫米的瓶蓋,看起來與合格品並無分別,但在密封測試中就是會滲漏。這個量級的偏差,肉眼與手感都無法判斷,必須依賴精密尺寸測量。問題是,量測方法五花八門,影像測量儀、激光掃描、三坐標測量、工業 CT 各有擅長與局限,選錯方法可能得到一個「看起來精確」但其實失真的結果。這裡有個反直覺的重點:量測儀器本身的精度,並不等於量測結果的可靠度。若忽略量測系統自身的誤差(例如操作者、夾具與環境帶來的變異),即使儀器規格再高,公差判定依然可能出錯。本文會從尺寸公差對密封的影響講起,分步拆解各類量測方法的選型邏輯,再說明如何用量測系統分析確保量測本身可靠。
尺寸公差如何影響密封性能
瓶蓋的密封靠幾個關鍵尺寸共同決定:內徑決定了與瓶口的配合間隙,螺距與牙型影響旋緊後的軸向壓緊力,密封面的平整度則直接關係到接觸壓力的均勻性。任何一項超出公差,都可能形成微細通道,令氣體或液體在壓力差下滲漏。
內徑偏大,配合過鬆,密封圈或墊片的壓縮量不足;內徑偏小,旋入阻力增加,可能令墊片過度壓縮而失去回彈。螺距誤差會造成螺紋嚙合不良,即使外觀上擰得緊,實際接觸面積已經減少。密封面平整度若因翹曲或毛邊而變差,接觸則由面接觸退化成局部點接觸,洩漏風險隨之上升。對於需要承受運輸振動與溫濕度變化的藥品,這些看似微小的偏差會隨時間被放大。
評估這些尺寸對密封的影響,需要一套系統性框架。美國食品藥物管理局的FDA 容器密封系統指南針對玻璃瓶與膠塞的容器密封系統變更,提供了報告分類與風險評估的思路,雖然其對象以玻璃瓶與膠塞為主,但當中關於組件尺寸或材料變更須重新評估密封完整性的原則,同樣適用於塑料瓶蓋。實務上,我會建議先界定哪幾個尺寸是關鍵尺寸,再針對性設計量測方案,而不是把所有尺寸一視同仁地全檢,這樣既浪費資源,亦未必抓得住真正影響密封的要害。
非接觸式光學測量:影像測量儀與激光掃描
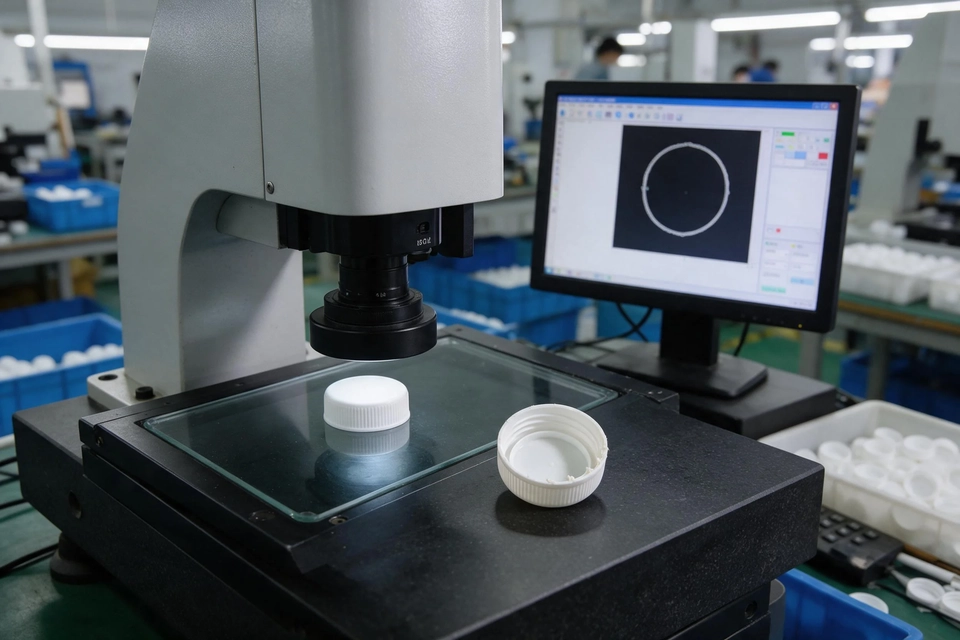
光學測量是目前瓶蓋尺寸檢測的主流。影像測量儀(Vision Measuring Machine)透過高解析度相機拍攝工件,配合背光或環形光照明,量測邊緣位置並計算尺寸。它適合量測內徑、外徑、高度、密封面平面度等二維特徵,速度較快,且屬非接觸方式,不會刮傷製品表面,對外觀要求高的製品尤其合適。
激光掃描則利用線激光或點激光配合運動平台,獲取三維輪廓數據。對於螺紋的牙型、密封面的微小起伏,激光掃描可以提供比影像測量更豐富的高度資訊。不過,激光對材料的反光與顏色敏感,深色或高光澤的瓶蓋可能出現信號衰減或雜訊,需要調整曝光、角度或改用合適的表面處理,否則量測數據的穩定性會大打折扣。
光學方法的共同局限是看不到內部。螺紋的根部、內塞的內部結構,以及隱藏在遮擋區域的特徵,往往無法直接量測。遇到這類需求,就要轉向其他方法,或者以破壞性切割配合影像分析作補充。
接觸式三坐標測量(CMM)的適用與局限
三坐標測量機(Coordinate Measuring Machine,CMM)以探針接觸工件表面,逐點採樣並重建幾何特徵。它的優勢是精度高、可量測複雜的形狀與位置度,並且是公認的尺寸溯源工具之一。對於關鍵尺寸的仲裁與標準件校準,CMM 經常扮演基準角色。
但 CMM 亦有明顯局限。其一,探針接觸屬點採樣,對柔軟或易變形的塑料瓶蓋,接觸力可能令工件微變形,量到的數值未必反映自由狀態下的真實尺寸。其二,量測速度慢,不適合大批量全檢,通常用於抽樣或首件檢驗。其三,量測策略(採點數量、位置與擬合方式)對結果影響明顯,不同策略可能得出不同的圓度或平面度數值,需要事先標準化並寫入作業指引。
因此,CMM 的定位並非取代光學方法,而是承擔需要高精度與溯源性的仲裁任務。將 CMM 用作量測系統的基準,配合光學設備做日常快速檢測,是兼顧精度與效率的常見分工。企業亦可將標準件在 CMM 上定值,再交光學設備比對,形成內部的量值傳遞鏈。
工業 CT 掃描:透視內部螺紋齒形與內塞
工業電腦斷層掃描(Industrial CT)透過 X 射線由多角度穿透工件,重建三維內部結構,是少數能夠非破壞性量測內部特徵的方法。對於瓶蓋而言,CT 可以量測螺紋的完整齒形、內塞的壁厚分佈,以及有無內部縮孔或異物,這些都是光學與接觸式方法難以勝任的項目。
CT 亦有限制。其一,設備成本與掃描時間較高,掃描一件複雜工件可能需時數分鐘至數十分鐘,不適合產線在線檢測。其二,空間解析度受工件尺寸與材質影響,較大或較緻密的工件,解析度會下降。其三,CT 量測結果需要經過閾值分割與表面提取,這個過程會引入額外的不確定度,量測參數設定不當會令尺寸出現系統偏差。因此,CT 較適合用於研發階段的結構分析、失效分析與首件確認,而非日常抽檢。
值得強調的是,無論用哪種方法量測,最終目的都是評估密封相關的性能。美國藥典的USP 無菌產品包裝完整性評估指引由包裝設計、密封工藝到貨架期全程涵蓋包裝完整性的評估,並區分概率性與確定性兩類檢測方法,可作為尺寸量測與密封驗證互相配合的框架參考。
量測對象、抽樣策略與方法取捨
選擇量測方法,核心是先釐清「量什麼」與「量多少」。按量測對象,可以分為尺寸(如內徑、高度)、形狀(如圓度、平面度)與位置度(如螺紋相對密封面的位置)三類。尺寸類光學儀器通常足夠;形狀與位置度往往需要三維數據,激光掃描或 CMM 更合適;內部結構則非 CT 不可。以一個典型的塑料瓶蓋為例,內徑與高度可用影像測量儀快速量測,螺紋牙型用激光或 CT 分析,而整體的翹曲趨勢則靠三維掃描掌握。
抽樣策略須配合製程能力。工序穩定、製程能力充足時,可降低抽樣頻率;製程波動大或剛換模、換料時,須加密抽樣甚至做首件全尺寸檢驗。抽樣數量亦應與量測方法的速度掛鈎:CT 掃描慢,適合少量深度分析;光學測量快,可承擔較高頻率的監控。將不同方法按速度、精度與資訊量三個維度排列,再對應品質控制的不同層級,是比較務實的做法。
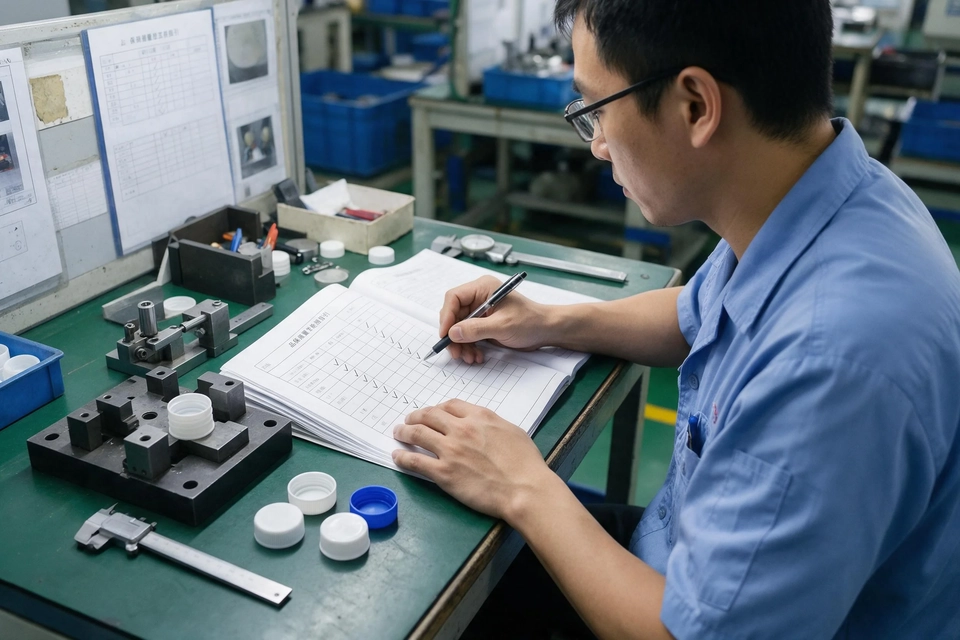
量測方案確定之後,還須以書面形式記錄方法、設備、夾具、採樣點與判定準則,令不同班次、不同操作者的結果具備可比性。缺少標準化的量測方案,數據再多亦難以支撐可靠的品質決策。
建立量測系統分析(MSA 與 GR&R)
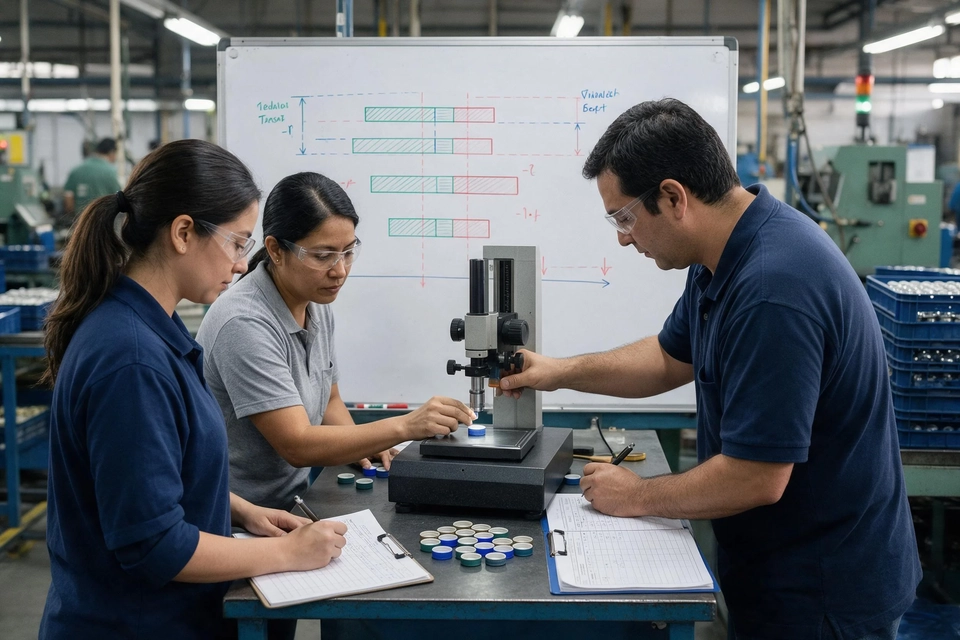
選定量測手法後,另一個常被低估的關鍵,是量測系統本身夠不夠可靠。量測系統分析(MSA)的目的,在於找出量測系統中變異的來源;實務上最普遍的作法,是進行重複性與再現性研究(Gauge R&R,GR&R)。GR&R 會把整體變異拆成三塊:同一設備反覆量測形成的設備變異(重複性)、不同操作者造成的操作者變異(再現性),以及零件之間原有的真實差異。藉由這些資訊,可判斷量測系統是否有能力支援公差判定。
量測管理有一項基本前提:量測系統產生的變異必須遠低於零件公差;否則,判定結果難以保持穩定與可信,也無法可靠地區分合格品與不合格品。業界常用的經驗判準是:量測變異佔公差的比例若低於 10%,通常算理想;若介於 10% 至 30%,雖尚可接受,仍應設法優化;若高於 30%,則量測系統必須改善。若輕忽 GR&R,可能造成兩種誤判:其一,把良品誤判成不良品,帶來無謂的報廢;其二,讓不良品通過檢驗,替密封失效埋下潛在風險。
GR&R 的執行須注意幾點。樣本應覆蓋實際製程的公差範圍,而非集中在中間值;操作者須按日常方式量測,不要刻意放慢;夾具與環境條件要與產線一致。對於非接觸式光學設備,同一批樣品的定位方式若不一致,再現性會明顯變差,這點尤其容易被忽略。量測系統一旦確立,還須定期以標準件做校準與核查,確保其持續受控。這些要求與藥品包裝的品質管理體系一脈相承,香港衛生署藥物辦公室就藥品標籤、產品註冊與藥物優良運銷規範提供了指引,而量測數據的真實可靠,正是其中的基本前提。若關注密封品質的整體管控框架,本站的瓶蓋密封品質管控的實務要點有較完整的梳理;而隨著視覺技術發展,AI 視覺在瓶蓋檢測的應用亦展示了自動化量測的新方向。
總結
瓶蓋尺寸差零點零五毫米就可能導致漏液,看似微小的公差,靠肉眼與手感完全無法把關,必須依靠精密量測。方法的選擇應該回歸量測對象與品質控制目標:二維尺寸用光學影像測量,三維形狀與位置度用激光掃描或 CMM,內部特徵用工業 CT,再按速度與精度的取捨設計抽樣策略。更關鍵的是,量測儀器的精度不等於量測結果的可靠度,必須透過 MSA 與 GR&R 確認量測系統的變異處於可接受範圍,否則公差判定本身就會失真。對製藥與包裝企業而言,將量測系統分析納入品質體系的常規環節,配合合適的瓶蓋公差設計與供應商管理,才能夠從源頭確保密封可靠性,亦為產品註冊與合規審查提供紮實的數據基礎。
常見問題
問:瓶蓋尺寸差多少才算超標?
答:須按產品設計的公差帶判定,並無統一數值。密封相關的關鍵尺寸(如內徑、螺距、密封面平整度)通常有較嚴的公差要求,部分可達零點零幾毫米;一般外觀尺寸則可較寬鬆。合理公差應由密封性能測試反推而訂立。
問:光學測量、CMM 與 CT,哪種最準?
答:並無絕對最準,取決於量測對象。CMM 精度與溯源性好,適合仲裁;光學測量快,適合二維尺寸;CT 勝在能夠量測內部結構。實際應用多為組合使用,以 CMM 作基準,光學設備做日常檢測。
問:為何量測儀器精度高,結果仍然可能不可靠?
答:量測結果受整個系統影響,包括操作者、夾具、定位方式與環境。若量測系統變異佔公差比例過大(例如超過三成),即使儀器本身精度高,判定合格與否仍會出錯,須靠 MSA 與 GR&R 評估。
問:GR&R 要怎樣做才有意義?
答:樣本應覆蓋實際公差範圍,操作者按日常方式量測,夾具與環境與產線一致,並確保樣品定位方式統一。這樣得出的變異才反映真實狀況,而非經過美化的結果。
問:塑料瓶蓋用接觸式 CMM 量測會不會不準?
答:有可能。探針接觸力會令柔軟的塑料微變形,量到的尺寸未必等於自由狀態值。若必須用 CMM,宜降低接觸力、增加採點並規範擬合策略,同時以非接觸方法作交叉驗證。
問:工業 CT 適合產線在線全檢嗎?
答:一般不適合。CT 掃描速度慢、成本高,更適合研發、失效分析與首件確認。產線在線全檢通常採用高速光學或視覺系統,CT 則用於定期深度核查與爭議仲裁。
問:抽樣檢驗的數量應該怎樣定?
答:須結合製程能力與量測速度。製程穩定時可降低頻率,換模換料或波動大時加密。關鍵尺寸宜提高抽樣比例甚至全檢,一般尺寸則可依統計抽樣方案執行,並記錄方案依據。
問:量測系統需要定期校準嗎?
答:需要。應以可溯源的標準件定期校準與核查,並記錄結果。設備漂移、夾具磨損或環境變化都可能令量測系統失去受控狀態,定期核查是維持數據可靠的基本要求。
免責聲明:本文所載資料僅供一般參考之用,不構成任何專業建議或產品認證。包裝材料的選擇及應用應根據具體藥品特性、監管要求及生產條件,諮詢合資格的專業人士。德源包裝用品有限公司不對因依賴本文資料而導致的任何損失或損害承擔責任。本文提及的監管標準(包括但不限於 GMP、FDA、NMPA)可能隨時間及地區而變更,請以相關監管機構的最新公告為準。
您可能喜歡

瓶蓋微生物侵入測試完整指南
厘清密封與無菌的誤區,拆解三種常見驗證方法

如何實現高速瓶蓋零漏檢?
拆解AI藥用瓶蓋視覺檢測的技術與落地邏輯

給我10分鐘,我會給你合規路徑
拆解回收塑料製藥用瓶蓋的純度管控與合規要點