
瓶蓋批號甩色?4大測試+5步驗證搞定
倉庫同事打開一板口服液成品,發現其中幾瓶嘅瓶蓋上面,批號同有效期嘅字跡已經模糊甩色,但藥液本身完全正常。呢類情況通常唔會即刻影響產品安全性,卻足以令整批貨無法出廠,甚至觸發回收程序。問題嘅根源往往唔係油墨質量差,而係標識工藝同實際使用工況之間出現錯配:打標方法揀咗一種,驗證卻只做咗出廠當日嘅外觀檢查。要真正解決,需要由工藝原理講起,再建立一套可以重複、可以判定嘅耐久性驗證流程。以下會拆解雷射打標、噴墨同移印三種常見標識方式嘅特性,並逐步說明附著力、耐磨擦、耐溶劑同耐濕熱四類測試點樣設計同判定。
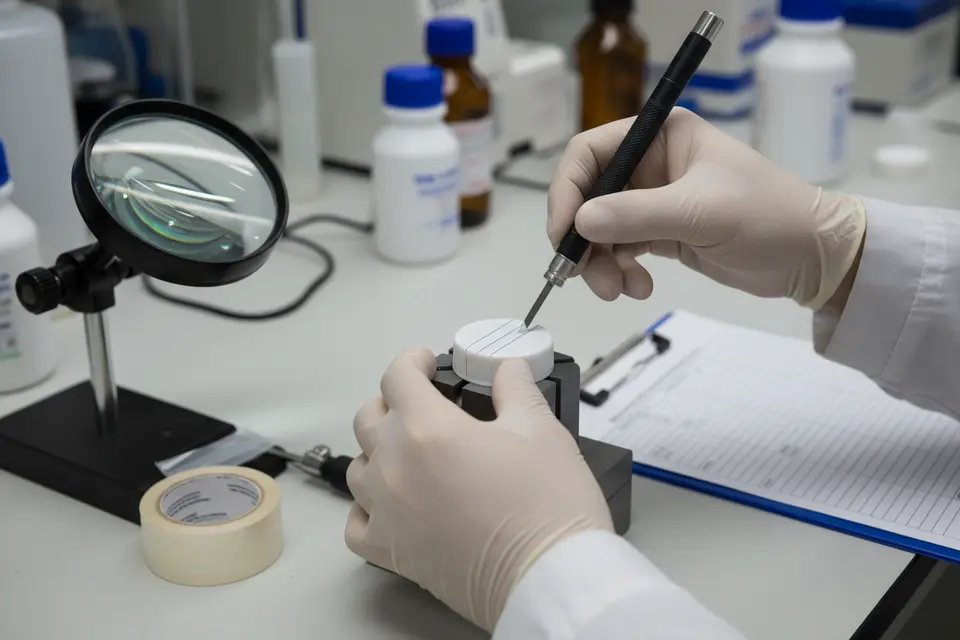
三種標識工藝嘅成色原理同先天弱點
雷射打標唔使用任何油墨,靠高能量光束令材料表面發生局部碳化、發泡或者顏色變化,從而形成對比。工業上常用二氧化碳雷射,波長約十點六微米,對多數塑料嘅吸收率較高;亦有光纖雷射,波長約一千零六十四納米,對淺色材料嘅對比度控制較好。佢嘅優勢係零油墨遷移、天然耐溶劑,因為標識本身就係材料表面結構嘅一部分。弱點亦正正在此:對比度取決於材料本身嘅顏色同填充體系,淺色或者純白色嘅聚丙烯蓋面上,雷射打出來嘅字跡可能只有灰色,對比不足;能量設定過高又會令表面出現毛刺或微粒,對潔淨度要求高嘅產品反而帶來新問題。
噴墨打印分連續噴墨同按需噴墨兩類,藥廠瓶蓋線上以連續噴墨較常見。原理係帶電油墨液滴被電場偏轉,飛到蓋面之後溶劑揮發、樹脂成膜,靠物理吸附同少量滲透固定。佢嘅強項係非接觸、速度快、可以在曲面同不平整位置打印,換批號只需改軟件參數。弱點在於附著力高度依賴基材表面能:聚丙烯同聚乙烯嘅表面能只有約二十九至三十一毫牛頓每米,屬低表面能材料,油墨難以潤濕,通常要先做電暈、火焰或者等離子處理。溶劑殘留同耐酒精擦拭能力亦係常見短板。
移印係另一條路線。硅膠頭由刻有圖文嘅鋼版蘸取油墨,再轉印到瓶蓋表面,油墨層明顯較厚,遮蓋力強,深色或者帶珠光嘅蓋面都可以印出清晰淺色字。佢對材料表面能嘅容忍度較高,唔一定需要預處理。代價係工序較多,油墨需要靠溶劑揮發或者紫外光固化,如果固化不足,耐磨同耐溶劑表現會急速下降;厚油墨層亦意味住更多可遷移成分。
三種工藝嘅失效模式其實唔同。雷射係表面結構被磨蝕或氧化,噴墨同移印係油墨層與基材之間嘅介面失效。搞清楚呢一點,之後嘅測試設計才唔會用錯方法。
附著力同耐磨擦測試點樣設計
驗證要由最能暴露介面問題嘅項目開始。附著力測試最通用嘅做法係十字切割配合膠帶撕拉:用刀片在標識區域劃出網格,貼上專用膠帶壓實之後快速撕開,按脫落面積評級。呢個方法源自塗層行業嘅標準做法,對平面樣品效果好,但瓶蓋大多係曲面,切割時容易傷及基材,實務上可以改用直線劃痕加膠帶,或者用同一批次嘅平板試片做平行樣,兩者一齊提交。
耐磨擦測試模擬運輸振動同堆疊摩擦。常見做法係用橡皮擦或者標準摩擦頭,在固定負載同固定行程之下往復摩擦,記錄五十次、一百次、二百次之後嘅字跡狀態。判定唔應該只看有冇甩色,而要看文字係否仍然可辨識。對批號同有效期呢類關鍵資訊,建議以完全可辨識為合格線,以輕微磨損但仍可讀為觀察線,兩條線分開記錄,方便日後判斷衰减趨勢。
質量體系層面,ISO 15378 藥品初級包裝材料 GMP 標準要求初級包裝材料嘅關鍵工序建立可追溯性同變更控制。標識屬於關鍵工序之一,因為佢直接承載批號同有效期資訊。實務上應該將雷射功率、噴墨油墨型號同黏度、移印固化能量等參數寫入工藝規格,並為每項建立批次檢驗方法,而唔係靠操作員經驗判斷。
耐溶劑同耐濕熱:模擬真實儲運條件
藥房同醫院每日都會用酒精棉片擦拭藥瓶表面,呢個動作看似無害,對瓶蓋上面嘅噴墨同移印標識卻係嚴峻考驗。耐溶劑測試應該用實際會被接觸嘅液體,常見包括百分之七十五乙醇、異丙醇同含氯消毒劑,按十次、二十次、三十次重複擦拭分階段檢查。測試時要記錄擦拭力度同停留時間,因為溶劑停留越久,對樹脂成膜嘅破壞越明顯。雷射標識一般可以直接通過,但仍要確認擦拭之後有冇出現粉塵。
耐濕熱測試針對倉儲同海運環境。將樣品放入四十度、相對濕度百分之七十五嘅恆溫恆濕箱,分別在一個月、三個月、六個月節點檢查字跡。高濕環境會令部分油墨樹脂吸水膨脹,削弱與基材嘅結合力,亦可能加速未揮發溶劑嘅遷移。若產品會走冷鏈,還要加做低溫循環:負二十度凍結後回溫,觀察油墨層有冇龜裂。呢類條件嘅設定應該參考產品實際嘅物流路徑,而唔係沿用實驗室嘅標準環境。
呢類測試嘅設計邏輯同生產環節嘅品質控制一脈相承。NMPA 藥包材 GMP 附錄將生產管理同品質控制列為獨立章節,要求企業對影響產品質量嘅工藝參數建立監控。標識工序嘅油墨批次、環境溫濕度同固化條件,都屬於應該被監控嘅參數範圍。
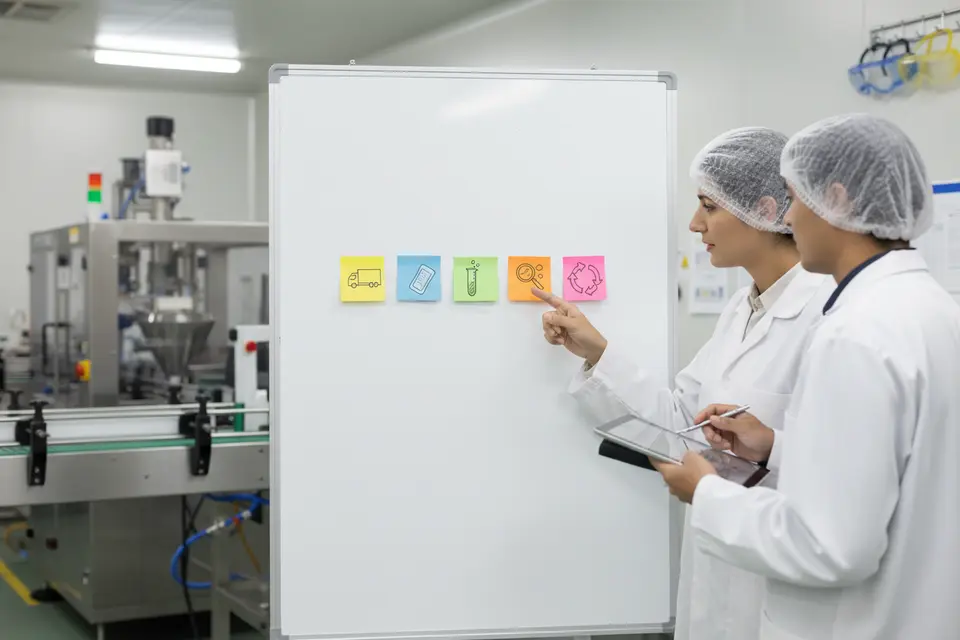
標識耐久性驗證嘅五個步驟
掌握測試方法之後,就可以組裝成一套完整流程。
步驟一係定義使用工況,並且要取最惡劣情況。包括出廠後嘅運輸方式同振動量、倉庫嘅溫濕度極值、醫療機構嘅消毒習慣,以及患者開啟瓶蓋時嘅手指摩擦。如果產品會出口到熱帶地區,濕熱條件就要按當地實際數據設定。工況定義得越具體,之後嘅測試就越有針對性,亦越容易向審計方解釋。
步驟二係按工況選測試方法。運輸振動主導嘅產品,耐磨擦權重應提高;會頻繁酒精擦拭嘅產品,耐溶劑測試就唔可以省略。測試方法要寫成可重複嘅作業指引,包括儀器型號、負載、次數同判定人,令唔同實驗室之間嘅結果可以互相比較。
步驟三係確定樣本量同基線。建議至少三個生產批次,每批取十至三十件,並保留未處理樣品作對照。基線數據嘅作用係區分工藝本身偏弱同測試條件過嚴兩種情況,因為兩者嘅處理方式完全不同:前者要改工藝,後者要修訂測試方案。
步驟四係設定判定準則。以可辨識度為主線,以附著力評級為輔線,並明確由邊個角色負責判定。涉及批號同有效期嘅資訊,建議採用較嚴格嘅合格線。呢部分可以直接對照站內整理嘅瓶蓋外觀與檢測項目實務框架,將標識納入既有嘅檢測清單,而唔係另開一套標準。
步驟五係定義再驗證觸發條件。換色母、換油墨批次、換供應商、換滅菌方式、改動雷射參數,都應該觸發重新驗證。呢一點同瓶蓋自動化視覺檢測方案所強調嘅一致性管理邏輯相通:只有將影響因子全部納入變更管理,標識質量才唔會隨時間漂移。
選型考慮同常見踩坑
選型唔應該由邊種工藝先進出發,而應該由材料、產品定位同使用場景出發。
材料表面能係分野線。低表面能嘅聚丙烯同聚乙烯,噴墨需要預處理,移印相對寬容,雷射則要考慮顏色對比。聚酯同聚碳酸酯表面能較高,油墨附著較容易,但對溶劑嘅耐受性反而未必更好,需要實測確認。對需要每日重複開啟嘅瓶蓋,手指摩擦同消毒擦拭會疊加,選型時應預留更大餘量。
顏色同色母同樣影響決定。淺色或者帶白色填充嘅蓋面,雷射對比度普遍偏低,強行提高功率只會換來表面損傷;反過來,深色蓋面上噴墨黑字幾乎不可見,通常要改用淺色油墨或者移印。色母中嘅添加劑亦可能改變雷射吸收特性,換色母時必須重新確認標識效果,唔可以假設結果一致。
遷移風險係容易被忽略嘅一環。噴墨同移印油墨含樹脂、溶劑同光引發劑,若標識位置靠近瓶蓋內塞或者瓶口,成分有機會經由接觸或者氣相遷移進入藥品。設計階段應該先確認標識區域同藥品之間有清晰嘅物理距離,再透過相容性評估確認安全性。
合規層面,標識失效唔只係外觀問題。品質部門在香港衛生署藥物辦公室發布嘅指引框架下,應該將標識耐久性列入供應商審計同出廠檢驗項目,因為包裝缺陷包括錯誤標籤同瓶蓋缺陷,本身就是可觸發回收嘅情形之一。
供應商管理方面,建議要求供應商提供油墨批次嘅成分聲明同附著力數據,並將標識樣品留存期同產品貨架期掛鈎,令標識狀態可以在貨架期內被追溯。
總結
標識耐久性唔係一個可以靠出廠目檢解決嘅問題。雷射打標乾淨、耐溶劑,但對比度受材料限制;噴墨靈活、成本可控,但附著力同耐溶劑需要靠預處理同油墨選擇補足;移印遮蓋力強、對深色材料友好,但固化控制同遷移風險要睇緊。合理嘅做法係由工況出發,先定最惡劣條件,再選測試方法同判定準則,最後用變更管理將工藝參數鎖死。對瓶蓋呢類每日被觸摸、擦拭同開啟嘅部件,標識其實係包裝與使用者之間最直接嘅資訊介面,值得在開發階段就投入足夠嘅驗證資源。
常見問題
問:瓶蓋上嘅批號用雷射定噴墨,邊種較耐用?
答:單看耐久性,雷射通常較優,因為標識係材料表面結構,唔存在油墨剝落問題。但雷射對淺色或白色材料嘅對比度較低,需要在清晰度同耐用性之間取捨。若產品會頻繁接觸酒精,雷射嘅優勢會更明顯。
問:附著力測試一定要做十字切割嗎?
答:唔一定。十字切割源自塗層行業,對曲面樣品操作困難。瓶蓋可以改用直線劃痕加膠帶,或者用同批平板試片做平行驗證。關鍵係方法要固定並且可重複,唔好每次換方法。
問:耐磨擦測試做幾多次才算足夠?
答:次數應該由實際工況推導,而唔係套用固定數字。可以參考產品嘅運輸距離、振動條件同包裝堆疊方式設定,常見起點係五十次、一百次同二百次三個節點,再觀察字跡衰减趨勢。
問:耐濕熱測試要放幾久?
答:建議至少覆蓋一個月、三個月同六個月三個節點,條件可取四十度、相對濕度百分之七十五。若產品出口到熱帶地區或者走海運,應該按實際到達條件調整,而唔係只做標準環境。
問:換色母之後需要重新驗證標識嗎?
答:需要。色母中嘅填充物同顏料會改變材料對雷射嘅吸收特性,亦可能影響油墨潤濕。即使只換顏色,都應該做一次附著力同對比度確認,並記錄在變更管理文件。
問:噴墨油墨會唔會遷移到藥品?
答:取決於標識位置同製劑性質。若標識區域唔直接接觸藥品,風險相對較低,但油墨成分仍可能經由手部接觸或氣相遷移。建議在設計階段確認物理隔離,並透過相容性評估判斷係否可接受。
問:標識驗證需要做幾個批次?
答:建議至少三個生產批次,每批十至三十件,並保留未處理對照樣品。批次太少無法反映工藝波動,太多則浪費資源。重點係樣品要覆蓋模具、設備同物料嘅正常變異範圍。
免責聲明:本文所載資料僅供一般參考之用,不構成任何專業建議或產品認證。包裝材料的選擇及應用應根據具體藥品特性、監管要求及生產條件,諮詢合資格的專業人士。德源包裝用品有限公司不對因依賴本文資料而導致的任何損失或損害承擔責任。本文提及的監管標準(包括但不限於 GMP、FDA、NMPA)可能隨時間及地區而變更,請以相關監管機構的最新公告為準。
您可能喜歡

四國藥典瓶蓋要求對比大公開
解析美歐中日藥典差異,分享跨市場藥品合規策略

每個人都應該知道抗菌瓶蓋技術
解析抗菌瓶蓋材料技術從實驗室到量產的演進路徑

如何實現藥用瓶蓋缺陷高效檢測?
從人工目檢到深度學習,解析藥用瓶蓋缺陷檢測技術躍遷與實測ROI