
為什麼瓶蓋最上層總是刮花?因為這5個關鍵
在藥廠收貨區,以下畫面幾乎每星期都會上演:一箱散裝瓶蓋剛從供應商運到,拆開外包裝之後,最上面那層蓋面佈滿細密刮痕,有些表面黏住一層吹也吹不走的粉塵,個別甚至已經輕微壓扁。收貨同事通常會問同一個問題:塑膠蓋這麼硬,怎麼會運一程就變成這樣?答案是,瓶蓋真正脆弱的不是整體剛度,而是兩個「面」,即密封面與外觀面。這兩個面一旦受損,即使蓋身完好,之後的密封表現與外觀檢驗都可能出問題。本文會由這個實際場景出發,對比幾種常見的物流內包裝方案,拆解內包裝設計的關鍵要點,再講運輸驗證怎麼做,幫你從源頭減少開箱報廢與批次爭議。
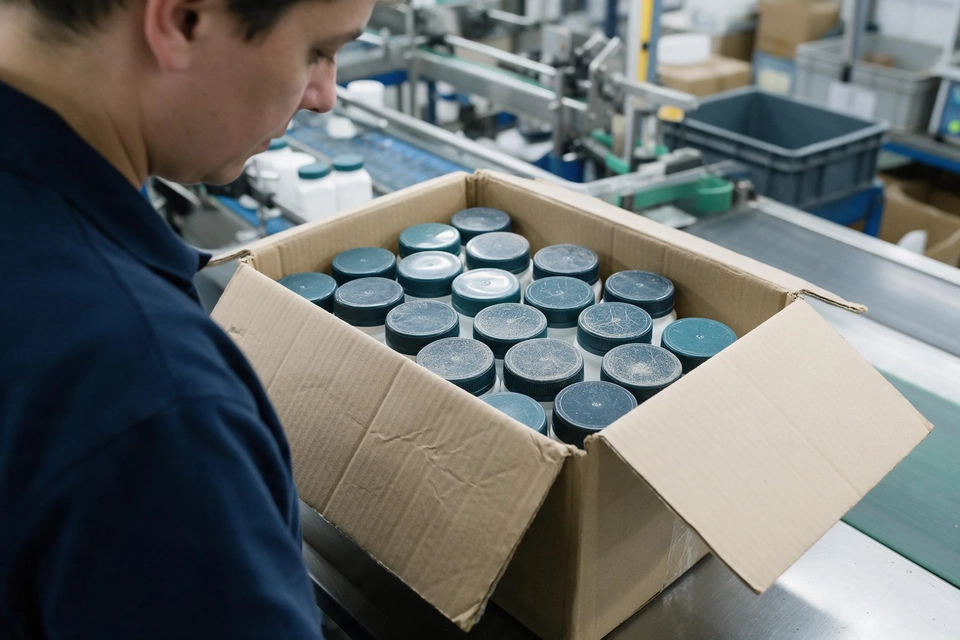
刮花的不是蓋身,而是那兩個「面」
要明白為什麼內包裝這麼重要,先要釐清瓶蓋的受力特點。常用材料是聚丙烯(PP)與高密度聚乙烯(HDPE),兩者的整體硬度與抗壓能力足以應付一般搬運碰撞,所以防撞其實不是內包裝的核心任務。真正需要保護的,是兩個對精度要求極高的表面。可惜很多採購環節只按防撞去審核供應商,結果就是貨到才發現表面受損。
其一,是密封面。這是瓶蓋接觸瓶口或內墊的平面,或者一體成型塞封(plug seal)的側壁。密封面的平整度與光潔度直接決定接觸壓力的分布,一旦出現刮痕或毛邊,就可能形成微細的滲漏通道,令氧氣與水氣慢慢滲入。密封面的損傷往往不明顯,用肉眼幾乎看不出來,但密封完整性測試會如實反映。
其二,是外觀面,亦即客戶與消費者見到那層。這個面關乎品牌形象,也是外觀檢驗的判廢依據。現代藥廠很多都用機器視覺做全檢,光源角度一打下去,細微刮痕就會被判定為不良品。表面一旦有刮痕或靜電吸塵,就算功能完全正常,都可能整批被判為不合格。
材料差異在這裡就顯得關鍵。PP 的表面硬度較高,抗壓痕能力好,但相對較脆,一旦受刮容易產生較深的崩裂式刮痕;HDPE 較韌,受刮時傾向塑性流動,刮痕較淺但可能出現拉絲。加入玻纖或礦物填料的改質料雖然提升硬度,卻可能增加脆性與脫屑風險。另一個容易被忽略的細節是,軟質橡膠內墊對細小刮痕有一定補償能力,而全硬質的一體成型密封就完全依賴密封面本身的完整度。所以同一種內包裝方案,用在不同蓋型與材料上,效果可以差很遠。揀內包裝之前,先搞清楚自己那款瓶蓋的密封結構與材料,比盲目跟隨同行做法實際得多。
五種物流內包裝方案的結構差異
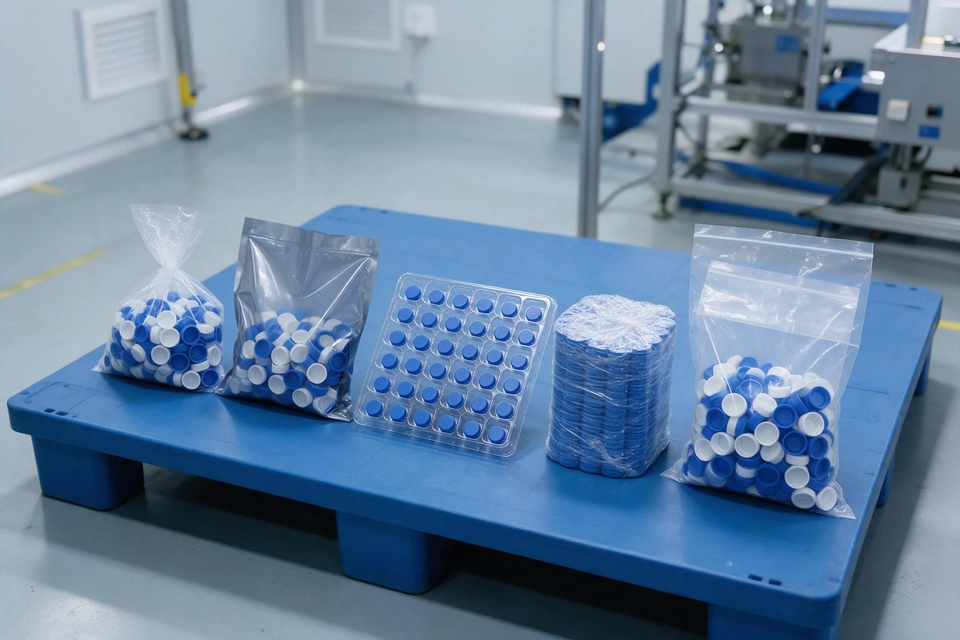
實務上,由供應商運到藥廠的散裝瓶蓋,內包裝方案大致可以分為五類,各自的結構邏輯與防護側重點都不同。
普通 PE 袋是成本較低的做法,單層薄膜、無任何分隔,瓶蓋在袋內自由滾動,互相摩擦的機會最多。這種方案的主要問題是刮傷與靜電吸塵,而袋體本身對水氣的阻隔亦有限。用在運距短、外觀要求一般的配件上尚可接受,但用在光澤蓋面就要三思。
防靜電袋在 PE 基材中加入抗靜電母粒或塗布抗靜電層,令表面電阻降到約十的九次方至十的十一次方歐姆之間,可以有效抑制摩擦起電,減少粉塵被靜電吸附。這類袋特別適合需要維持較高潔淨度的蓋類,開袋時也較少出現粉塵爆揚。
分隔托盤或格柵是另一條思路。以 PP 或 PET 吸塑成型的托盤,每格剛好放一個蓋位,令瓶蓋之間完全不會互相接觸。這種物理分隔對防刮傷與防碰撞最徹底,代價是體積大、單位運輸成本與倉儲空間都顯著上升。對於單價較高或表面要求極嚴的產品,這筆成本往往值得付。
真空或收縮膜方案透過抽真空或熱收縮將整疊瓶蓋固定成一體,減少運輸途中的位移與摩擦,防塵效果也不錯。但要注意收縮膜若包得太緊,會對蓋緣形成持續壓力,長期可能引致輕微變形,這是選型時容易忽略的代價。揀收縮膜時,膜的張力與收縮率都應該經過驗證,不可以只求包得實。
潔淨級雙層袋則針對潔淨度要求:內層為潔淨級薄膜袋,外層再套普通袋作機械保護,兩層分別密封。這種結構配合潔淨室的開袋轉移程序,可以在開箱時避免污染擴散,是無菌或高潔淨要求產品的常見選擇。選擇哪一種方案,本質上是在五類結構中按風險分配資源,而不存在一套通吃的做法。無論揀哪種,保護對象始終是瓶蓋的密封面與外觀面,而不是蓋身本身。
五個維度逐項對比
單講結構不夠,要真正揀得對,應該將五種方案放在同一組維度上比較。
防刮傷方面,分隔托盤加真空膜的組合表現較佳,因為物理分隔切斷了互相摩擦的來源;純 PE 袋表現最弱;防靜電袋與潔淨袋介乎兩者之間,主要減少摩擦產生的靜電而非摩擦本身。
防靜電吸塵方面,防靜電袋與潔淨級袋最直接有效,托盤本身因為減少摩擦也有幫助,普通袋最弱。對於表面要求無塵的高光澤瓶蓋,這個維度往往是決定性的。
防潮方面,所有單層普通薄膜對水氣的阻隔都有限,若產品對濕氣敏感,需要改用鋁箔複合袋或加入乾燥劑,真空膜的水氣阻隔也屬一般水平。
防壓方面,托盤與格柵提供的結構支撐最強,能將上層荷載分散到托盤骨架;軟袋方案主要靠緩衝,對長期堆碼的抵抗力較弱。
潔淨度維持方面,潔淨級雙層袋配合受控開袋程序最符合規範要求,其他方案要視乎開箱環境而定。
這裡就是反直覺的地方:瓶蓋本身夠硬,內包裝的價值不在於防止蓋身被撞裂,而在於保護那兩個「面」,即密封面與外觀面。揀方案時如果只想防撞,往往會忽略刮傷、靜電與微塵這些更貼身的風險。實際做決策時,可以為每個維度設定權重,再逐項評分,將瓶蓋的具體風險排序,才揀得出最貼合的內包裝,避免被單一因素牽住走。
內包裝設計的四個要點
搞清楚方案橫向差異之後,還要落實在設計細節上。以下四個要點直接影響防護效果。
堆疊方式是其壹。瓶蓋應該以穩定的姿態排列,避免密封面直接互相接觸;每層之間加墊片或分隔紙可以防止層間滑移與磨擦,層數也要控制在包裝驗證過的範圍內。
緩衝結構是其二。隔板、氣泡膜、蜂窩紙板等緩衝材料應該配置在最易受壓的位置,例如箱角與底部,令外力由緩衝結構承擔而不是直接傳到瓶蓋。
單位包裝量是其三。單袋裝量太大,袋內摩擦與重量壓力都增加;裝量太細,就會令開袋次數與污染機會上升,總成本也隨之提高,需要在防護與效率之間取捨。
與潔淨級別匹配是其四。內包裝的潔淨等級應該與產品的生產環境等級相匹配,並在文件上加以明確。ISO 15378 藥品初級包裝材料 GMP 標準強調包裝材料由設計、製造到供應全鏈條的品質管理,內包裝設計與潔淨度控制正是其中一環,不應該被當作純粹的物流安排。揀選瓶蓋的內包裝時,如果供應商能提供潔淨度證明與對應的包裝驗證報告,藥廠的轉移工序會順暢很多。
運輸驗證:模擬運輸試驗怎麼做
設計完成之後,必須用測試去證明方案經得起實際配送。業界常用的方法是模擬運輸試驗,其中最常被引用的是ASTM D4169 運輸模擬測試標準。這個標準以配送週期為框架,涵蓋處理、堆碼壓縮、振動、衝擊等環節,可以按實際運輸路線組合成對應的測試序列,令驗證貼近真實工況而不是流於形式。
測試完成之後,檢查重點應該回歸到前面提到那兩個面:外觀面有無新增刮痕、密封面有無壓痕或變形、靜電吸塵程度有無超標。只有通過外觀、尺寸與密封表現的綜合評估,方案才算驗證合格。若條件許可,還可以在貨板底部放置壓力指示標籤,為實際運輸的荷載暴露留下佐證。本站的藥品包裝設計由材料到結構的系統思路從材料與結構角度補充了設計端的考量,可以配合本文的驗證框架一齊參考。
由供應商到藥廠的交接控制
再完善的內包裝,如果交接環節失控,防護效果都會大打折扣。藥廠收貨時應按既定的抽樣方案檢查外觀、潔淨與數量,並記錄開箱環境的潔淨狀況。對於需要維持潔淨度的產品,開袋與轉移應該在受控環境下進行,避免外界粉塵在開袋一刻湧入,否則前面的防護會前功盡廢。
運銷環節同樣有規範可循,香港的藥物優良運銷規範對儲存與運輸條件有明確要求,香港衛生署藥物辦公室發布的指引與表格涵蓋了相關要求,可作為藥廠與供應商協商交接標準的依據。收貨標準也應該寫清楚可接受的刮痕程度與靜電吸塵水平,避免日後為算不算不良而爭拗。想了解包裝設計怎樣降低臨床使用環節的中斷風險,可以參考包裝設計降低治療中斷風險的取徑。
總結
整箱瓶蓋運到廠表面刮花,問題往往不在於瓶蓋本身不夠硬,而在於內包裝有無針對性地保護密封面與外觀面。選擇方案時,應該將防刮傷、防靜電吸塵、防潮、防壓與潔淨度維持五個維度一併考慮,再配合堆疊方式、緩衝結構、單位包裝量與潔淨級別這四個設計要點,最後用模擬運輸試驗驗證成效。對採購與品質部門來講,將內包裝要求寫入供應商規格與收貨標準,是減少批次爭議與開箱報廢最直接的一步。揀選瓶蓋時同步考慮內包裝規格,往往比事後處理損傷批次更划算。德源包裝知識中心持續整理包裝防護與品質控制的專業內容,可供業界參考。
常見問題
問:瓶蓋這麼硬,為什麼最上層也會刮花?
答:刮傷主要來自運輸途中的互相摩擦與靜電吸附的硬質微粒,與蓋身硬度無關。最上一層因為沒有上層壓住,反而更容易在袋內隨震動互相磨擦,所以損傷最先出現,而問題又最容易被忽略。收貨時若只看有無破箱,往往就是這樣走漏。
問:防靜電袋與普通 PE 袋的分別有多大?
答:主要差在表面電阻。防靜電袋可以將表面電阻降低幾個數量級,顯著減少摩擦起電與粉塵吸附,對於高光澤或潔淨要求高的瓶蓋,差別可以很明顯,開袋時的粉塵爆揚也會少很多。
問:分隔托盤是不是一定比袋裝好?
答:未必。托盤的防刮傷效果較確實,但體積與運輸成本高。如果產品對外觀要求一般、運距又短,袋裝配合合理緩衝可能更符合成本效益,應該按實際風險與單價取捨,不要一刀切。
問:收縮膜包得太緊有什麼問題?
答:持續的收縮壓力會作用在蓋緣與密封面,長期可能引致輕微變形,影響螺紋配合。所以膜的張力與收縮率都應該經過驗證,不應該只求包得實。
問:模擬運輸試驗要測哪幾項?
答:一般涵蓋處理、堆碼壓縮、振動與衝擊,具體組合按實際配送路線而定。測試後應重點檢查刮痕、壓痕與密封表現,而不是只看有無破箱。
問:內包裝的潔淨等級怎麼定?
答:應該與產品的生產環境等級相匹配,並在供應商規格中明確寫出,配合受控開袋程序執行,避免開袋一刻引入污染,同時要為轉移工序訂立清晰步驟。
問:內包裝要求應該寫入哪份文件?
答:建議寫入供應商規格與收貨標準,包括材料、結構、單位裝量、潔淨度與驗收方法,令雙方對防護水平有共同基準,日後驗收與追溯都有據可依。
免責聲明:本文所載資料僅供一般參考之用,不構成任何專業建議或產品認證。包裝材料的選擇及應用應根據具體藥品特性、監管要求及生產條件,諮詢合資格的專業人士。德源包裝用品有限公司不對因依賴本文資料而導致的任何損失或損害承擔責任。本文提及的監管標準(包括但不限於 GMP、FDA、NMPA)可能隨時間及地區而變更,請以相關監管機構的最新公告為準。


