
藥用瓶蓋射出成型機選型秘訣大公開
一套二十四腔的 28mm 單頭螺紋蓋模剛做完,擺在廠房等配機。廠長手上三個選項:用現有那部 160 噸機試、租一部 250 噸機、或者把模具改回十六腔。三個做法都有人採用,價錢與交期相差很遠,真正能拿來判斷的依據只有一條:這套模具成型時需要幾多鎖模力。多數工廠按經驗「買大一級」,結果機台長年在半負荷下運行,能耗與螺桿磨損白白付出;也有工廠為省錢用細一級,試模勉強過關,量產三個月後飛邊與尺寸漂移一齊出現。藥用瓶蓋的射出成型選機,表面上是設備採購,實質是一條算式加幾個邊界條件。
鎖模力從算式來,不從經驗來
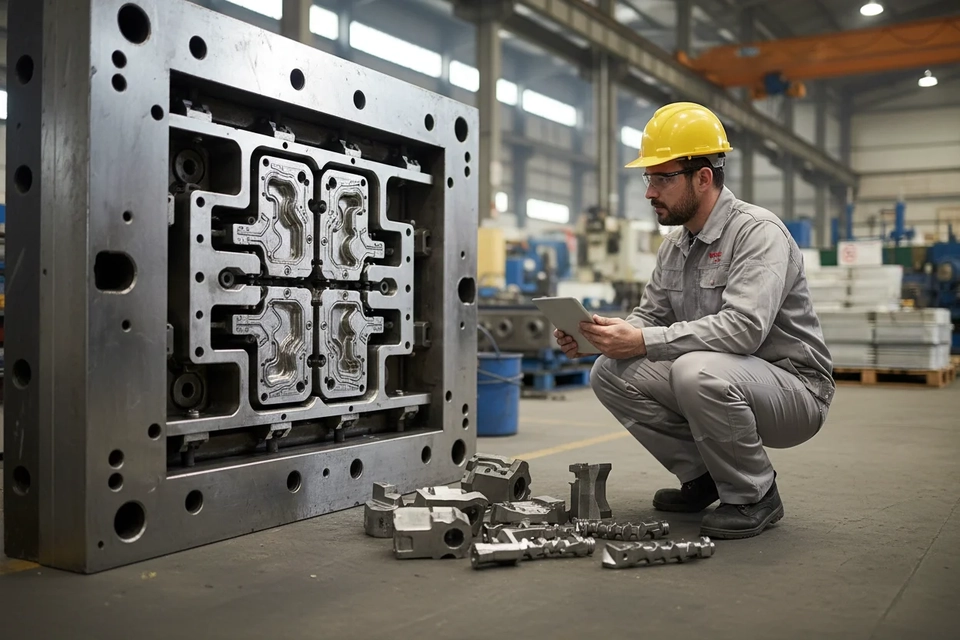
鎖模力的作用是把模具壓緊,抵抗熔膠在型腔內產生的分離力。這個力與產品投影面積成正比,與型腔壓力成正比,與腔數也成正比。算式很簡單:鎖模力等於單腔投影面積乘腔數乘型腔壓力,再乘安全係數。
投影面積按分型面上的實際投影計算,包括蓋頂、防盜環外緣、流道與澆口。二十四腔 28mm 蓋,單腔投影面積約六點二平方厘米,乘二十四得一百四十九平方厘米;流道與澆口按百分之十至十五計,總投影面積約一百七十平方厘米。型腔壓力取決於材料與流程比,PP 蓋在薄壁高速填充下常見四十至六十兆帕,取五十兆帕計算,分離力約八十五噸;安全係數一點一五,鎖模力需求約九十八噸。
這個結果值得停一停。二十四腔 28mm 蓋並不需要 250 噸機。用 120 至 130 噸機,負荷率落在七成半至八成半,正是能耗與精度的平衡區。用 250 噸機做同一套模具,鎖模力餘量超過一倍,好處是不會因鎖模力不足而飛邊,代價落在下一節。
多穴模具的分離力不是簡單累加就完事。各腔充填有先後,壓力峰值出現在充填末期的某一瞬間,澆道平衡做得差,個別腔會提早到達高壓,實際峰值高於平均值。算出的需求量要對照澆道平衡報告,穴間重量差超過百分之一點五的模具,安全係數應取上限。這類判斷說到底是體系問題,ISO 15378 藥品初級包裝材料質量管理體系把設計、製造與供應鏈的質量管理拉在一起,設備能力評估本身就是其中一環。
噸位過大的代價,藏在排氣與內應力裡
鎖模力不足的後果很直觀:分型面被撐開,熔膠溢出成飛邊,防盜環切口變厚,尺寸超差。鎖模力過大的後果沒那麼直觀,卻更難查。
其一是排氣。分型面的排氣槽深度多在零點零二至零點零三毫米,這個深度讓氣體在毫秒級時間內排出,同時不讓熔膠溢出。鎖模力過大時模板產生彈性變形,排氣槽被壓扁,排氣截面變細,型腔內氣體排不走,結果是充填末端燒焦、短射,或氣體被壓進熔膠形成銀紋與內部氣泡。這類缺陷現場往往誤判為料溫過高。
其二是內應力。高鎖模力令產品在模內承受更大壓縮,脫模後回彈,蓋的橢圓度與高度隨時間漂移。剛下線量測合格,放置七十二小時後再量,高度差零點一毫米以上,裝到瓶口就旋入不順。這種漂移在收貨檢驗抓不到,要等到灌裝線投訴才知道。
其三是能耗與機械負荷。鎖模力由高壓泵建立,噸位餘量一倍,意味着每次鎖模都要把多餘的液壓油加壓,長期電費與油溫上升帶來的黏度變化,會反過來影響射速的重複性。設備層面的要求在藥包材生產質量管理規範附錄寫得相當具體,選型、安裝、確認與維護各自成章,文件自二零二六年一月一日起施行。
判斷噸位是否合適,看兩個數字:鎖模力利用率與模板撓度。利用率建議落在六成至八成半;超出八成半,機台沒有餘量應對批次波動;低於六成,說明選機偏大,這套瓶蓋模具應考慮換細機或增加腔數。
螺桿直徑與射速,決定薄壁蓋填唔填得滿
薄壁蓋的填充時間以零點幾秒計,射速不夠,熔膠在前沿未到達之前就開始凍結,結果是短射、流痕、熔接線強度不足。射速由螺桿直徑與液壓系統流量共同決定:同一部機,螺桿越細,單位時間推送的熔膠體積越少,線速度越高;越粗,射膠量大,線速度低。
選螺桿要同時滿足兩個條件。射膠量方面,產品加流道的總重量不宜超過機台理論射膠量的八成,留兩成給保壓與材料壓縮。二十四腔 28mm 蓋,單蓋約二點二克,加流道十二克,總計約六十五克;螺桿直徑 36mm、計量行程 100mm 的機台,理論射膠容積約一百零二立方厘米,換算 PP 約九十一克,八成上限七十三克,剛好覆蓋。若要兼做四十八腔模具,總重量升到一百二十克以上,就要換 40mm 或 45mm 螺桿。
射速方面,薄壁翻蓋與防盜環要求熔膠在零點一秒內填滿末端,對應射膠速率常在每秒二百至三百毫米。這個數字要與蓄能器容積和比例閥響應時間一併核對,只看樣本上的最高射速沒有意義,因為最高射速通常在無負荷條件下測得。較穩妥的做法是要求供應商提供有載條件下的射速與壓力對應曲線,並在驗收時用短射法核對。
螺桿的另一個約束是熔膠停留時間。噸位選大之後螺桿直徑跟隨放大,同樣射膠量落在更大的料筒裡,停留時間拉長。PP 尚可承受,若內襯或密封環用到軟質材料,停留過長會引起降解與氣味,這對藥用瓶蓋是實質問題。成型端把變異收窄之後,線上檢測的負擔才合理,智能檢測在瓶蓋製造線上嘅部署思路討論過閾值與誤判率的取捨,前提正是如此。
模板、模厚與哥林柱間距,裝得上才談得上精度
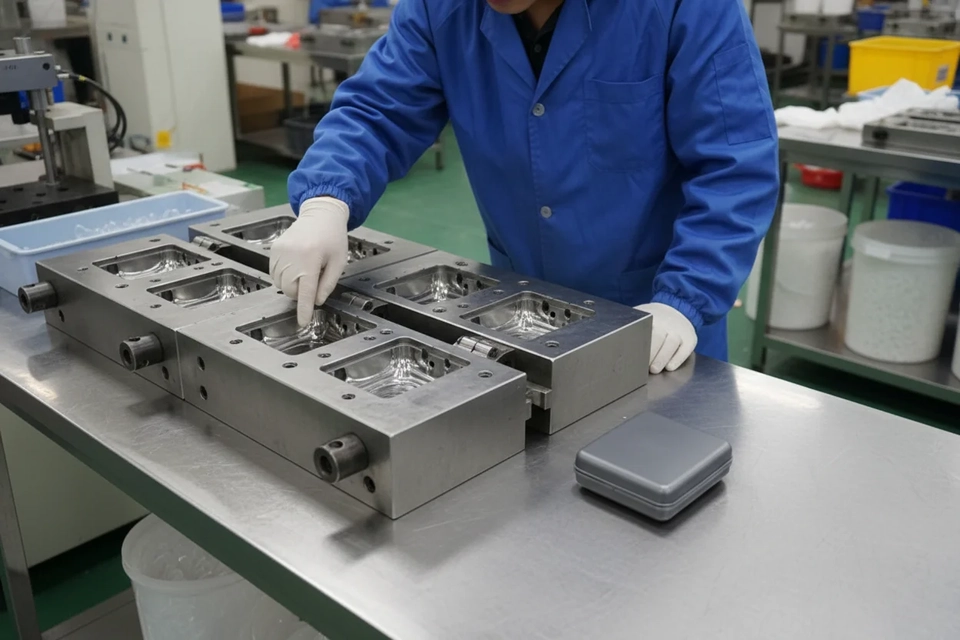
鎖模力算對,機台也可能裝不上模具。模板尺寸、哥林柱內距、最小與最大模厚、頂出行程,四項要逐一對過。
哥林柱內距要容得下模具外形,兩側各留二十至三十毫米,供碼模壓板與管路走位。模具厚度落在最小與最大模厚之間,超出上限裝不進,低於下限要靠墊板補,墊板會引入平行度誤差。頂出行程要覆蓋產品高度加五至十毫米,行程不足會出現局部頂白,頂白位置在後續印刷或組裝時成為外觀爭議點。
模板剛性容易被忽略。鎖模力最終由模板傳到模具,模板在噸位下的撓度若超過每米零點一毫米,模具受力不均,靠中央的腔位與靠邊的腔位飛邊程度不同。薄壁瓶蓋的飛邊界限很窄,同一模內出現一側飛邊一側正常,多數是模板撓度或模具背板平行度的問題,不是鎖模力不夠。這種情況下加大噸位只會令中央腔位過壓,問題由邊緣擴散到全部腔位。
還有一項常被跳過:模具自身的剛性。模具背板厚度不足時,即使機台模板很剛,鎖模力也會把模具壓變形,分型面中段張開,這類變形在空模加壓時用塞尺量得到。
重複精度,係尺寸穩定的隱形變數
同一套模具、同一組參數,連續生產八小時,蓋的重量若漂移超過百分之一點五,尺寸穩定性就守不住。漂移來源有三:機台重複精度、料溫控制、模具溫度控制。機台這一端看三項:鎖模位置重複精度、射膠終點位置重複精度、保壓切換點的一致性。
射膠終點的重複精度直接對應產品重量。螺桿計量停止位置若有零點一毫米波動,對 36mm 螺桿就是零點一立方厘米的體積差,換算重量約零點一克,對二點二克的蓋是百分之四。這個量級足以令防盜環厚度跳出公差。
保壓切換方式也影響穩定性。位置切換依賴螺桿位置感測,速度切換依賴型腔壓力感測,兩者重複性不同。薄壁蓋多數用位置切換加短射保護,中厚壁蓋可用壓力切換。選機時要問清楚切換方式與對應的重複精度數據,而不是只看噸位。
尺寸穩定最終由密封性能驗收。一枚瓶蓋的高度、口徑、防盜環厚度穩定與否,會反映在旋蓋扭矩與密封完整性上,USP <1207> 無菌產品包裝完整性評估把包裝完整性的驗證分成概率性與確定性兩類方法,前者如水浴法看氣泡,後者如真空衰減與雷射氣體分析給出量化洩漏率。同一批蓋在兩類方法下結果不一致時,多數是尺寸分布已經變寬,只是抽樣沒有抓到。
三種蓋型,三套不同的機台要求
三類蓋型對機台的要求差別,比噸位數字本身更值得花時間。二十八年來覆核過的選機計算書,偏差幾乎都在同一處:投影面積按樣品外形算,忘了展開與流道。
標準旋蓋多為 PP 單色,壁厚一點二至一點八毫米,填充難度中等。這類蓋的模具腔數多,三十二至六十四腔常見,選機重點是射膠量與模板尺寸,噸位按算式走即可。模具更換頻繁的工廠,還要看快速換模裝置與料管清機時間。
CRC 雙色蓋的結構是外層硬質 PP 加內層軟質 TPE 或 PE,靠兩種材料的硬度差實現按壓解鎖。生產方式有兩種:雙色機一次成型,或兩台機分別成型再組裝。雙色機需要旋轉模板或移動模具,鎖模力按較大的一側計算,但兩副模具的重量分攤在同一組哥林柱上,模板撓度要求比單色機高。兩台機加組裝的做法投資較低,代價是配合公差累積。
薄壁翻蓋的難度在展開投影面積。翻蓋閉合狀態下的投影面積不大,但模具型腔按展開狀態排列,實際投影面積可能比閉合尺寸大四成以上。按閉合尺寸算鎖模力,結果必然偏小。這類模具還要求高射速與快速響應,蓄能器容積不足的機台,頭模與第十模的填充狀態會不同。鉸鏈位厚度常在零點三至零點五毫米,熔膠到達鉸鏈時的壓力損失大,射速與料溫的窗口很窄,選機時應要求供應商提供同類產品的實際成型案例。外觀判定標準也要在選機階段談定,瓶蓋缺陷檢測嘅判定邏輯把光學檢測能抓到的缺陷類型列得很細,機台能力不足造成的流痕與縮水,往往被判成模具問題,責任難以分清。
總結
選機的順序可以倒過來做:先算鎖模力需求,再定腔數與模具尺寸,然後核對模板、模厚、頂出行程,末了才看噸位標籤。這個順序能避免一個常見循環——先買機,再按機台能力改模具設計,最後發現密封面設計被機台限制。
對採購與品管而言,驗收新機時值得要求三份數據:空載與有載條件下的射速曲線、連續八小時的重量與關鍵尺寸趨勢、以及鎖模力利用率與模板撓度的計算書。這三份數據比樣本上的噸位與射膠量更能預測兩年後的穩定性。藥用瓶蓋的尺寸穩定從選機那一刻開始決定,後面的模具與工藝只是把這個決定執行出來。
常見問題
問:鎖模力算出來九十八噸,買 120 噸機係唔係太保守?
答:不算。算式給出的是理論需求,實際要留批次波動與模具磨損的餘量。120 噸機的負荷率約八成,仍在合理區間;若長期跑滿,可考慮 130 至 150 噸。相反,直接上 250 噸機的餘量超過一倍,排氣與內應力的代價會蓋過好處。
問:多穴模具的鎖模力,按腔數直接乘就可以?
答:可以作為起點,但要加上流道與澆口的投影面積,並核對澆道平衡。穴間重量差大的模具,實際壓力峰值高於平均值,安全係數應取上限。若模具尚未開,可先要求模具廠提供澆道模擬結果,再定噸位。
問:同一部機可以做 24 腔又做 48 腔模具嗎?
答:要同時核對射膠量與模板尺寸。48 腔的總射膠重量若超過機台理論射膠量的八成,或模具外形超出哥林柱內距,就不能共用。勉強共用會令大模具長期在射膠量上限運行,保壓不足。
問:薄壁翻蓋為何不能用閉合尺寸算投影面積?
答:模具型腔按展開狀態排列,展開後的投影面積比閉合狀態大四成以上。按閉合尺寸計算,鎖模力會偏小,量產時分型面被撐開而出現飛邊。鉸鏈位與蓋邊的填充末端最容易先出問題。
問:噸位夠大,係唔係就唔會飛邊?
答:不是。飛邊有三個來源:鎖模力不足、分型面貼合不良、排氣槽過深。若加大噸位後飛邊仍在,問題在模具而非機台。用鎖模力遞增法可以分辨,加到某一點飛邊消失屬噸位問題,否則要檢查分型面。
問:機台重複精度要點樣驗?
答:看三項:鎖模位置、射膠終點位置、保壓切換點。做法是空射三十模,記錄每次計量停止位置,計算標準差;再連續跑八小時看產品重量趨勢。兩組數據一併看,才知道漂移來自機台還是模具溫度。
問:雙色 CRC 蓋一定要用雙色機?
答:不一定。兩台機分別成型再組裝是常見做法,投資較低,換模亦較靈活。差別在配合公差累積與組裝一致性,按壓行程要靠線上檢測補償。若訂單量大且外觀要求高,雙色機一次成型仍較易控制。
問:舊機改裝可以代替換機嗎?
答:視乎差距。加裝蓄能器可提升射速,更換螺桿可調整射膠量,但模板尺寸與哥林柱內距改不了,重複精度也受伺服系統限制。若缺口只在射速,改裝合理;若缺口在模板或精度,換機較實際。
免責聲明:本文所載資料僅供一般參考之用,不構成任何專業建議或產品認證。包裝材料的選擇及應用應根據具體藥品特性、監管要求及生產條件,諮詢合資格的專業人士。德源包裝用品有限公司不對因依賴本文資料而導致的任何損失或損害承擔責任。本文提及的監管標準(包括但不限於 GMP、FDA、NMPA)可能隨時間及地區而變更,請以相關監管機構的最新公告為準。
您可能喜歡

如何設計CRC瓶蓋兼顧雙重需求?
拆解ISO 8317框架下CRC瓶蓋的雙向設計平衡邏輯

藥用瓶蓋工藝真相大公開
拆解藥用瓶蓋注塑澆口設計與外觀品質控制

打破迷思「瓶蓋油膜」真的有害嗎?
解析藥瓶瓶蓋潤滑劑的安全與工藝要點