
你是為AS/RS調整保健品包裝規格的決策者嗎?
香港幾間保健品廠喺過去兩三年陸續把成品倉改成自動化立體倉庫(AS/RS),貨架做到二十幾米高,堆垛機同穿梭車代替人手叉車,揀選站由固定式掃描器讀碼。項目驗收當日,問題通常唔係出喺設備,而係出喺紙箱:箱規同托盤模數對唔上、標籤貼歪幾毫米讀唔到、箱面凹陷令吸盤吸唔實。設備商只負責機器行得順,包裝規格係品牌方自己嘅責任。呢個轉變令保健品包裝由「保護產品嘅容器」變成「設備嘅介面」,以下逐項拆解箱規、抗壓、標籤、箱面同材料環境適應嘅隱形門檻,以及改規格之後嗰筆冇人預留預算嘅支出。
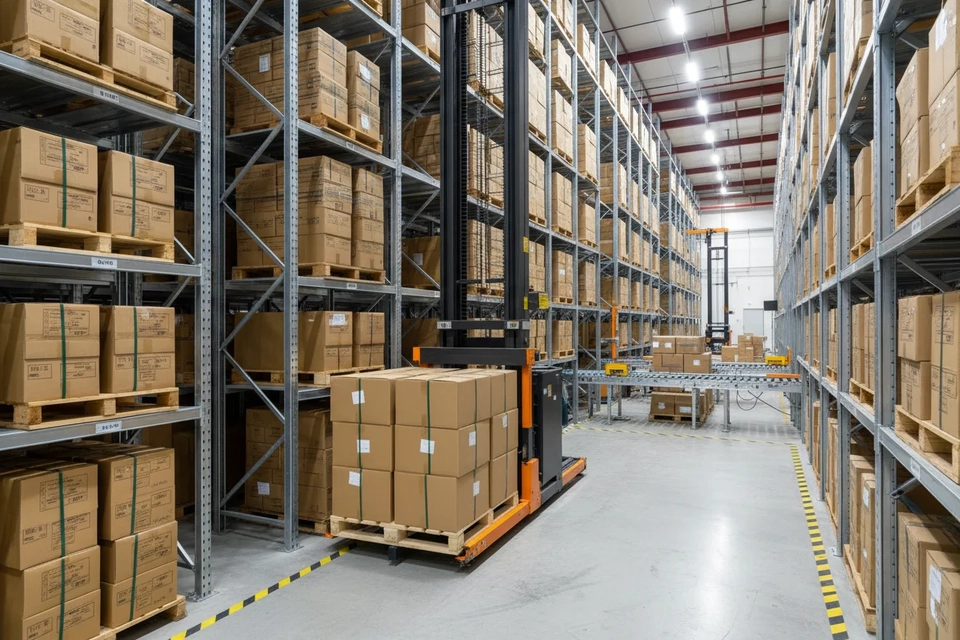
自動倉儲換走嘅唔止係叉車
自動化立體倉庫可以拆成五層:貨架、堆垛機或穿梭車、出入庫輸送線、揀選站,以及上面嘅倉庫管理系統(WMS)同設備控制系統(WCS)。人手倉嘅邏輯係「人遷就貨」,貨擺得唔整齊,倉務員可以側身搬、臨時疊高、憑經驗判斷邊箱先出。自動化之後倒轉成「貨遷就機器」:貨叉只喺固定高度進出,插入孔位置由托盤結構決定,掃描器固定喺輸送線某個角度同距離,吸盤陣列只有固定嘅吸附範圍。
呢套邏輯一旦落地,容錯空間就由「人」轉移到「規格」。同一批貨喺人手倉可以勉強運作,喺自動倉會以三種方式失敗:上唔到架、讀唔到碼、吸唔起箱。三者都唔會即時報廢,但會令輸送線停頓,而停線係自動倉最貴嘅浪費。評估保健品包裝規格時,就要把它當成一套同機械對接嘅工業介面。
紙箱尺寸同堆碼模數:托盤同格口才係真正嘅設計輸入
香港同華南嘅自動倉,托盤主流係 1200 毫米乘 1000 毫米,部分歐資背景嘅倉庫用 1200 乘 800。紙箱底面積唔應該由設計師自由發揮,而要由托盤分割:1200 乘 1000 嘅托盤,常見分割係 600 乘 400(一層十箱)、400 乘 300(一層二十箱);1200 乘 800 就配 600 乘 400(一層四箱)或者 400 乘 300(一層八箱)。呢組數字就係模數,箱底尺寸一旦偏離,托盤邊緣就出現無法利用嘅空隙,一板貨嘅體積利用率可以差一成半以上。
高度方向嘅約束更隱蔽。貨架格口淨高係固定值,貨物連托盤嘅總高要留 50 至 100 毫米餘量,太貼會令堆垛機放貨時撞到橫樑,太鬆就浪費格口。托盤厚度通常 120 至 150 毫米,貨叉插入孔高度約 100 毫米,紙箱如果堆到托盤邊緣以外,貨叉就會夾到箱身。箱與箱之間亦要留 5 至 10 毫米,因為夾具同吸盤需要落位空間。
輸送線嘅輥筒間距係另一個容易忽略嘅尺寸。箱底短邊細過輥筒間距嘅三分之二,紙箱就會陷入兩條輥筒之間,輕則卡住,重則壓爛箱底。常見輥筒間距 75 至 100 毫米,換句話講,箱底短邊不宜細過 150 毫米。ISO 15378 藥品初級包裝材料質量管理體系要求包裝材料嘅設計、製造同供應全程受控,尺寸變更要走變更控制同風險評估,唔可以等設備調試先發現對唔上。
抗壓同堆碼穩定性:自動化倉庫堆得更高
人手倉受制於叉車起升高度同視野,一般堆四至五層;自動化立體倉庫為咗攤分建築成本,堆八至十層係常態。層數每加一層,最底層就要多承受一整箱重量,而紙箱抗壓唔係線性夠用就算。
行業慣用嘅估算,係把最底層負載乘安全係數:負載等於單箱重量乘(總堆碼高度除單箱高度再減一),安全係數一般取三至五,視乎儲存期、濕度同堆碼方式。舉個實例,一箱 15 公斤、箱高 300 毫米、堆到 2400 毫米,最底層要承受七箱即 105 公斤,乘安全係數三,需求就係 315 公斤力,約 3090 牛頓。呢個數值同實驗室空箱抗壓結果之間仲要打兩個折扣:一是九十天儲存期嘅潛變,紙箱長期受壓會下陷,強度只剩六成左右;二是濕度,相對濕度由五成升到八成交,瓦楞紙板抗壓可以跌兩成至三成。
堆碼方式亦影響穩定。自動倉嘅托盤由堆垛機放置,位置精度高,多數採用對齊堆碼而非縱橫交錯,垂直抗壓較好,但抗傾倒能力較弱,要靠纏繞膜同托盤約束。紙箱長寬比超過二比一,高層堆碼嘅偏心風險會明顯上升。驗證方面,ASTM D4169 配送週期模擬測試標準把壓縮、振動、跌落同衝擊組合到同一配送週期,比單做一次空箱抗壓更接近自動倉嘅真實載荷。同一款保健品包裝箱喺兩種倉庫嘅失效模式唔一樣,驗證條件要跟實際堆碼高度訂。
標籤位置同可讀性:貼歪五毫米就足以停線
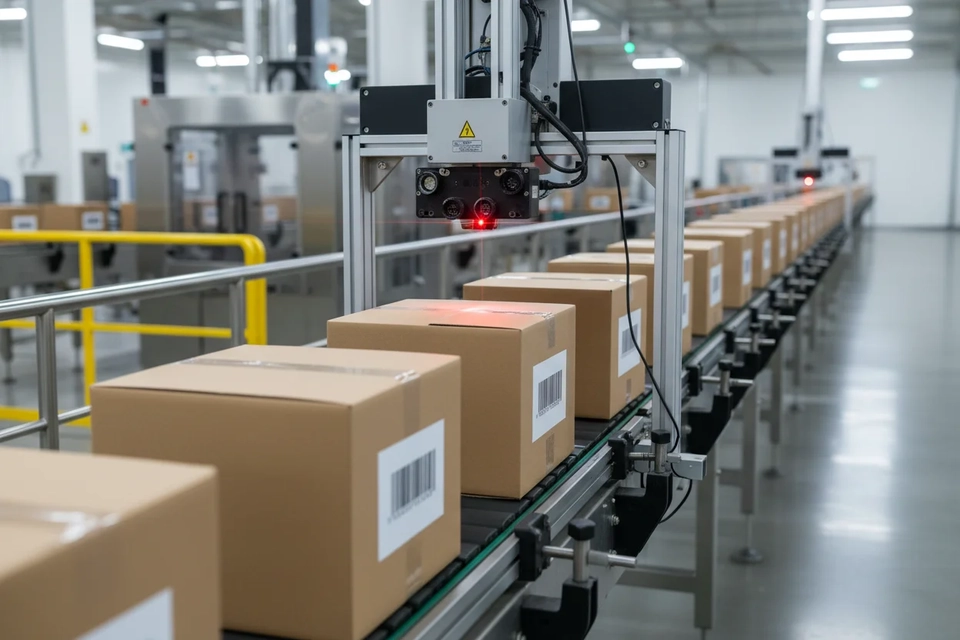
二十八年來覆核過嘅自動倉項目,最先出問題嘅往往係標籤,而唔係機器搬唔搬得動。人手執貨時,倉務員用手持掃描槍,可以前後左右移動、拉遠拉近、換角度;自動倉嘅掃描器裝喺輸送線上方或側面,讀碼窗口可能只有 40 乘 30 毫米,景深 300 至 800 毫米,可接受傾斜角大約正負三十度。標籤翹起、貼斜超過十五度、或者落在箱面凹陷位,讀取率就會由接近全部跌到七八成,而揀選線只要有一箱讀唔到,整條線就要停低等人處理。
所以標籤規格唔應該寫「貼於箱面右上角」,而要寫成可量度嘅幾何條件:以相鄰兩個面作基準邊,位置公差正負三毫米;標籤平面與掃描器視線嘅夾角唔超過某個度數;條碼兩側嘅空白區至少保留十個模組寬度;標籤邊緣距箱邊同封箱膠帶至少 15 毫米。二維碼更明顯,DataMatrix 對印刷對比度同平整度嘅要求比一維碼高,箱面 UV 上光或者大面積實地油墨嘅反光,足以令影像式掃描器無法定位。
標籤控制本身亦係法規要求嘅一環。21 CFR Part 111 對膳食補充劑包裝同標籤嘅 cGMP 規定要求企業對標籤同包裝材料建立接收、檢查、存放同發放嘅控制程序,確保唔會出現混淆或者錯貼。自動倉把標籤由「貼上去睇得明」變成「貼上去讀得到」,等於把同一條要求推到更高精度:位置公差、黏合劑初期黏力、標籤基材喺低濕環境下嘅尺寸穩定性,全部要入規格書。
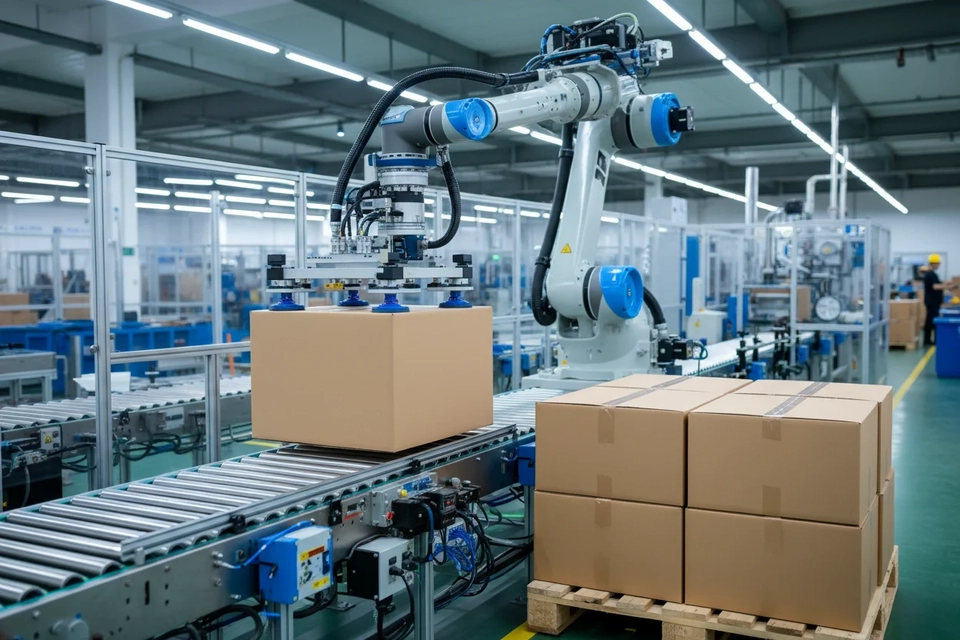
箱面平整度、吸盤抓取同單箱重量上限
機械臂同龍門式揀選機多數用真空吸盤抓箱:吸盤內形成負壓,靠大氣壓把箱面壓住。單個吸盤直徑 30 至 60 毫米,負壓一般負四十至負六十千帕,吸力等於面積乘壓差。問題係瓦楞紙箱面紙只有 175 至 250 克每平方米,箱面一旦有陷坑、皺摺或者開孔,負壓就會漏氣,吸力跌到不足一半。
實務上要控制三件事。其一是箱面平整度,瓦楞高低差、印刷壓力過大造成嘅凹陷、堆存時被上層壓出嘅痕,都會形成漏氣點,一般要求吸盤作用範圍內嘅局部凹陷唔超過 2 毫米。其二是開孔位置,手提孔、透氣孔、視窗要避開吸盤陣列嘅落點,距箱邊至少 50 毫米,否則吸盤一半吸在孔上,等於白做。其三是表面摩擦係數,大面積實地印刷或者過光油會令箱面變滑,搬運加速時整疊箱會移位,一般希望落喺 0.3 至 0.5。
重量上限更直接。往復式揀選機械臂嘅額定負載多數喺 15 至 20 公斤,人工揀選站按人體工學建議單次搬運唔超過 12 至 15 公斤。兩個數字邊個細就跟邊個。箱重超過上限就要拆成兩箱或者改用較小規格,而呢個決定會反過來影響托盤模數同標籤數量。設計保健品包裝嘅箱規時,把重量上限同模數一齊計,比事後補救便宜得多。
低濕恆溫環境下嘅材料性能變化
自動化倉庫多數設恆溫控制,溫度 15 至 25 攝氏度,相對濕度 45% 至 55%,理由係避免結露、抑制霉菌,同時減少金屬貨架鏽蝕。呢個環境對紙箱唔算友善:瓦楞紙板含水率喺 6% 至 8% 之間時抗壓較好,相對濕度跌到 30% 以下,紙板變脆,邊緣受壓容易開裂,開槽位同壓線位最先出事;相對濕度升到 60% 以上,纖維吸水軟化,抗壓又會跌。
黏合劑同標籤亦受影響。熱熔膠喺低溫低濕下冷卻加快,封箱時壓力不足,膠層會形成假黏,外觀睇唔出,但一上堆垛機就彈開。標籤嘅水性膠喺乾燥環境下初期黏力下降,貼標後短時間內受側向推力就容易移位,而輸送線分流器正好會施加側向推力。靜電亦係低濕環境嘅副產品,塑膠瓶同收縮膜摩擦起電,粉塵吸附到標籤表面,會直接影響讀碼。
應對方法唔複雜,但要在規格書寫明:紙箱含水率出廠範圍、儲存濕度上限、標籤膠種喺 15 至 25 攝氏度同 45% 至 55% 相對濕度下嘅初期黏力測試、封箱膠帶同熱熔膠嘅適用溫度範圍。把環境條件寫成規格,供應商先有得按條件設計,否則同一款保健品包裝喺香港用冇問題,運到東南亞嘅自動倉就變成另一回事。
隱形成本:改箱規唔止係換一張圖
真正令採購頭痛嘅,係規格改動之後嘅連鎖支出,而呢筆錢通常唔在項目預算表裡面。
首要一筆係模具同刀模。紙箱刀模、開槽機調整件、印刷版,每次改尺寸都要重開,連同試模,一個 SKU 走一次要一萬至兩萬港元。其次係起訂量與庫存報廢,紙板廠起訂量通常三千至五千個,舊規格剩餘庫存唔能用於其他渠道,就要報廢或者折價出清。再來係雙規格並行嘅過渡成本:兩個 SKU 編碼、兩套標籤、WMS 主數據重建、揀選站兩組掃描參數、前線員工重新培訓,過渡期一般六至九個月。
最容易被低估嘅一筆係停線損失。一條自動揀選線每小時處理六百至一千二百箱,因為標籤讀唔到或者吸盤吸唔起而停兩小時,損失嘅係一千二百至二千四百箱產能,還未計訂單延誤嘅罰款。最後係驗證成本,規格變更後運輸模擬測試要重做,一般六至八個星期,期間新產品唔可以入自動倉。站內另一篇講包裝設計如何帶動保健品銷售嘅分析提到,包裝改動嘅價值要由終端表現衡量。同一邏輯放喺倉儲端一樣成立:回報係減少停線,成本集中在改動嗰一刻。
往前看,自動倉嘅下一步係把規格參數寫進 WMS 主數據,尺寸、重量、標籤位置由系統校驗,供應商要提供可機讀嘅規格檔案,而唔係只有一張圖紙。
總結
自動化倉儲對保健品包裝嘅要求,本質上係把包裝由「消費品」重新定義為「工業介面」。可以歸納成五項可寫入規格書嘅條件:箱底尺寸跟托盤模數分割,並核對格口淨高同輥筒間距;抗壓按實際堆碼層數加安全係數計算,並考慮潛變同濕度折扣;標籤位置以基準邊加公差定義,同時規定空白區、傾斜角同離箱邊距離;箱面平整度、開孔位置同摩擦係數要配合吸盤抓取;材料含水率、黏合劑同標籤膠要按恆溫低濕環境選型。
最反直覺嘅一點,係自動倉最大嘅門檻唔在於「機器搬得動」。搬得動係基本,讀得到先係關鍵:一個貼歪五毫米嘅標籤,足以令整條揀選線停擺,而停線成本遠高於標籤本身。合規角度嘅取捨,站內對保健品包裝合規要求嘅整理亦值得參考,因為規格變更往往同時觸發標籤內容同申報資料嘅更新。
常見問題
問:自動化倉庫一定要改紙箱尺寸嗎?
答:唔一定全部改,但要逐項核對。如果現有箱底尺寸已符合托盤模數、箱底短邊大過輥筒間距三分之二、堆碼後總高符合格口淨高,就可以沿用。真正要改嘅通常係三類:尺寸偏離模數令托盤空隙過大、箱重超過機械臂或人體工學上限、箱面開孔落在吸盤落點。
問:標籤貼歪幾毫米,真的會令整條線停?
答:視乎掃描器配置。固定式掃描器嘅讀碼窗口同景深有限,標籤傾斜超過十五度、邊緣翹起、或者落在箱面凹陷位,讀取率會明顯下降。揀選線係逐箱讀碼,只要有一箱連續讀唔到,系統就會要求人工介入,每次介入通常以分鐘計。
問:堆碼層數由五層加到八層,抗壓要加幾多?
答:按負載公式估算,最底層承受嘅箱數由四箱增加到七箱,需求接近倍增,再乘安全係數三至五。唔建議直接把紙板加厚一級就當解決,因為層數增加同時令潛變時間延長、底層受壓更久。較穩妥係按實際堆碼高度重算需求,再選楞型同配紙,最後用配送週期模擬確認。
問:恆溫倉相對濕度低,對紙箱係好事定壞事?
答:兩頭都唔好。相對濕度 45% 至 55% 時紙板含水率約 6% 至 8%,抗壓較好;跌到 30% 以下紙板變脆,開槽位同壓線位容易開裂;升到 60% 以上纖維吸水,抗壓下降。低濕同時令熱熔膠假黏同標籤初期黏力不足。
問:改箱規之後,原本嘅運輸測試報告仲可以用嗎?
答:一般唔可以。紙箱尺寸、楞型、配紙或者堆碼方式改變,都會影響壓縮強度同振動回應,原本嘅配送週期模擬結果唔再代表新規格。較常見嘅做法係按變更程度分級:只改印刷內容可以沿用;改尺寸或者配紙要重做壓縮同振動項目;改堆碼方式或者托盤結構要整套重做。
問:雙規格並行過渡期,最常出咩錯?
答:最常見係主數據不同步。新舊箱屬同一產品但兩個編碼,WMS 上架策略、揀選站掃描參數、標籤模板要分別設定,任何一處漏改就會出現錯發或者讀唔到碼。其次係員工習慣,前線人員按舊位置貼標籤,新規格嘅公差應付唔來,過渡期宜加設首件確認。
免責聲明:本文所載資料僅供一般參考之用,不構成任何專業建議或產品認證。包裝材料的選擇及應用應根據具體藥品特性、監管要求及生產條件,諮詢合資格的專業人士。德源包裝用品有限公司不對因依賴本文資料而導致的任何損失或損害承擔責任。本文提及的監管標準(包括但不限於 GMP、FDA、NMPA)可能隨時間及地區而變更,請以相關監管機構的最新公告為準。
您可能喜歡

益生菌條裝防潮秘訣大公開
拆解益生菌條裝軟包裝的防潮核心技術與驗證方法

保健品業者必看!活性包裝技術如何守護產品功效與貨架期?
從被動阻隔到主動調節,打造保健品長效保鮮新防線

如果你識分鐵系、有機系、酶系除氧劑,你就能為保健品包裝揀啱方案
鐵系、有機系、酶系除氧劑優劣大比併,教你按產品特性選啱方案